
Khi hỏi mua máy rút màng co bọc lốc, nhiều doanh nghiệp thường cung cấp thông tin rất ngắn: “Tôi cần đóng lốc 6 chai”, “máy chạy được lốc 12 chai không?” hoặc “bên tôi đóng lốc 24 chai nước suối”. Với người làm máy lâu năm, những thông tin này vẫn chưa đủ để chốt cấu hình.
Điều quan trọng hơn số lượng chai là cách các chai được xếp thành lốc. Cùng 12 chai nhưng xếp 3 × 4 sẽ tạo ra một kiện hàng có tỷ lệ dài – rộng hoàn toàn khác với cách xếp 2 × 6. Khi kích thước lốc thay đổi, khổ màng, kích thước vùng hàn, cửa buồng co, chiều rộng băng tải và thậm chí cách cấp chai cũng phải thay đổi theo.
Vì vậy, khi tư vấn máy bọc lốc cho nhà máy nước suối, nước ngọt, bia hoặc sữa, Cường Thịnh thường bắt đầu từ chai thật và quy cách xếp thực tế. Kích thước lốc sau khi gom chai mới là dữ liệu đầu vào để chọn máy, chứ không phải chỉ dựa vào câu hỏi “một lốc bao nhiêu chai?”.
Vì sao cách xếp chai quyết định cấu hình máy rút màng co bọc lốc?
Một lốc chai có thể hiểu đơn giản là một nhóm chai được sắp xếp theo số hàng và số cột nhất định, sau đó bao bằng màng co PE và đi qua buồng nhiệt để màng co lại, giữ các chai thành một kiện.
Vấn đề nằm ở chỗ cùng một số lượng chai có thể tạo thành nhiều kiểu lốc khác nhau. Chẳng hạn, 12 chai có thể xếp 3 hàng × 4 chai hoặc 2 hàng × 6 chai. Số chai không thay đổi nhưng chiều dài, chiều rộng, độ ổn định của kiện hàng và diện tích tiếp xúc trên băng tải đều thay đổi.
Khi tỷ lệ dài – rộng của lốc thay đổi, hàng loạt thông số phía sau cũng phải tính lại. Khổ màng có thể phải lớn hơn, cửa buồng co cần rộng hơn, vùng hàn phải đủ chiều dài và băng tải cần giữ lốc ổn định trong suốt quá trình chạy.
Đó là lý do một kỹ thuật viên không nên chốt máy chỉ bằng câu “máy này đóng được 12 chai”. Câu hỏi chính xác hơn phải là: “12 chai được xếp như thế nào, chai có đường kính bao nhiêu, cao bao nhiêu và cả lốc sau khi xếp có kích thước thực tế như thế nào?”
Xác định kích thước lốc từ đường kính chai và quy cách xếp
Trước khi tính khổ màng hay chọn model máy, doanh nghiệp nên xác định kích thước thật của lốc. Đây là bước đơn giản nhưng lại quyết định phần lớn cấu hình phía sau.
Với chai tròn, dữ liệu tối thiểu cần có gồm:
- Đường kính thân chai.
- Chiều cao chai tính cả nắp.
- Số chai trên mỗi hàng.
- Số hàng trong một lốc.
- Khoảng hở thực tế giữa các chai.
- Có sử dụng khay hoặc đế đỡ hay không.
- Trọng lượng mỗi chai sau khi đã chiết đầy.
Nếu nhà máy đang sản xuất nhiều dung tích như 330 ml, 500 ml và 1,5 lít, không nên chỉ cung cấp một kích thước chai. Cần xác định cả loại nhỏ nhất và lớn nhất dự kiến chạy trên cùng máy để kiểm tra phạm vi điều chỉnh ngay từ đầu.
Quy cách xếp thường gặp cho lốc 6, 12 và 24 chai
Với lốc 6 chai, kiểu phổ biến là 2 × 3. Lốc có chiều dài tương đối vừa phải, dễ đưa qua buồng co và khá thuận tiện khi bê bằng tay.
Với lốc 12 chai, doanh nghiệp có thể gặp hai cách xếp như 3 × 4 hoặc 2 × 6. Kiểu 3 × 4 thường tạo kiện cân đối hơn về tỷ lệ dài – rộng, trong khi 2 × 6 tạo lốc dài và hẹp hơn. Nếu phía sau còn có công đoạn xếp pallet hoặc đưa vào thùng carton, cách xếp này cần được tính đồng bộ với kích thước bao bì tiếp theo.
Lốc 24 chai thường gặp kiểu 4 × 6, nhưng đây không phải quy chuẩn bắt buộc. Một số dây chuyền có thể sử dụng quy cách khác tùy đường kính chai, kích thước pallet, cách vận chuyển hoặc yêu cầu của hệ thống phân phối.
Điểm quan trọng là không nên lấy số chai làm đại diện cho kích thước lốc. Hai doanh nghiệp cùng đóng 24 chai nhưng chai khác đường kính thì máy yêu cầu cũng có thể khác.
Cách quy đổi ra dài × rộng × cao của lốc
Với chai tròn có đường kính tương đối đồng đều, có thể ước lượng kích thước sơ bộ bằng cách lấy đường kính chai nhân với số chai trên từng chiều.
Ví dụ, nếu chai có đường kính 65 mm và xếp 3 × 4:
- Chiều thứ nhất khoảng 65 × 3.
- Chiều thứ hai khoảng 65 × 4.
- Chiều cao lấy theo chiều cao thực tế của chai tính cả nắp.
Tuy nhiên, đây chỉ là kích thước lý thuyết. Khi chai được gom thành lốc thật, vẫn cần cộng thêm dung sai do chai có khe hở, thân chai không hoàn toàn thẳng hoặc phần nhãn làm tăng đường kính tại một số vị trí.
Trong thực tế tại xưởng, cách chắc chắn hơn là xếp đúng số chai thành lốc rồi đo trực tiếp bằng thước. Số đo thực tế luôn đáng tin hơn việc tính toán trên catalogue của chai, đặc biệt với chai có phần thân tạo gân, vai lớn hoặc nhãn co bên ngoài.
Chai tròn, chai vuông và chai có vai lệch
Chai tròn tạo ra các khoảng trống giữa những vị trí tiếp xúc. Khi màng PE co lại, các chai có xu hướng tự ép sát nhau nhưng độ ổn định vẫn phụ thuộc vào chiều cao chai và số lượng hàng.
Chai vuông hoặc chai có mặt phẳng thường xếp khít hơn. Kích thước lốc vì vậy dễ dự đoán hơn, nhưng các góc chai cũng tạo điểm tập trung lực trên màng. Nếu chọn màng quá mỏng, phần góc có thể bị thủng hoặc kéo căng mạnh sau khi co.
Với chai có vai lớn, phần thân nhỏ hoặc nắp cao, vấn đề thường nằm ở độ ổn định khi lốc chạy trên băng tải. Khi màng chưa co, các chai chưa được khóa lại với nhau hoàn toàn nên lốc dễ nghiêng hoặc tách hàng nếu thao tác gom không chuẩn.
Đây là trường hợp nên chạy thử bằng chai thật thay vì chỉ gửi kích thước qua điện thoại.
Từ kích thước lốc suy ra khổ màng và độ dày cần dùng
Sau khi có kích thước lốc, bước tiếp theo mới là chọn màng.
Với máy rút màng co bọc lốc, khổ màng phải được tính dựa trên chu vi phần lốc cần bao phủ, không dựa trực tiếp vào số lượng chai. Một lốc 12 chai xếp 2 × 6 có thể cần khổ màng khác đáng kể so với cùng 12 chai xếp 3 × 4.
Màng cũng cần có phần dư hợp lý ở hai đầu. Sau khi sản phẩm đi qua buồng nhiệt, phần màng này co lại để giữ chai và tạo độ ôm cho toàn bộ kiện. Nếu chừa quá ít, màng dễ kéo căng và không giữ tốt hai đầu; chừa quá nhiều lại tạo phần màng dư, nhăn hoặc làm tăng lượng vật tư sử dụng.
Độ dày màng PE cũng không nên chọn theo tư duy “càng dày càng tốt”. Lốc càng nặng và quãng đường vận chuyển càng dài thì yêu cầu chịu lực thường cao hơn, nhưng màng dày cũng đòi hỏi hệ thống gia nhiệt đủ khả năng làm co.
Với một nhà máy chạy nhiều loại lốc, cách tốt nhất là thử một vài quy cách màng gần nhau rồi đánh giá:
- Độ chắc của lốc.
- Mức độ xê dịch của chai.
- Độ co hai đầu.
- Khả năng bê kiện.
- Khả năng xếp chồng.
- Lượng màng tiêu hao.
- Tốc độ máy phải sử dụng.
Khổ và độ dày phù hợp là phương án tạo được kiện hàng ổn định nhưng không làm doanh nghiệp phải dùng nhiều vật liệu hoặc tăng nhiệt quá mức cần thiết.
Với lốc chai nước giải khát, dòng màng chuyên dụng cho nhóm này là màng co PE bọc lốc nước suối, nước ngọt, có sẵn nhiều khổ và độ dày để đối chiếu.
Kiểm tra cửa buồng co và băng tải theo kích thước lốc
Một lỗi chọn máy khá thường gặp là doanh nghiệp tập trung rất nhiều vào tốc độ và công suất nhưng lại kiểm tra kích thước cơ khí quá muộn.
Đến khi máy về xưởng mới phát hiện lốc lớn nhất đi qua cửa buồng quá sát, băng tải hẹp hoặc sau khi bọc màng thì kiện hàng rộng hơn dự tính. Những vấn đề này khó xử lý hơn nhiều so với việc chọn dư một khoảng hợp lý ngay từ đầu.
Cửa buồng co phải tính cả phần màng còn phồng
Kích thước lốc trần chưa phải kích thước lớn nhất khi đi vào buồng co.
Sau công đoạn bao màng và hàn cắt, màng PE vẫn còn ở trạng thái tương đối phồng quanh kiện. Chỉ khi đi sâu vào buồng nhiệt, màng mới bắt đầu co sát vào chai.
Vì vậy, nếu lốc trần cao 300 mm thì không nên chọn cửa buồng chỉ vừa nhỉnh hơn 300 mm một chút. Cần tính thêm phần màng phồng và khoảng thoáng an toàn để màng không cọ vào thành hoặc rèm buồng.
Màng chạm thành buồng khi đang nóng có thể bị kéo, thủng hoặc làm lệch cả lốc. Với máy chạy liên tục, một khoảng cửa quá sát cũng khiến việc đổi sang chai lớn hơn sau này gần như không còn dư địa.
Khi cần đối chiếu kích thước cửa buồng với lốc thực tế, doanh nghiệp có thể tham khảo thông số của buồng co nhiệt GPS-4525 làm mốc so sánh.
Tải trọng và chiều rộng băng tải khi chạy nhiều lốc
Lốc 6 chai và lốc 24 chai khác nhau không chỉ về kích thước mà còn về tải trọng.
Giả sử mỗi chai sau chiết nặng khoảng 0,5 kg, lốc 24 chai đã có thể đạt hơn 12 kg chưa tính bao bì. Khi nhiều lốc cùng nằm trên băng tải, tổng tải tức thời cao hơn rất nhiều so với chỉ nhìn trọng lượng của một lốc.
Do đó, khi chọn máy cần hỏi rõ:
- Tải trọng băng tải cho phép.
- Loại băng tải hoặc con lăn sử dụng.
- Khả năng chịu nhiệt.
- Công suất motor.
- Số lốc thường nằm đồng thời trên băng.
- Khoảng cách cấp lốc.
Nếu băng tải phải kéo tải lớn liên tục nhưng cấu hình truyền động chỉ phù hợp hàng nhẹ, motor và hệ thống xích, vòng bi sẽ chịu tải cao hơn thiết kế. Máy vẫn có thể chạy trong thời gian đầu nhưng độ bền về lâu dài sẽ bị ảnh hưởng.
Chọn mức tự động hóa theo sản lượng lốc mỗi phút
Một trong những thông tin quan trọng nhất khi chọn máy rút màng co bọc lốc là năng suất yêu cầu.
Tuy nhiên, không nên đưa cho nhà cung cấp con số chai mỗi giờ rồi dừng lại ở đó. Cần quy đổi thành lốc mỗi phút theo đúng quy cách đóng gói.
Ví dụ, nếu dây chuyền sản xuất 12.000 chai mỗi giờ và một lốc gồm 12 chai, về lý thuyết sẽ tạo khoảng 1.000 lốc mỗi giờ. Từ đây mới tiếp tục quy đổi sang lốc mỗi phút và cộng thêm khoảng dự phòng cho thời gian đổi cuộn màng, xử lý lốc lỗi hoặc dừng ngắn trong sản xuất.
Đây mới là dữ liệu có ý nghĩa để so với năng lực của máy.
Máy bán tự động: người xếp lốc thủ công
Máy bán tự động phù hợp khi sản lượng chưa quá cao hoặc doanh nghiệp thường xuyên thay đổi quy cách lốc.
Người vận hành tự xếp chai thành nhóm, đưa lốc vào khu vực màng rồi thực hiện công đoạn cấp hàng. Máy hỗ trợ hàn cắt và buồng co thực hiện phần gia nhiệt phía sau.
Ưu điểm của phương án này là linh hoạt. Hôm nay chạy lốc 6 chai, ngày mai đổi sang 12 chai thường dễ xử lý hơn so với hệ thống gom chai tự động phức tạp.
Tuy nhiên, giới hạn lớn nhất lại nằm ở con người. Nếu máy có khả năng chạy nhanh nhưng nhân viên chỉ xếp được một số lượng lốc nhất định mỗi phút, nút thắt của dây chuyền không còn nằm ở máy mà nằm ở tốc độ xếp tay.
Với nhà máy đang cân nhắc bán tự động, nên test cả một ca hoặc ít nhất một khoảng thời gian đủ dài. Tốc độ xếp trong 2 phút đầu thường không phản ánh mức người vận hành có thể duy trì liên tục trong nhiều giờ.
Máy tự động: có cơ cấu chia và gom lốc
Khi sản lượng ổn định và nhà máy chỉ chạy một vài quy cách chính, hệ thống tự động bắt đầu có lợi thế rõ hơn.
Chai từ dây chuyền phía trước được đưa vào băng tải, sau đó cơ cấu chia hàng và gom chai tạo thành nhóm 2 × 3, 3 × 4 hoặc quy cách đã cài đặt. Lốc tiếp tục được bao màng, hàn và đưa qua buồng co mà không cần người vận hành xếp từng nhóm bằng tay.
Để hệ thống này hoạt động tốt, chai phía trước phải được cấp tương đối đều. Nếu máy chiết rót hoặc đóng nắp liên tục dừng, khoảng cách chai không ổn định hoặc chai thường xuyên nghiêng, bộ phận gom lốc cũng khó phát huy đúng năng suất.
Tự động hóa vì vậy không chỉ là mua một máy nhanh hơn. Nó đòi hỏi cả dây chuyền trước và sau máy có khả năng làm việc đồng bộ.
Ở nhóm tự động, một cấu hình thường được dùng cho dây chuyền đóng lốc là máy đóng gói màng co tự động nằm ngang, phù hợp khi chai được cấp liên tục.
Máy tốc độ cao: cần đồng bộ cả dây chuyền
Dòng máy tốc độ cao phù hợp với nhà máy nước giải khát, bia hoặc đồ uống có sản lượng lớn và quy cách đóng lốc được chuẩn hóa.
Ở mức này, tốc độ riêng của máy không còn là yếu tố duy nhất. Cần xem cả:
- Máy chiết rót.
- Máy đóng nắp.
- Băng tải cấp chai.
- Cơ cấu phân làn.
- Bộ gom lốc.
- Máy bao màng.
- Buồng co.
- Băng tải đầu ra.
- Hệ thống xếp pallet phía sau.
Chỉ cần một công đoạn không theo kịp, toàn bộ dây chuyền phải giảm tốc.
Một vấn đề khác là thời gian đổi quy cách. Máy có thể chạy rất nhanh với lốc 24 chai, nhưng nếu mỗi ngày phải đổi liên tục giữa 6, 12 và 24 chai thì tổng năng suất thực tế sẽ thấp hơn khá nhiều so với con số tối đa trong catalogue.
Tốc độ catalogue chỉ cho biết khả năng của máy trong một điều kiện nhất định. Năng suất thật của nhà máy phải tính cả thời gian cấp chai, gom lốc, đổi màng, đổi quy cách và xử lý các lần dừng ngắn.
Kiểm tra nguồn điện, mặt bằng và khả năng đổi quy cách lốc
Buồng co cho màng PE thường phải xử lý lớp vật liệu dày và kiện hàng có kích thước lớn hơn so với nhiều ứng dụng màng POF. Điều này khiến công suất gia nhiệt và nguồn điện trở thành yếu tố cần kiểm tra ngay từ đầu.
Không nên đặt máy về xưởng rồi mới phát hiện hệ thống điện hiện tại không đủ tải. Doanh nghiệp cần cung cấp nguồn điện đang có, khả năng cấp điện ba pha và tổng tải của khu vực đóng gói để kỹ thuật kiểm tra trước khi chốt máy.
Mặt bằng cũng phải tính theo toàn bộ dây chuyền, không chỉ kích thước thân máy.
Cần đo:
- Lối đưa máy vào xưởng.
- Chiều rộng cửa.
- Chiều cao khu vực lắp đặt.
- Khoảng trống đầu vào.
- Khoảng trống đầu ra.
- Không gian để thay cuộn màng.
- Khu vực đứng thao tác.
- Khoảng thoát nhiệt quanh buồng co.
Buồng co tỏa lượng nhiệt tương đối lớn. Nếu đặt sát tường, gần vật liệu nhạy nhiệt hoặc ở vị trí thông gió kém, môi trường làm việc và khả năng bảo trì đều bị ảnh hưởng.
Một câu hỏi khác cần làm rõ ngay từ đầu là máy có đổi được bao nhiêu quy cách lốc.
Nếu hôm nay chạy 2 × 3 nhưng tháng sau muốn chuyển sang 4 × 6, cần kiểm tra:
- Vùng hàn có đủ không.
- Khổ màng lớn nhất máy nhận được bao nhiêu.
- Cửa buồng co có đủ rộng và cao không.
- Băng tải có đủ tải không.
- Bộ gom chai có điều chỉnh được không.
- Thời gian đổi mã mất bao lâu.
Máy chạy được nhiều quy cách là một chuyện; đổi quy cách nhanh và thuận tiện trong sản xuất lại là chuyện khác.
Chạy thử bằng lốc thật trước khi chốt cấu hình
Với máy bọc lốc, chạy thử bằng hàng thật là bước rất nên thực hiện trước khi đặt máy.
Không nên chỉ gửi một chai mẫu. Cần xếp đúng thành lốc theo quy cách sản xuất dự kiến, sử dụng đúng loại màng PE sẽ dùng và nếu có khay hoặc đế thì cũng phải đưa vào mẫu thử.
Nếu doanh nghiệp dự kiến chạy nhiều quy cách, nên test ít nhất:
- Lốc nhỏ nhất.
- Lốc lớn nhất.
- Quy cách sản xuất nhiều nhất.
Ví dụ, kế hoạch có lốc 6, 12 và 24 chai thì không nên chỉ test lốc 12 rồi suy ra hai loại còn lại chắc chắn chạy được.
Trong quá trình test, cần quan sát thành phẩm theo nhiều tiêu chí chứ không chỉ nhìn “màng có co hay không”.
Một lốc đạt nên có:
- Màng ôm tương đối đều quanh thân.
- Hai đầu lốc được giữ chắc.
- Chai không xê dịch nhiều khi bê.
- Lốc không bị vặn hoặc méo.
- Màng không cháy tại đáy hoặc góc.
- Có thể đặt xuống và xếp chồng theo yêu cầu thực tế.
Sau khi đạt, nên ghi lại:
| Quy cách lốc | Khổ màng | Độ dày | Nhiệt độ | Tốc độ băng tải | Kết quả |
|---|---|---|---|---|---|
| 6 chai | Theo test | Theo test | Theo test | Theo test | Đạt |
| 12 chai | Theo test | Theo test | Theo test | Theo test | Đạt |
| 24 chai | Theo test | Theo test | Theo test | Theo test | Đạt |
Bảng này rất hữu ích khi máy được đưa về nhà máy. Người vận hành có sẵn một bộ thông số khởi điểm thay vì phải thử lại từ đầu.
Những sai lầm thường gặp khi chọn máy rút màng co bọc lốc
Chỉ báo “đóng lốc 12 chai” nhưng không nói cách xếp
Đây là lỗi phổ biến nhất ở bước tư vấn.
Nhà cung cấp có thể hiểu lốc 12 chai là 3 × 4, trong khi nhà máy lại thực tế chạy 2 × 6. Kết quả là chiều dài lốc tăng lên đáng kể và có thể ảnh hưởng đến vùng hàn, cửa buồng hoặc khổ màng.
Một thông tin nhỏ bị thiếu ở đầu vào có thể dẫn đến việc chọn sai cả cấu hình phía sau.
Đo lốc trần nhưng bỏ qua phần màng phồng
Lốc chưa bọc màng có thể đi qua cửa buồng rất thoải mái. Sau khi bao PE, lớp màng phồng ra hai bên khiến kích thước ngoài lớn hơn.
Nếu cửa buồng được chọn quá sát, màng có thể chạm rèm, cọ thành hoặc làm lốc nghiêng khi đi vào.
Vì vậy, nên kiểm tra kích thước sau khi đã bao màng nhưng trước khi co, không chỉ đo lốc chai trần.
Dùng buồng co cấu hình cho màng POF mỏng để chạy màng PE dày
POF và PE là hai nhóm ứng dụng khác nhau về đặc tính vật liệu và yêu cầu gia nhiệt.
Màng PE dùng đóng lốc thường có độ dày và khối lượng vật liệu lớn hơn, vì vậy cần buồng co đủ công suất và chiều dài để màng nhận đủ nhiệt.
Nếu dùng buồng quá nhỏ hoặc công suất nhiệt thấp, người vận hành thường phải giảm băng tải rất chậm hoặc tăng nhiệt cao mới làm màng co.
Máy có thể vẫn “chạy được”, nhưng năng suất và độ ổn định lại không phù hợp sản xuất thực tế.
Để hiểu rõ hơn khác biệt giữa hai nhóm vật liệu và thiết bị đi kèm, có thể tham khảo những điều cần biết về máy bọc màng co POF.
Nhầm màng co PE nhiệt với màng PE quấn pallet
Đây là hai loại vật liệu thường bị gọi chung là “màng PE” nhưng cách sử dụng hoàn toàn khác nhau.
Màng PE co nhiệt được bao quanh sản phẩm rồi đưa qua buồng nhiệt để co lại.
Trong khi đó, màng PE quấn pallet hay stretch film được kéo căng và quấn quanh hàng hóa, không cần đi qua buồng co.
Đặt nhầm vật liệu có thể khiến doanh nghiệp chọn sai cả máy lẫn quy trình đóng gói.
Bỏ qua khay hoặc đế đỡ cho chai nhẹ, chai cao
Không phải lốc chai nào cũng có thể đứng ổn định trên băng tải chỉ nhờ việc xếp cạnh nhau.
Chai cao, đáy nhỏ hoặc trọng lượng nhẹ có thể rung và đổ trước khi màng kịp co. Với lốc nhiều hàng, hiện tượng này càng rõ khi băng tải tăng tốc.
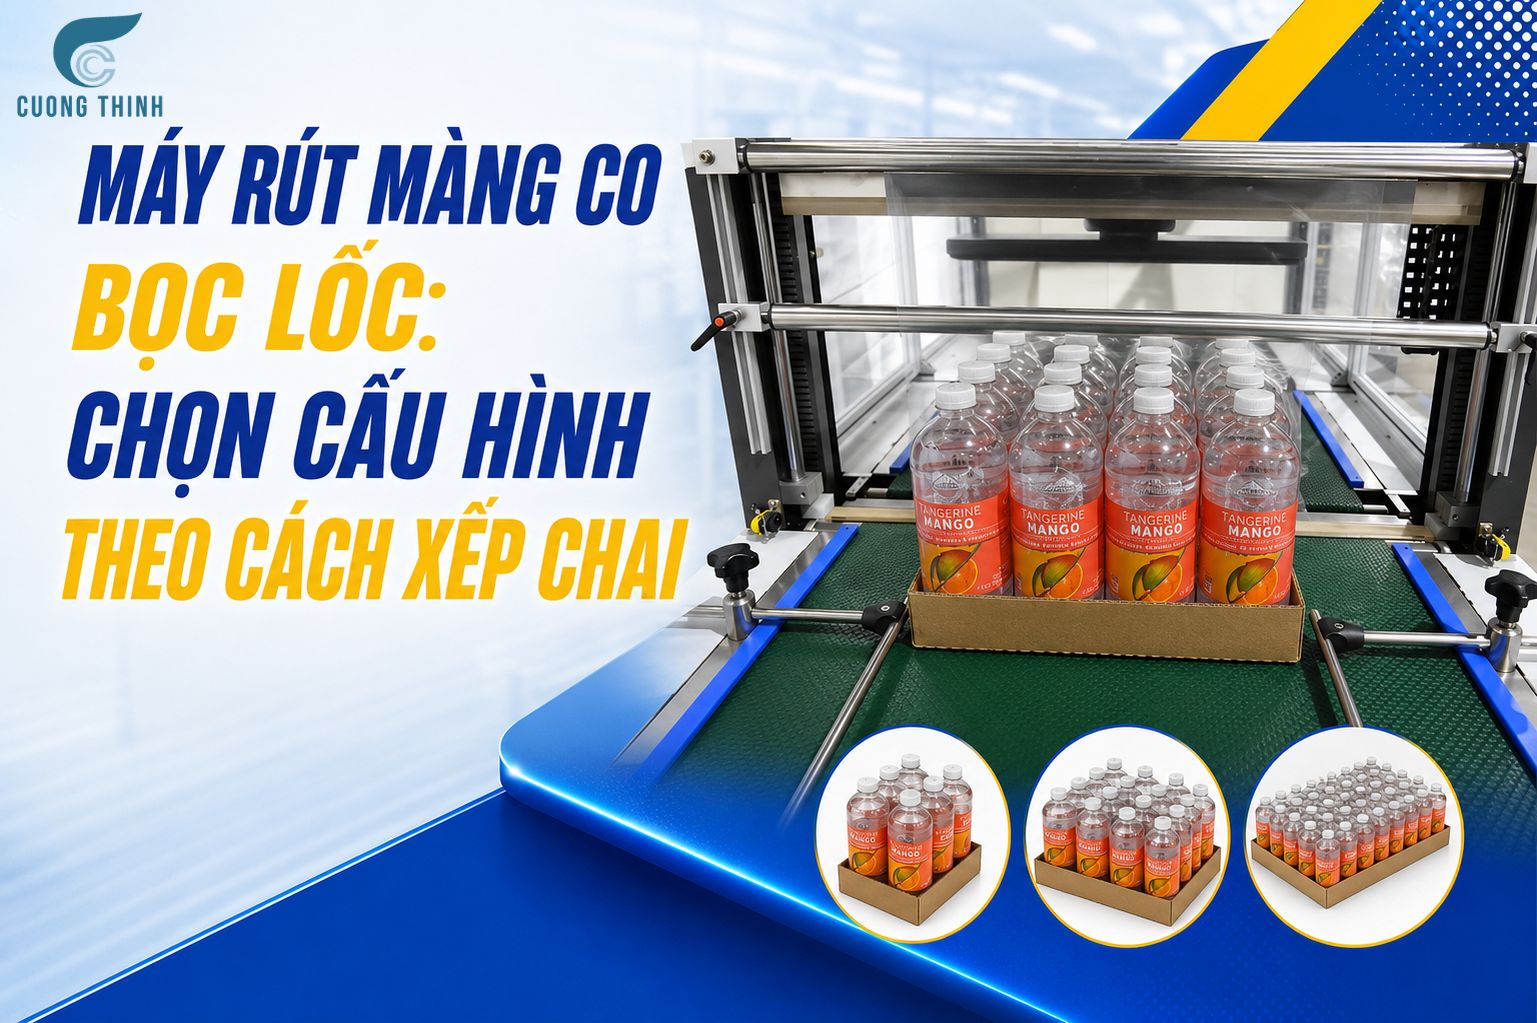
Trong một số trường hợp, cần sử dụng khay, tấm carton hoặc đế đỡ để giữ hình dạng lốc.
Tuy nhiên, khi thêm khay, kích thước và trọng lượng lốc cũng thay đổi. Khổ màng và cửa buồng vì thế phải được tính lại dựa trên cấu hình hoàn chỉnh.
Với nhóm chai, hũ và lọ cần bọc riêng lẻ thay vì đóng lốc, doanh nghiệp có thể tham khảo màng co PVC bọc lốc chai, hũ, lọ để so sánh phương án.
Chọn theo tốc độ catalogue trong khi khâu xếp chai mới là nút thắt
Một máy bán tự động có thể được giới thiệu với tốc độ tương đối cao, nhưng nếu người vận hành không thể gom chai và đưa lốc vào máy đủ nhanh thì năng suất thực tế sẽ thấp hơn nhiều.
Đây là điểm đặc biệt quan trọng với nhà máy đang từ đóng thủ công chuyển sang bán tự động.
Không nên hỏi duy nhất “máy chạy được bao nhiêu lốc/phút?”. Cần hỏi thêm:
Một người thực tế xếp được bao nhiêu lốc/phút và duy trì tốc độ đó được bao lâu?
Nếu nút thắt nằm ở khâu xếp chai, giải pháp có thể là bổ sung cơ cấu gom lốc chứ không phải mua buồng co nhanh hơn.
Quy trình chọn máy rút màng co bọc lốc nên đi theo thứ tự nào?
Từ kinh nghiệm triển khai thực tế, doanh nghiệp có thể đi theo thứ tự sau:
Bước 1: Xác định chai cần đóng lốc.
Ghi lại đường kính, chiều cao, trọng lượng sau chiết và hình dạng chai.
Bước 2: Chốt quy cách xếp.
Xác định 2 × 3, 3 × 4, 4 × 6 hoặc quy cách riêng.
Bước 3: Xếp lốc thật và đo dài × rộng × cao.
Không chỉ tính lý thuyết.
Bước 4: Xác định loại màng PE.
Chọn khổ và độ dày theo lốc thật, trọng lượng và yêu cầu vận chuyển.
Bước 5: Kiểm tra vùng hàn, cửa buồng và băng tải.
Tính cả màng đang phồng trước khi co.
Bước 6: Quy đổi năng suất từ chai/giờ sang lốc/phút.
Từ đó mới chọn bán tự động, tự động hoặc tốc độ cao.
Bước 7: Kiểm tra nguồn điện và mặt bằng.
Đặc biệt với buồng co PE có công suất gia nhiệt lớn.
Bước 8: Chạy thử bằng chai và màng thật.
Test lốc nhỏ nhất, lớn nhất và quy cách chạy nhiều nhất.
Đi theo thứ tự này giúp doanh nghiệp hạn chế tình trạng chọn model trước rồi mới cố tìm cách làm sản phẩm phù hợp với máy.
Nếu doanh nghiệp còn cân nhắc giữa máy mới và máy đã qua sử dụng, có thể tham khảo thêm cách chọn máy bọc màng co phù hợp trước khi chốt ngân sách.
Kết luận
Khi lựa chọn máy rút màng co bọc lốc, thông tin “6 chai, 12 chai hay 24 chai một lốc” mới chỉ là bước đầu. Dữ liệu quan trọng hơn là cách xếp chai, kích thước thật của lốc, trọng lượng, loại màng và sản lượng lốc cần đạt mỗi phút.
Từ kích thước lốc, doanh nghiệp mới có thể tính đúng khổ màng, vùng hàn, cửa buồng co, chiều rộng và tải trọng băng tải. Sau đó mới xét đến mức độ tự động hóa và tốc độ của dây chuyền.
Với nhà máy có nhiều quy cách chai, cần đặc biệt chú ý đến khả năng đổi mã hàng. Một chiếc máy chạy nhanh nhưng mất nhiều thời gian mỗi lần đổi từ lốc 6 sang 24 chai chưa chắc mang lại năng suất thực tế tốt hơn một cấu hình linh hoạt hơn.
Trước khi chốt máy, nên chạy thử bằng đúng chai, đúng cách xếp, đúng loại màng và đúng quy cách lốc dự kiến sản xuất. Đây là cách thực tế nhất để kiểm tra máy có phù hợp hay không thay vì chỉ đối chiếu thông số catalogue.
Doanh nghiệp có thể gửi hình ảnh chai, kích thước, trọng lượng, quy cách xếp, sản lượng chai mỗi giờ và video dây chuyền hiện tại qua Hotline/Zalo 0932 756 950 để Cường Thịnh Tech hỗ trợ tính kích thước lốc và đề xuất cấu hình máy phù hợp.
Nếu cần một dây chuyền đóng gói hoàn chỉnh thay vì từng thiết bị riêng lẻ, có thể tham khảo giải pháp đóng gói bằng máy bọc màng co tự động.
FAQ
Cùng đóng 12 chai, nên xếp 3 × 4 hay 2 × 6?
Không có một cách xếp tốt nhất cho mọi dây chuyền. Cần xem xét tỷ lệ dài – rộng của lốc, độ ổn định khi bê, kích thước pallet, thùng carton phía sau và mặt bằng băng tải.
Xếp 3 × 4 thường tạo lốc cân đối hơn, trong khi 2 × 6 làm kiện dài hơn. Sự khác nhau này sẽ tác động trực tiếp đến khổ màng, vùng hàn và kích thước cửa buồng co.
Đổi từ lốc 6 chai sang lốc 24 chai có phải mua máy mới không?
Không nhất thiết. Nếu vùng hàn, khổ màng tối đa, cửa buồng co và tải trọng băng tải của máy vẫn đáp ứng lốc 24 chai thì có thể chỉ cần điều chỉnh lại cấu hình.
Tuy nhiên, giới hạn lớn nhất nên được kiểm tra ngay từ khi mua máy. Nếu máy ban đầu được chọn quá sát với lốc 6 chai, khả năng mở rộng lên 24 chai có thể bị hạn chế.
Bọc lốc chai nên dùng màng PE hay màng POF?
Với lốc chai có trọng lượng tương đối lớn và cần màng giữ các chai thành một kiện, màng PE co nhiệt thường là lựa chọn được cân nhắc nhiều hơn.
POF thường phù hợp hơn với nhiều sản phẩm dạng hộp, khay hoặc hàng tiêu dùng nhẹ. Quan trọng là không nhầm màng PE co nhiệt với màng PE quấn pallet, vì hai loại sử dụng hai quy trình và thiết bị khác nhau.
Máy bán tự động có đóng được lốc 24 chai không?
Có thể nếu kích thước vùng hàn, cửa buồng co, tải trọng băng tải và khổ màng của máy đáp ứng được lốc 24 chai.
Vấn đề thực tế thường không nằm ở việc máy có đưa được lốc qua hay không mà ở năng suất. Xếp 24 chai bằng tay liên tục sẽ chậm và tốn sức hơn nhiều so với lốc 6 chai, vì vậy cần đánh giá tốc độ thao tác thực tế trước khi chọn phương án bán tự động.
Khi nào lốc chai cần thêm khay hoặc đế đỡ?
Nên cân nhắc khay hoặc đế khi chai nhẹ, thân cao, đáy nhỏ, dễ đổ hoặc lốc có nhiều hàng khiến nhóm chai không ổn định trước khi màng co.
Khay giúp giữ hình dạng lốc trong quá trình đi qua băng tải và buồng nhiệt. Tuy nhiên, việc thêm khay làm thay đổi kích thước tổng thể, vì vậy cần đo lại lốc hoàn chỉnh để tính khổ màng và cửa buồng.
Vì sao năng suất thực tế thấp hơn số lốc/phút ghi trên catalogue?
Con số catalogue thường phản ánh khả năng của máy trong điều kiện nhất định, trong khi sản xuất thực tế còn có nhiều khoảng thời gian không tạo ra sản phẩm.
Doanh nghiệp phải tính thêm thời gian xếp chai, gom lốc, thay cuộn màng, đổi quy cách, chờ nhiệt ổn định, xử lý lốc lỗi và các lần dừng ngắn. Vì vậy, năng suất thực tế nên được đánh giá bằng chạy thử toàn bộ quy trình thay vì chỉ nhìn tốc độ danh nghĩa của máy.
Cần cung cấp những thông tin gì trước khi hỏi mua máy bọc lốc?
Tối thiểu nên có đường kính và chiều cao chai, trọng lượng sau chiết, số chai mỗi lốc, cách xếp, sản lượng chai mỗi giờ, loại màng dự kiến sử dụng và nguồn điện tại xưởng.
Tốt hơn nữa, doanh nghiệp nên gửi hình ảnh hoặc video chai thật và dây chuyền hiện tại. Những dữ liệu này giúp kỹ thuật viên xác định chính xác hơn loại máy, kích thước vùng hàn, buồng co và mức độ tự động hóa cần thiết.

