
Băng tải buồng co bị lệch sau khi máy nóng cần được kiểm tra khác với trường hợp băng đã lệch ngay từ lúc khởi động. Nếu lúc máy còn nguội băng chạy tương đối thẳng nhưng sau khi buồng đạt nhiệt mới dạt dần sang một phía, cần ưu tiên tìm những yếu tố thay đổi cùng nhiệt độ như lực căng, trạng thái con lăn, vật bám, phân bố nhiệt và tình trạng ổ đỡ thay vì chỉ căn lại băng ở trạng thái nguội.
Điểm quan trọng là phải quan sát lỗi tại đúng trạng thái mà nó xuất hiện. Việc chỉnh băng khi máy nguội rồi thấy băng chạy thẳng trong vài phút đầu chưa chứng minh nguyên nhân đã được xử lý. Nếu cứ sau mỗi lần warm-up băng lại dạt về cùng phía, cần ghi lại thời điểm bắt đầu lệch, nhiệt hiển thị và vị trí mép băng để tìm quy luật.
Eastey hướng dẫn việc tracking conveyor phải dựa trên quan sát băng khi đang chuyển động trên roller, đồng thời yêu cầu các roller được giữ sạch và không dính dầu mỡ. Tuy nhiên, thao tác căn chỉnh cụ thể phụ thuộc thiết kế từng model; không nên lấy quy trình của một máy rồi áp nguyên cho buồng co khác.
Dấu hiệu băng tải chỉ bị lệch sau khi máy nóng
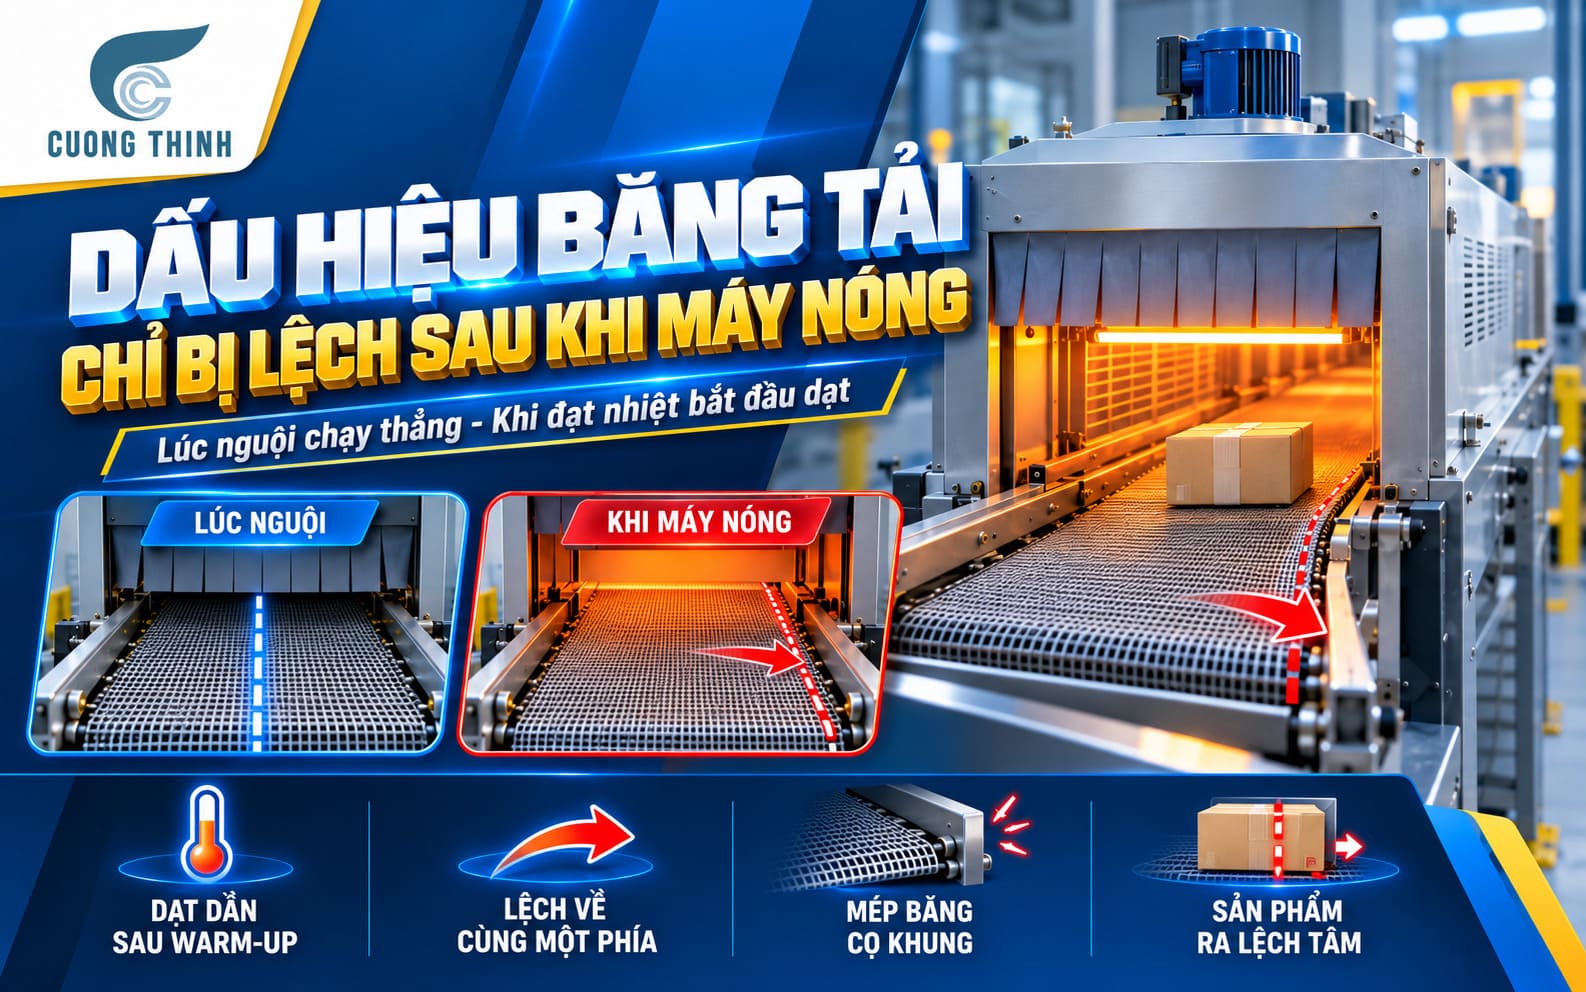
Dấu hiệu đặc trưng nhất là băng chạy tương đối đúng tâm trong giai đoạn đầu, sau đó dịch chuyển dần khi nhiệt độ buồng tăng. Nếu hiện tượng này lặp lại gần giống nhau qua nhiều lần khởi động, yếu tố nhiệt trở thành một dữ liệu quan trọng cần đưa vào chẩn đoán.
Băng lệch dần theo thời gian sau khởi động
Có trường hợp sau khi bật máy, băng chạy thẳng trong khoảng thời gian đầu nhưng bắt đầu dạt khi buồng tiến gần nhiệt sản xuất. Mức lệch có thể tăng một thời gian rồi ổn định ở một vị trí mới, hoặc tiếp tục tăng đến khi mép băng cọ vào khung.
Không nên chỉ ghi “băng lệch sau 20 phút”. Cần ghi đồng thời nhiệt hiển thị và tốc độ conveyor tại thời điểm đó, bởi thời gian warm-up còn thay đổi theo nhiệt độ môi trường, mức cài đặt và thiết kế buồng.
Heat Seal lưu ý một số tunnel cần thời gian để nhiệt trong chamber ổn định và việc thay đổi nhiệt độ không có tác động tức thời như thay đổi tốc độ conveyor. Điều này củng cố lý do nên theo dõi băng theo trạng thái nhiệt, không chỉ theo đồng hồ thời gian.
Băng luôn dạt về cùng một phía khi nóng
Nếu băng luôn kéo về bên trái hoặc bên phải sau khi máy đạt nhiệt, cần ghi rõ phía bị lệch. Việc lệch lặp lại về cùng một hướng thường hữu ích hơn hiện tượng băng dao động ngẫu nhiên vì nó giúp kỹ thuật viên tập trung kiểm tra sự khác biệt giữa hai phía của hệ thống.
Dấu hiệu cần chú ý gồm mép băng bắt đầu cọ khung, con lăn có vệt bám lệch một bên hoặc tiếng ma sát xuất hiện rõ hơn sau khi máy nóng.
Dấu hiệu trên sản phẩm
Khi conveyor không còn nằm đúng tâm, sản phẩm cũng có thể di chuyển lệch khỏi vùng nhiệt thiết kế. Thành phẩm có thể xuất hiện một mặt co tốt hơn mặt còn lại, sản phẩm ra khỏi tunnel không còn đúng vị trí hoặc những kiện lớn bắt đầu đi gần thành buồng.
Những dấu hiệu này chỉ cho thấy vị trí sản phẩm đã thay đổi; không nên tự động kết luận “gió trong buồng bị lệch”. Cần xác nhận tracking của băng trước.
Nếu băng chỉ lệch sau warm-up, việc căn thật đẹp lúc máy nguội có thể chỉ làm lỗi biến mất cho tới lần gia nhiệt tiếp theo. Nội dung chi tiết hơn có trong bài viết về băng tải máy co màng bị lệch.
Lệch khi nóng khác gì lệch băng tải thông thường?
Lệch băng tải thông thường thường có thể quan sát ngay cả khi thiết bị còn nguội và thường liên quan trực tiếp đến tracking, lực căng, roller, tải đặt lệch hoặc tình trạng cơ khí. Lệch chỉ xuất hiện khi nóng có thêm một biến quan trọng là trạng thái của hệ thống thay đổi theo nhiệt.
Điều này không có nghĩa cứ lệch sau nóng là do “khung giãn nở”. Nhiệt chỉ là dữ kiện giúp khoanh vùng. Các khả năng còn bao gồm cặn nhựa mềm hơn khi nóng, vòng bi hoặc ổ đỡ thay đổi ma sát khi nhiệt tăng, lực căng belt thay đổi hoặc hai phía tunnel nhận nhiệt không giống nhau.
Eastey yêu cầu conveyor belt phải được tracking để nằm đúng trên các rollers và khuyến nghị siết các điểm điều chỉnh đều khi thực hiện quy trình trên model tương ứng. Hãng cũng lưu ý thao tác này có thể tốn thời gian và phải quan sát khi belt đang chuyển động.
Với lỗi liên quan nhiệt, điều cần bổ sung là ghi lại hai trạng thái của cùng một máy: trước warm-up và sau khi đạt điều kiện sản xuất. Đây là dữ liệu mà một lần căn băng tĩnh không cung cấp được. Phần này liên quan đến linh kiện thay thế thường xuyên cho máy bọc màng co, nên đối chiếu khi triển khai thực tế.
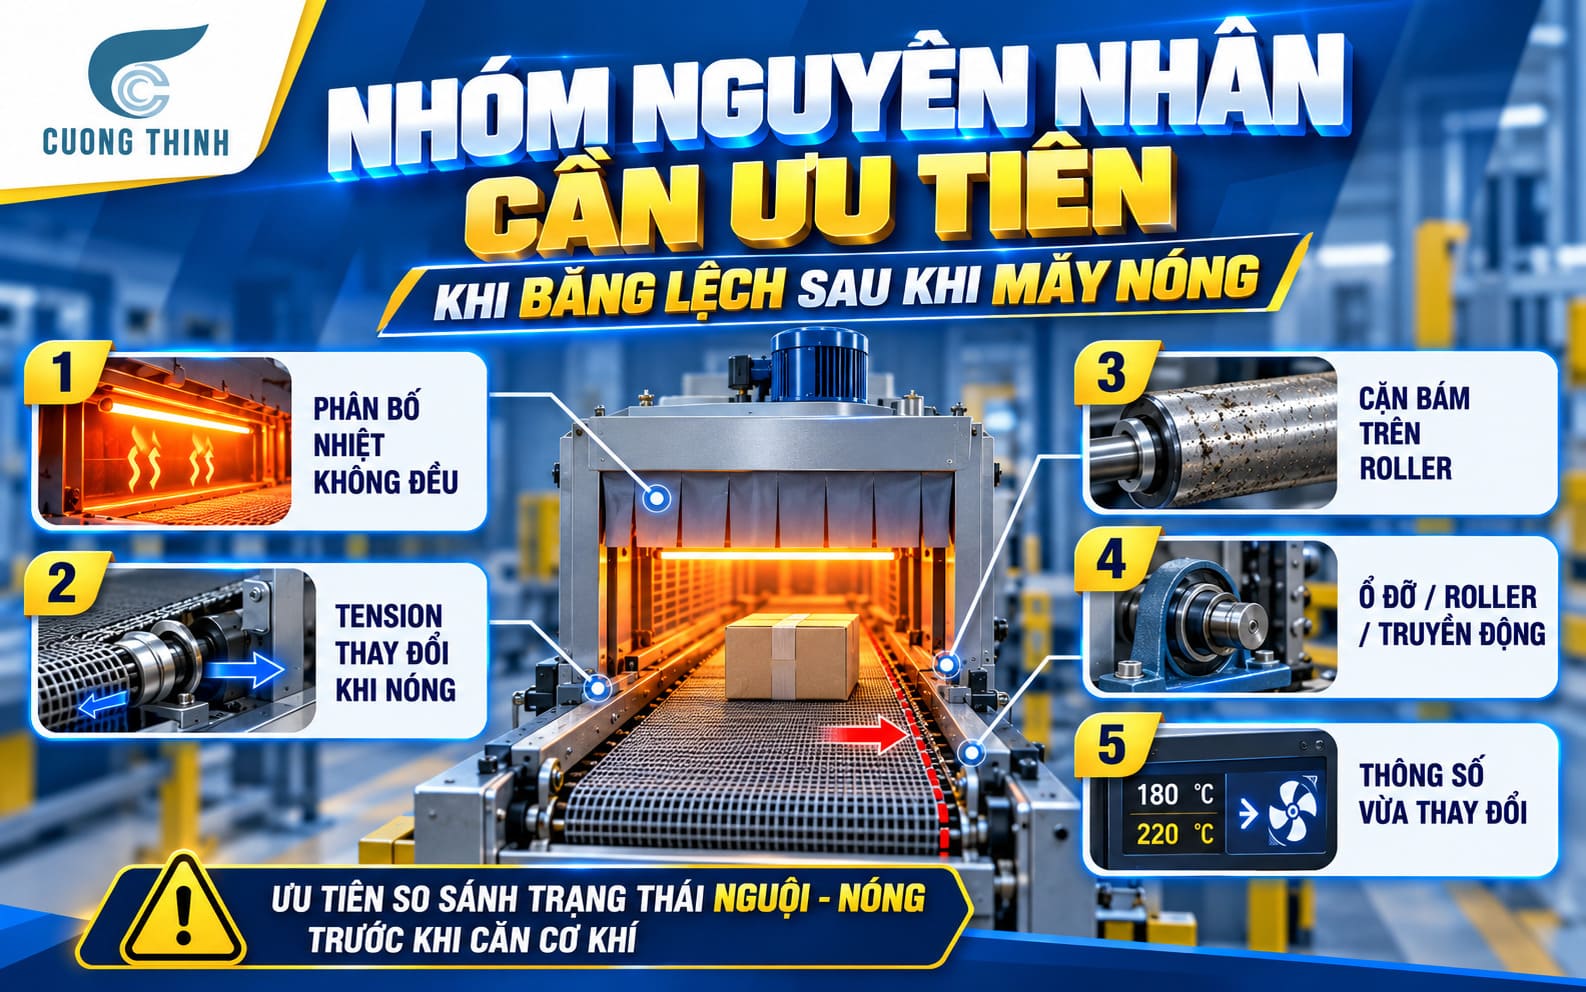
Những nhóm nguyên nhân cần ưu tiên khi băng lệch sau khi nóng
Phân bố nhiệt hai phía không giống nhau
Nếu một phía của tunnel nhận nhiệt nhiều hơn phía còn lại do luồng gió, vị trí heater, vật cản đường gió hoặc tình trạng quạt, các bộ phận cơ khí ở hai bên có thể không làm việc trong cùng điều kiện nhiệt.
Không nên kết luận khung hoặc trục đã biến dạng chỉ từ hiện tượng này. Dấu hiệu cần tìm thêm là băng bắt đầu lệch ở cùng một mức nhiệt, sản phẩm ở hai bên có khác biệt về co hoặc một khu vực trong tunnel có dấu hiệu nóng bất thường.
Việc kiểm tra heater, airflow hoặc nhiệt độ thực tế theo từng vùng cần kỹ thuật viên thực hiện bằng phương pháp phù hợp với model.
Lực căng băng thay đổi khi hệ thống nóng
Conveyor belt và hệ thống hỗ trợ nó không làm việc trong trạng thái hoàn toàn giống nhau từ lúc khởi động đến khi tunnel ổn định nhiệt. Nếu tension đã được căn sát giới hạn ở trạng thái nguội, sự thay đổi khi nóng có thể làm hai phía phản ứng không đều.
Dấu hiệu gợi ý là băng chạy đúng khi nguội, lệch dần khi nóng và có xu hướng gần trở lại vị trí cũ sau khi toàn bộ hệ thống nguội. Đây vẫn chỉ là dấu hiệu, không phải bằng chứng rằng phải siết thêm tension.
Việc căn tension trên buồng co cần tuân thủ manual của đúng model. Không nên chỉnh vít một bên khi máy nóng chỉ để kéo băng trở lại tâm, vì thao tác đó có thể làm trạng thái nguội bị lệch theo hướng ngược lại.
Vụn màng hoặc nhựa bám trên roller
Đây là nhóm nguyên nhân thường bị bỏ qua vì khi máy nguội, lớp nhựa bám có thể cứng và trông như một lớp cặn mỏng không đáng kể. Khi vùng đó nóng lên, đặc tính bề mặt có thể thay đổi và ma sát giữa hai phía roller không còn giống nhau.
Nếu lớp bám tập trung ở một mép roller, nó còn có thể làm bề mặt làm việc của roller không đều. Khi đó, băng có xu hướng bị kéo về một phía dù tension ban đầu được căn đúng.
Eastey yêu cầu roller trên các hệ thống của hãng phải được giữ sạch và không có dầu mỡ; khi vệ sinh, hãng khuyến nghị khăn sạch, không xơ và tránh chất tẩy mạnh hoặc vật liệu mài mòn.
Vì vậy, nếu băng lệch kèm cặn tập trung trên một roller, nên vệ sinh đúng quy trình trước khi quyết định chỉnh tension.
Vòng bi, ổ đỡ, trục hoặc truyền động thay đổi khi nóng
Một bearing đã mòn, khô hoặc làm việc không đồng đều có thể biểu hiện rõ hơn khi thiết bị chạy lâu. Tương tự, trục, sprocket, chain hoặc roller có vấn đề có thể tạo lực cản khác nhau giữa hai phía.
Người vận hành không nên kết luận bearing hỏng chỉ vì băng lệch sau nóng. Những dấu hiệu bổ sung như tiếng rít, tiếng cọ, rung, nhiệt bất thường quanh ổ đỡ hoặc tốc độ băng dao động mới giúp kỹ thuật viên khoanh vùng.
Việc tháo bearing, đo nhiệt, kiểm tra độ rơ hoặc căn lại trục thuộc phạm vi bảo trì kỹ thuật.
Thông số vận hành vừa thay đổi
Đừng bỏ qua lịch sử vận hành. Nếu gần đây xưởng tăng nhiệt tunnel, giảm tốc độ băng hoặc chạy máy liên tục lâu hơn trước, điều kiện nhiệt của toàn bộ cụm conveyor cũng đã thay đổi.
Heat Seal nhấn mạnh nhiệt chamber và conveyor speed là hai biến ảnh hưởng trực tiếp đến quá trình shrink và chamber cần thời gian để ổn định sau khi thay đổi nhiệt.
Nếu hiện tượng lệch bắt đầu ngay sau một thay đổi recipe, hãy đưa máy về thông số chuẩn đã xác nhận trước khi tháo hoặc căn cơ khí. Để đối chiếu với điều kiện xưởng, có thể tham khảo hướng dẫn vận hành buồng co nhiệt tự động.
Cách xác định nguyên nhân bằng so sánh trạng thái nguội và nóng
Cách có giá trị nhất với lỗi này là biến hiện tượng “lệch dần” thành dữ liệu có thể so sánh.
Đánh dấu vị trí mép băng lúc máy nguội
Chọn một điểm quan sát từ bên ngoài có thể nhìn thấy an toàn. Có thể đặt một dấu tham chiếu cố định trên phần khung bên ngoài, không dán hoặc đặt vật vào bộ phận chuyển động.
Trước khi bật heat, ghi:
- Vị trí mép băng so với dấu tham chiếu.
- Nhiệt độ ban đầu trên màn hình.
- Setpoint.
- Conveyor speed.
- Trạng thái có tải hay không tải.
Không cần cố đo đến từng phần mười milimét. Mục tiêu là biết băng dịch theo hướng nào và mức thay đổi có lặp lại hay không.
Theo dõi khi nhiệt tăng
Ghi tại các mốc thời gian cố định, ví dụ theo biểu mẫu của xưởng, nhưng quan trọng hơn là ghi nhiệt hiển thị tương ứng.
Một bảng có thể như sau:
| Trạng thái | Nhiệt hiển thị | Vị trí mép băng | Ghi chú |
|---|---|---|---|
| Trước gia nhiệt | … | Đúng dấu | Không tải |
| Warm-up | … | Dạt nhẹ trái | Không tải |
| Gần nhiệt chạy | … | Dạt rõ trái | Không tải |
| Ổn định sản xuất | … | Tiếp tục dạt | Có tải |
Không dùng các giá trị minh họa này làm giới hạn kỹ thuật. Đây chỉ là cách tổ chức dữ liệu.
So sánh chạy nóng không tải và có tải
Nếu băng lệch gần giống nhau dù không có sản phẩm, nguyên nhân nghiêng nhiều hơn về chính hệ thống conveyor, nhiệt, tracking hoặc cơ khí.
Nếu không tải chạy thẳng nhưng khi đưa hàng vào mới dạt, hãy kiểm tra cách đặt tải. Sản phẩm có thể liên tục đặt lệch một phía, trọng lượng không đều hoặc bị guide ép sang bên.
Đây là phép thử rất hữu ích vì nó tách ảnh hưởng của tải sản phẩm khỏi ảnh hưởng của nhiệt.
Theo dõi sau khi nguội
Sau khi hoàn tất quy trình shutdown và máy nguội hoàn toàn, kiểm tra lại vị trí băng.
Nếu băng có xu hướng trở về gần vị trí ban đầu, yếu tố thay đổi theo nhiệt đáng được ưu tiên điều tra. Nếu băng vẫn giữ nguyên vị trí lệch, có thể tracking đã dịch thật, cặn vẫn còn hoặc vấn đề cơ khí không phụ thuộc nhiệt.
Một lần quan sát chưa đủ để kết luận. Nên lặp lại qua vài chu kỳ khởi động nếu điều kiện sản xuất cho phép. Nội dung chi tiết hơn có trong bài viết về nhiệt độ máy co màng hiển thị không chính xác.
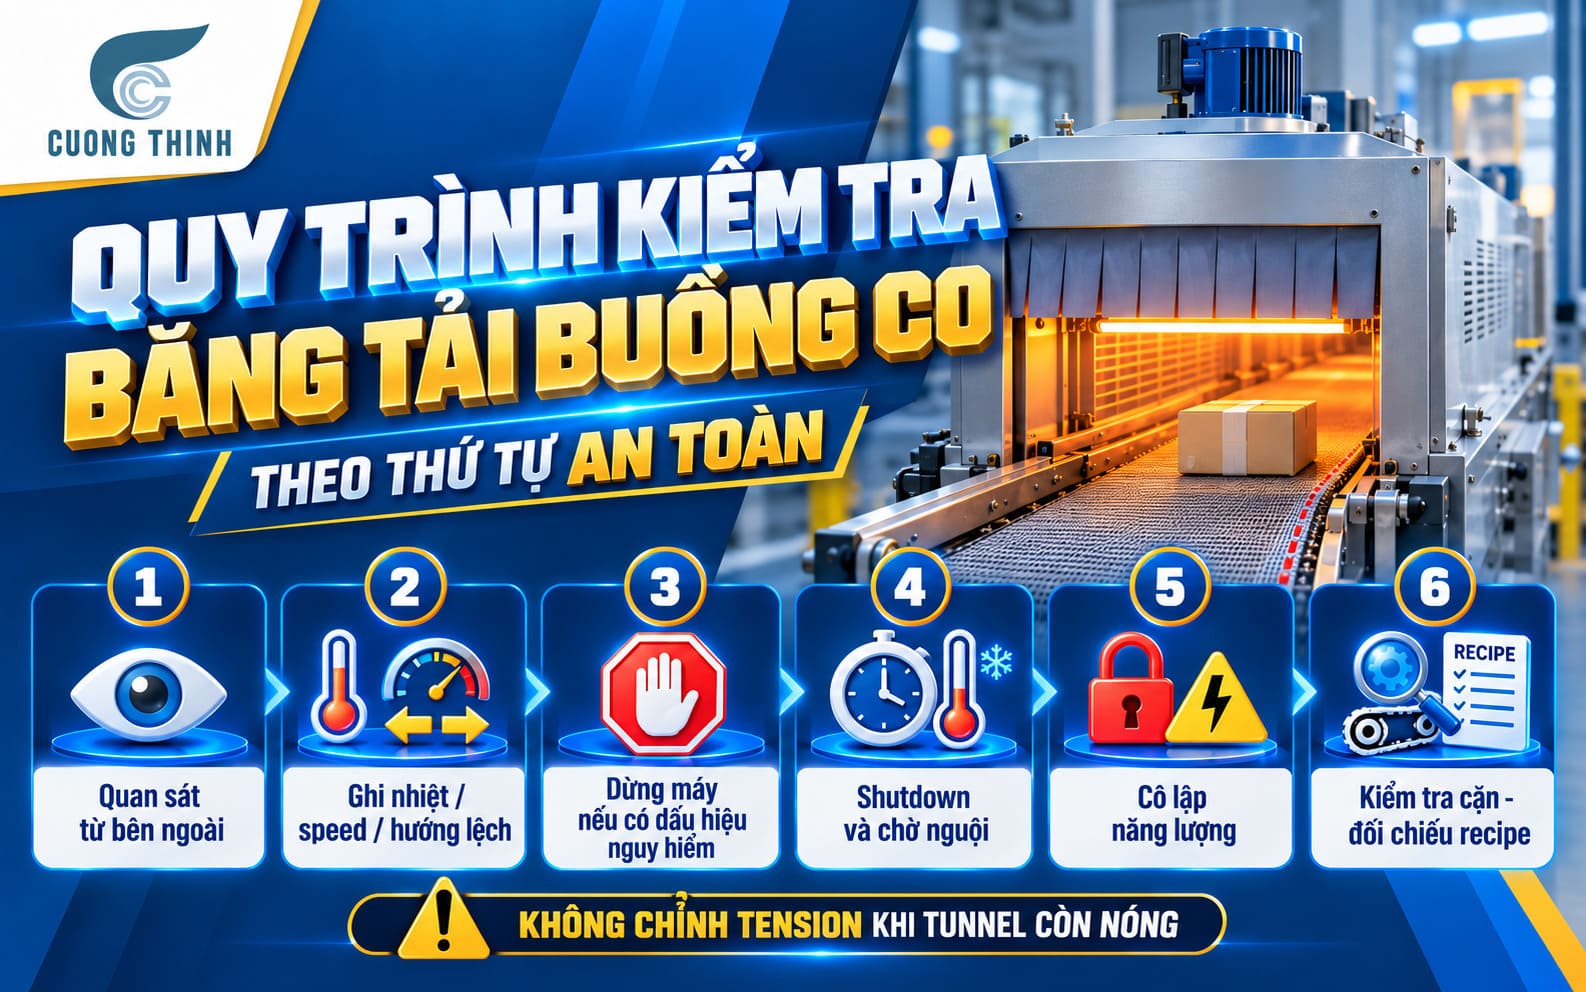
Quy trình kiểm tra băng tải buồng co theo thứ tự an toàn
Với lỗi chỉ xảy ra khi nóng, nguy cơ lớn nhất là người vận hành muốn chỉnh ngay lúc nhìn thấy băng đang dạt. Đây cũng chính là trạng thái có cả bộ phận chuyển động lẫn bề mặt nhiệt cao.
Eastey yêu cầu ngắt nguồn trước bảo trì các bộ phận điện hoặc chuyển động, giữ tay tránh conveyor đang chạy và không vận hành máy khi guard không ở đúng vị trí. Manual của hãng cũng cảnh báo thiết bị sealing/tunnel có thể rất nóng sau một thời gian sử dụng.
Trình tự nên là:
- Quan sát băng từ bên ngoài trong quá trình warm-up, tuyệt đối không đưa tay hoặc dụng cụ vào tunnel.
- Ghi nhiệt, tốc độ và hướng lệch.
- Nếu xuất hiện tiếng va, mùi cháy, khói, tia lửa hoặc quạt dừng, dừng máy theo quy trình.
- Thực hiện shutdown đúng model và chờ các bộ phận đạt trạng thái an toàn.
- Cách ly năng lượng theo quy trình của xưởng trước khi kiểm tra gần conveyor.
- Kiểm tra cặn màng, nhựa, dị vật hoặc dấu cọ có thể nhìn thấy.
- Đối chiếu nhiệt và speed với recipe chuẩn trước lần chạy tiếp theo.
Không thử kéo băng bằng tay để đánh giá tension khi máy còn nóng hoặc còn khả năng khởi động.
Người vận hành có thể làm gì và việc nào thuộc kỹ thuật viên?
Người vận hành phù hợp nhất với việc thu thập dữ liệu và loại trừ nguyên nhân bên ngoài, không phải căn lại cơ khí khi tunnel đang nóng.
Người vận hành có thể đưa nhiệt và tốc độ về recipe chuẩn, theo dõi vị trí mép băng, ghi thời điểm lệch, kiểm tra sản phẩm có đặt lệch tâm hay không và vệ sinh các cặn được phép tiếp cận sau khi thiết bị đã nguội, cô lập đúng quy trình.
Có thể vệ sinh roller theo tài liệu của model nếu hãng cho phép. Ví dụ, Eastey yêu cầu giữ roller sạch, grease-free và không dùng chất làm sạch mạnh hoặc mài mòn.
Kỹ thuật viên nên xử lý các công việc gồm:
- Căn tension và tracking của conveyor.
- Kiểm tra độ song song của roller/trục.
- Kiểm tra bearing và ổ đỡ.
- Kiểm tra chain, sprocket hoặc drive.
- Đánh giá độ đồng đều nhiệt trong tunnel.
- Kiểm tra blower và đường gió.
- Kiểm tra heater.
- Mở che chắn hoặc tủ điện để đo kiểm.
Một số manual có hướng dẫn tracking rất cụ thể, thậm chí quy định vít nào được chỉnh và mức thay đổi mỗi lần. Ví dụ Eastey yêu cầu trên model tương ứng chỉ chỉnh từng bước nhỏ thay vì xoay nhiều ngay một lần. Quy trình này không nên suy rộng sang model khác; kỹ thuật phải dùng đúng manual của thiết bị đang sửa. Phần này liên quan đến hướng dẫn bảo trì và sửa chữa máy co màng, nên đối chiếu khi triển khai thực tế.
Những sai lầm thường gặp khi xử lý băng lệch lúc nóng
Sai lầm phổ biến nhất là lấy vít căng chỉnh ngay khi băng đang chạy nóng. Băng có thể trở lại giữa trong thời điểm đó nhưng sau khi nguội, hệ thống lại chuyển sang một trạng thái tension khác và có thể lệch về phía đối diện.
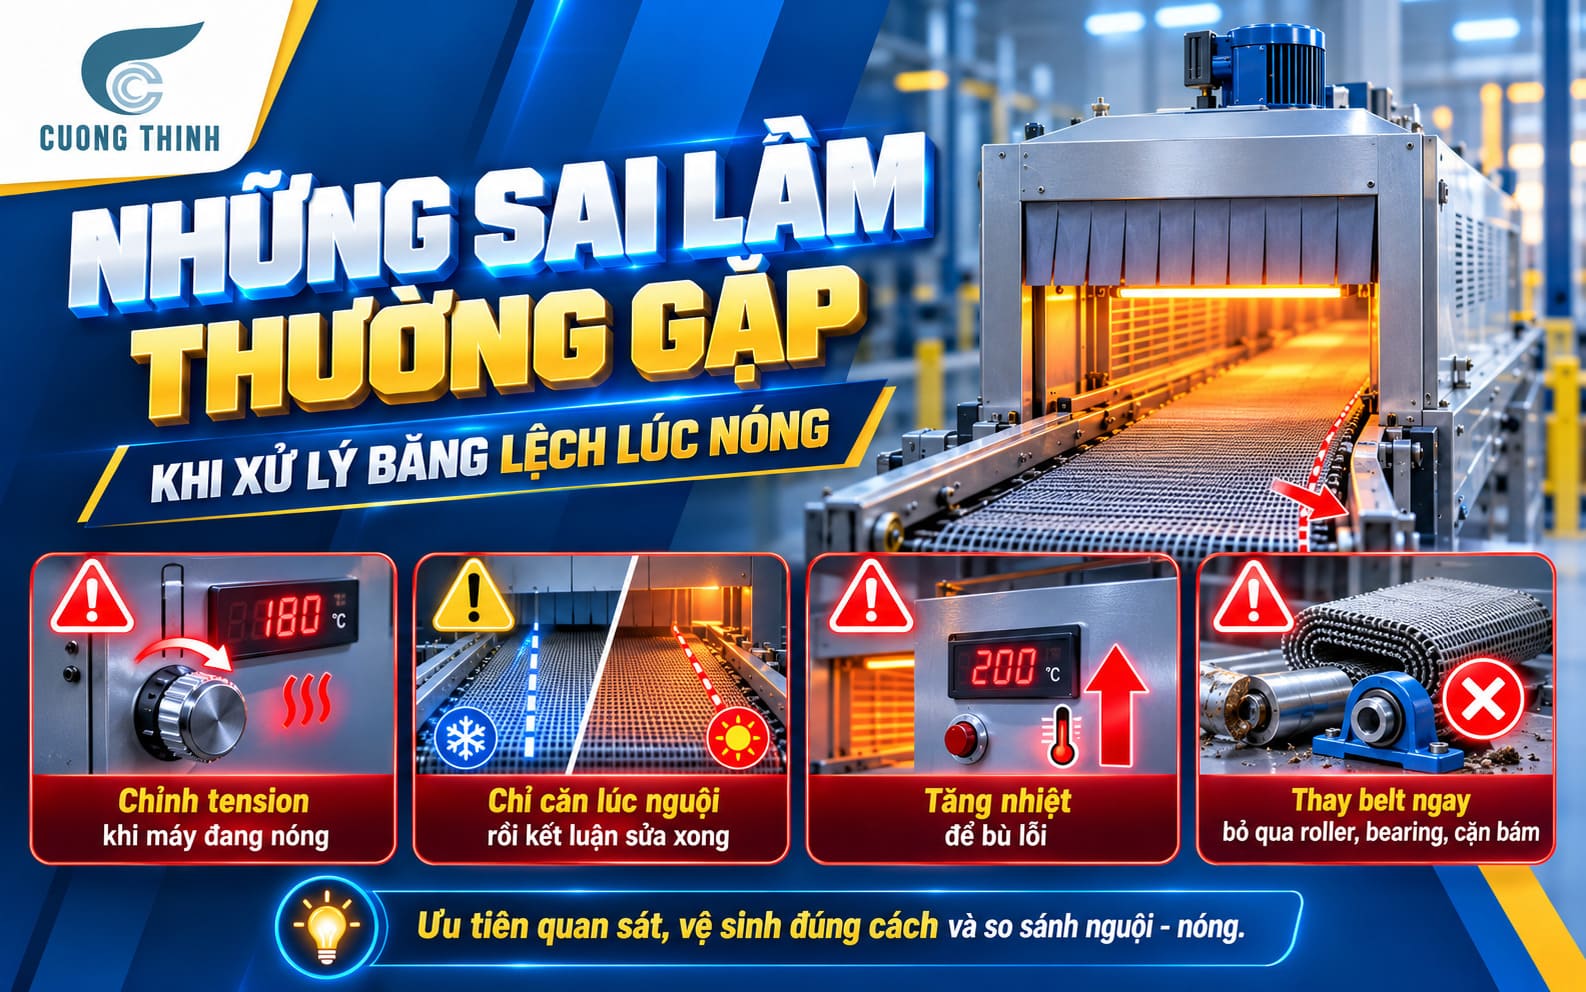
Sai lầm thứ hai là chỉ căn lúc nguội rồi kết luận sửa xong. Nếu nguyên nhân gắn với thermal state, bài test đúng phải kéo dài đến lúc tunnel đạt điều kiện làm việc.
Sai lầm thứ ba là thấy thành phẩm co lệch rồi tăng nhiệt. Khi sản phẩm đang đi lệch khỏi vùng thiết kế, tăng heat có thể làm một phía nhận thêm nhiệt nhưng không sửa được tracking; thậm chí còn làm điều kiện nhiệt trong máy thay đổi nhiều hơn.
Sai lầm thứ tư là bỏ qua cặn trên roller vì lúc nguội thấy nó cứng và mỏng. Vệ sinh đúng cách là bước chi phí thấp nên thực hiện trước khi điều chỉnh sâu hơn.
Sai lầm cuối cùng là thay belt ngay. Nếu nguyên nhân nằm ở bearing, roller, drive hoặc phân bố nhiệt, belt mới có thể tiếp tục lệch giống belt cũ. Để đối chiếu với điều kiện xưởng, có thể tham khảo dịch vụ sửa chữa máy bọc màng co POF.
Cách phòng tránh lỗi băng lệch sau khi máy nóng
Khởi động tunnel theo đúng trình tự và chờ hệ thống đạt trạng thái ổn định trước khi đánh giá chất lượng sản phẩm. Không liên tục thay đổi heat trong thời gian warm-up rồi đồng thời chỉnh tracking, vì khi đó rất khó biết biến nào đang làm tình trạng thay đổi.
Đưa việc vệ sinh roller, khu vực dưới conveyor và vụn film vào lịch bảo trì. Eastey đưa cleaning và roller inspection thành hạng mục maintenance riêng trên manual tunnel combo, cho thấy độ sạch của roller là yếu tố cần được duy trì chứ không chỉ kiểm tra khi băng đã lệch.
Mỗi lần thay đổi nhiệt hoặc conveyor speed so với recipe chuẩn cần được ghi lại. Nếu sau một đợt nâng nhiệt mà hiện tượng lệch bắt đầu xuất hiện, kỹ thuật viên có thêm một điểm mốc để điều tra.
Hệ thống bearing, trục, chain/sprocket và tension nên được bảo trì theo lịch của đúng model. Không đặt một chu kỳ chung cho mọi tunnel bởi kiểu conveyor có thể là wire mesh belt, polyurethane belt, live roller hoặc cấu hình khác.
Khi nào cần dừng máy và liên hệ kỹ thuật viên?
Nên gọi kỹ thuật khi băng tiếp tục lệch dù đã đưa recipe về chuẩn, vệ sinh cặn có thể tiếp cận và xác nhận tải sản phẩm không bị đặt lệch.
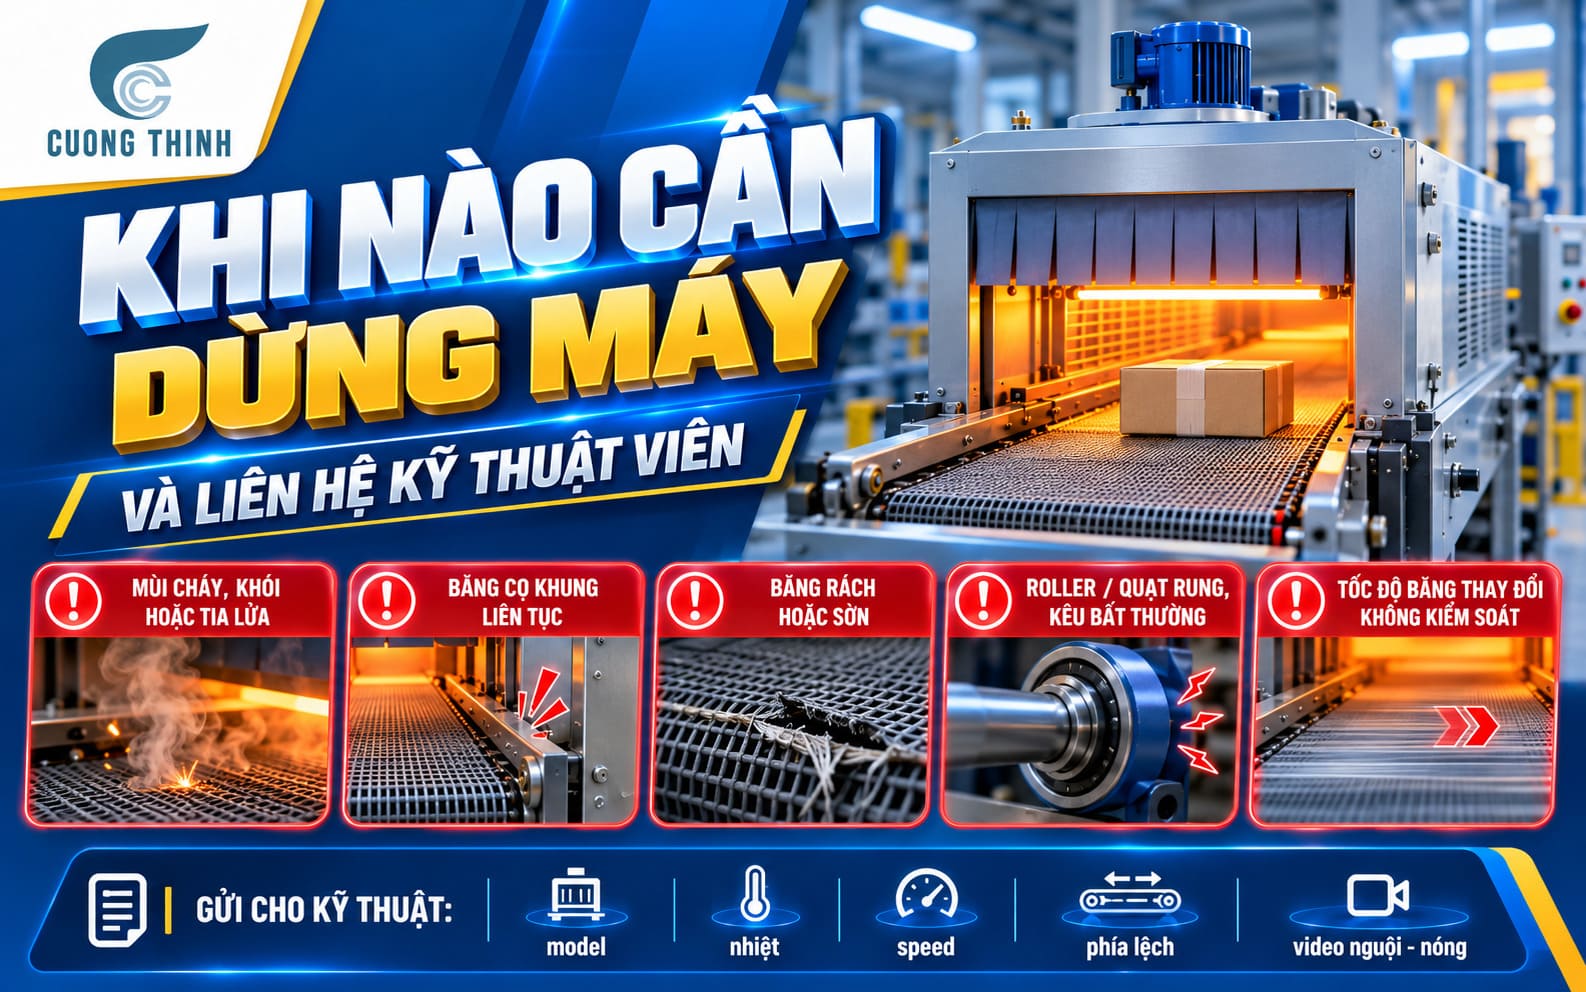
Cần dừng máy ngay nếu xuất hiện:
- Mùi cháy rõ.
- Khói hoặc tia lửa.
- Tiếng kim loại cọ hoặc va mạnh.
- Băng chạm khung liên tục.
- Băng có dấu hiệu rách hoặc sờn quan sát được.
- Roller hoặc conveyor rung mạnh.
- Quạt ngừng hoặc có âm thanh bất thường.
- Tốc độ conveyor thay đổi không kiểm soát.
Thông tin nên gửi cho kỹ thuật viên
Bộ dữ liệu hữu ích gồm:
- Hãng và model tunnel.
- Loại conveyor.
- Nhiệt cài đặt.
- Conveyor speed.
- Phía băng bị lệch.
- Thời điểm/nhiệt độ bắt đầu lệch.
- Lệch khi không tải hay chỉ khi có tải.
- Vị trí băng sau khi nguội lại.
- Ảnh cặn hoặc vết cọ trên roller/khung.
- Thay đổi gần đây về nhiệt, tốc độ hoặc bảo trì.
- Video cùng một góc quay lúc nguội và sau khi tunnel nóng.
Hai video được quay từ cùng vị trí thường có giá trị hơn nhiều so với câu “băng nóng lên thì lệch”, vì kỹ thuật viên có thể so tốc độ dịch chuyển, hướng lệch và trạng thái sản phẩm trực tiếp. Nội dung chi tiết hơn có trong bài viết về máy co màng chạy liên tục.
Kết luận
Khi băng tải buồng co bị lệch sau khi máy nóng, không nên xử lý giống trường hợp tracking sai ngay từ lúc nguội. Yếu tố quan trọng nhất là chứng minh mối liên hệ giữa độ lệch và trạng thái nhiệt trước khi can thiệp cơ khí.
Ba việc nên ưu tiên gồm: thứ nhất, đánh dấu vị trí mép băng và ghi lại nhiệt, thời điểm, tốc độ để xác nhận lỗi chỉ xuất hiện khi nóng; thứ hai, tuyệt đối không đưa tay hoặc chỉnh tension khi conveyor đang chạy hay tunnel còn nóng, chỉ vệ sinh cặn sau khi máy đã dừng và được cô lập đúng quy trình; thứ ba, giao việc căn tracking/tension, kiểm tra bearing, trục, drive và phân bố nhiệt cho kỹ thuật viên kèm dữ liệu nguội – nóng đã thu thập.
Nếu buồng co tại xưởng liên tục gặp tình trạng chạy thẳng đầu ca nhưng lệch khi đạt nhiệt, doanh nghiệp có thể gửi Cường Thịnh Tech model máy, nhiệt cài đặt, tốc độ băng, ảnh roller, phía bị lệch và hai video ở trạng thái nguội – nóng. Những dữ liệu này giúp khoanh vùng trước xem vấn đề nghiêng về tracking, vật bám, truyền động hay điều kiện nhiệt trước khi tháo máy hoặc thay phụ tùng.
Câu hỏi thường gặp
Vì sao băng tải buồng co chỉ lệch khi máy nóng?
Hiện tượng này gợi ý có một yếu tố thay đổi theo nhiệt, chẳng hạn tension của hệ conveyor, ma sát tại roller, tình trạng vật bám hoặc điều kiện làm việc của cơ cấu hai bên. Phân bố nhiệt không đều cũng là một nhóm cần kỹ thuật kiểm tra.
Không nên kết luận nguyên nhân chỉ từ quan sát. Hãy đánh dấu vị trí băng lúc nguội, ghi nhiệt khi bắt đầu lệch và kiểm tra xem băng có trở về gần vị trí cũ sau khi máy nguội hay không.
Có nên chỉnh băng tải khi máy đang nóng không?
Người vận hành không nên tự chỉnh khi máy đang chạy hoặc khu vực conveyor còn nóng. Nguy cơ kẹt tay, bỏng và thay đổi tension quá mức cao hơn lợi ích của việc căn tạm.
Nếu model yêu cầu kiểm tra tracking ở trạng thái vận hành, kỹ thuật viên phải thực hiện theo đúng manual và quy trình an toàn của máy.
Băng tải lệch khi nóng có làm màng co không đều không?
Có thể. Khi băng kéo sản phẩm lệch tâm trong tunnel, khoảng cách giữa sản phẩm và vùng airflow hai bên thay đổi, vì vậy thành phẩm có thể nhận nhiệt không giống trạng thái bình thường.
Không nên tăng nhiệt để bù. Cần đưa sản phẩm trở lại quỹ đạo đúng và kiểm tra tracking trước.
Vệ sinh nhựa cháy trên con lăn có giúp hết lệch không?
Có thể nếu cặn bám làm thay đổi ma sát hoặc bề mặt làm việc của roller. Eastey cũng yêu cầu roller được giữ sạch và không dính grease trên các model tương ứng.
Chỉ vệ sinh sau khi máy được dừng, cách ly và nguội theo quy trình. Nếu sau vệ sinh lỗi vẫn lặp lại khi nóng, cần chuyển sang kiểm tra tension, roller, bearing và drive.
Có cần thay băng tải mới khi bị lệch lúc nóng không?
Không nên thay ngay. Belt chỉ là một trong nhiều khả năng; nguyên nhân có thể nằm ở tracking, roller, ổ đỡ, vật bám hoặc hệ thống truyền động.
Chỉ nên thay khi kỹ thuật xác nhận băng đã mòn, rách, biến dạng hoặc không còn đáp ứng yêu cầu của model. Eastey cũng khuyến nghị conveyor belt đã worn hoặc frayed phải được thay, nhưng đây là kết luận dựa trên tình trạng vật lý của belt chứ không phải chỉ vì nó bị lệch.
Lệch khi nóng khác gì lệch băng tải thông thường?
Lệch thông thường có xu hướng xuất hiện cả khi hệ thống nguội và thường dễ liên hệ hơn với tracking, tension hoặc tải. Lệch khi nóng chỉ xuất hiện hoặc tăng rõ sau warm-up, vì vậy quá trình chẩn đoán phải bổ sung nhiệt độ và thời gian như hai dữ liệu bắt buộc.
Phép thử hữu ích nhất là so sánh cùng một máy ở trạng thái nguội, nóng không tải, nóng có tải và sau khi nguội lại.
Nguồn tham khảo
- Eastey – EM Professional Series Semi-Automatic L-Sealers User Guide. Manual có hướng dẫn chính thức về tracking conveyor belt, yêu cầu đặt belt đúng tâm trên rollers, thực hiện điều chỉnh từng bước nhỏ và giữ roller sạch, không dính grease. Tài liệu này dùng để tham khảo nguyên tắc tracking; không áp dụng nguyên quy trình điều chỉnh cho model khác.
Link: https://eastey.com/assets/uploads/2022/08/EM001000%E2%80%93Eastey%E2%80%93L-Sealers_Semi-Automatic_EM_Professional_Series%E2%80%93UG%E2%80%93RevB.pdf - Eastey – VS1620T Hot-Band L-Sealer & Heat Tunnel Combo User Guide. Tài liệu có các phần riêng về conveyor, blower, heater, shutdown và maintenance; hãng yêu cầu roller sạch, grease-free và không sử dụng hóa chất hoặc chất mài mòn mạnh khi vệ sinh.
Link: https://eastey.com/assets/uploads/2022/06/VS000002%E2%80%93Eastey%E2%80%93VS1620T_Value_Series_Combo_Unit_L-Sealer_Tunnel%E2%80%93UG%E2%80%93RevH1.pdf - Heat Seal – Standard Duty Shrink Tunnel T2016 Operating Manual. Manual giải thích mối quan hệ giữa chamber temperature và conveyor speed, đồng thời lưu ý tunnel cần thời gian để nhiệt ổn định sau khi thay đổi cài đặt. Đây là cơ sở để không đánh giá hiện tượng băng lệch chỉ trong vài phút đầu khởi động.
Link: https://www.heatsealco.com/wp-content/uploads/2023/09/Standard-Duty-Shrink-Tunnel-T2016-Operating-Manual.pdf

