
Máy co màng chạy liên tục không có nghĩa cứ sau vài giờ phải tăng hoặc giảm nhiệt độ và tốc độ băng tải. Nếu đầu ca thành phẩm đạt nhưng giữa hoặc cuối ca bắt đầu nhăn, cháy hay co lệch, việc cần làm trước tiên là xác định yếu tố nào đã thay đổi thay vì chỉnh thông số theo cảm giác.
Trong một ca dài, con số nhiệt trên bộ điều khiển có thể vẫn giữ nguyên nhưng trạng thái thực tế của buồng co, luồng khí nóng, băng tải, vật tư và sản phẩm đã khác lúc mới khởi động. Chỉ cần đổi cuộn màng, thay mã hàng hoặc xuất hiện một lớp vụn màng bám ở khu vực nhiệt cũng có thể làm chất lượng thành phẩm thay đổi.
Vì vậy, cách vận hành ổn định không phải là “thấy xấu thì vặn nhiệt”, mà là giữ một mẫu chuẩn đầu ca, theo dõi dữ liệu trong ca và chỉ thay đổi một biến khi đã có dấu hiệu rõ ràng.
Chạy liên tục nhiều giờ, những gì trong máy co màng thực sự thay đổi?

Sau khi chạy một thời gian, máy đi từ trạng thái khởi động sang trạng thái cân bằng nhiệt. Vì vậy, cùng một thông số cài đặt nhưng điều kiện thực tế quanh sản phẩm có thể không hoàn toàn giống lúc đầu ca.
Buồng co sau khi ổn định nhiệt khác lúc vừa khởi động
Khi vừa bật máy, thanh nhiệt, vỏ buồng, dòng khí và các chi tiết bên trong vẫn đang tích nhiệt. Bộ điều khiển có thể đã báo đạt nhiệt độ cài nhưng toàn bộ hệ thống chưa chắc đã ở trạng thái ổn định giống khi máy chạy liên tục một thời gian.
Đây là lý do không nên lấy vài sản phẩm đầu tiên ngay khi máy vừa đạt nhiệt làm chuẩn duy nhất cho cả ca. Một bộ thông số tốt nên được xác nhận sau khi máy đã đi vào trạng thái vận hành ổn định và được kiểm tra bằng nhiều sản phẩm liên tiếp.
Nhiệt hiển thị không đại diện cho mọi điểm trong buồng co
Cảm biến nhiệt chỉ phản ánh nhiệt độ tại vị trí nó đo. Sản phẩm lại chịu tác động của cả nhiệt, luồng khí nóng và thời gian nằm trong buồng.
Nếu lưu lượng gió thay đổi, quạt yếu dần hoặc một vùng lưu thông khí bị cản, màn hình vẫn có thể hiển thị gần như cũ trong khi lượng nhiệt sản phẩm thực nhận đã khác.
Vì vậy, khi giữa ca bắt đầu xuất hiện tình trạng một bên màng co đẹp còn một bên nhăn, không nên chỉ nhìn vào con số nhiệt trên màn hình rồi kết luận hệ thống nhiệt vẫn hoàn toàn bình thường.
Băng tải, con lăn và cơ cấu truyền động làm việc trong môi trường nóng
Các chi tiết cơ khí trong vùng nhiệt phải làm việc liên tục khi máy nóng lên. Độ căng băng, tình trạng con lăn, xích truyền động và các điểm ma sát có thể thay đổi theo điều kiện vận hành.
Nếu tốc độ chuyển động thực tế không còn ổn định, thời gian mỗi sản phẩm nằm trong buồng co cũng thay đổi. Khi đó, thành phẩm có thể lúc thiếu nhiệt, lúc nhận nhiệt quá lâu dù người vận hành không thay đổi giá trị cài đặt.
Dấu hiệu đáng chú ý là sản phẩm liên tiếp cho kết quả không giống nhau hoặc băng tải bắt đầu rung, giật, phát tiếng khác đầu ca.
Vụn màng và cặn cháy tăng dần theo thời gian chạy
Trong quá trình hàn cắt và co nhiệt, vụn màng hoặc cặn nhựa có thể tích tụ tại một số vị trí nếu không được vệ sinh phù hợp.
Chúng có thể gây dính, cản chuyển động, ảnh hưởng đường hàn hoặc làm luồng khí quanh sản phẩm không còn giống lúc máy sạch.
Đây là lý do cùng một bộ thông số, mẻ đầu ca đạt nhưng đến trưa bắt đầu lỗi không đồng nghĩa bộ nhiệt tự nhiên “sai đi”. Trước khi chỉnh nhiệt, cần kiểm tra những thay đổi vật lý đã xuất hiện trong máy và vật tư.
Khác biệt giữa số hiển thị trên bảng điều khiển và nhiệt thực tế quanh sản phẩm được phân tích trong bài vì sao nhiệt độ hiển thị khác nhiệt độ thực tế.
Có cần chỉnh nhiệt độ và tốc độ băng tải giữa ca không?

Không nên chỉnh nhiệt hoặc tốc độ theo một mốc giờ cố định. Chỉ điều chỉnh khi thành phẩm cho thấy quá trình co đã thay đổi và sau khi đã loại trừ các nguyên nhân rõ ràng từ màng, sản phẩm hoặc thao tác.
Nhiệt độ và tốc độ băng tải luôn phải được xem như một cặp. Nhiệt quyết định mức gia nhiệt của môi trường buồng co, còn tốc độ quyết định thời gian sản phẩm nằm trong môi trường đó. Nếu giảm tốc nhưng giữ nguyên nhiệt, sản phẩm nhận nhiệt lâu hơn. Nếu tăng tốc, thời gian tiếp xúc nhiệt giảm xuống.
Vì thế, một lỗi màng chưa co hết không tự động có nghĩa phải tăng nhiệt. Trong một số trường hợp, thay đổi nhẹ thời gian lưu đã đủ để cải thiện thành phẩm.
Chỉ thay đổi một biến trong mỗi lần thử
Phản xạ dễ gây mất bộ thông số ổn định nhất là cùng lúc tăng nhiệt và giảm tốc độ khi thấy màng nhăn. Nếu thành phẩm đẹp trở lại, người vận hành sẽ không biết thay đổi nào thực sự có tác dụng. Nếu thành phẩm cháy, cũng khó xác định mức điều chỉnh nào đã quá tay.
Cách kiểm tra tốt hơn là giữ nguyên các yếu tố còn lại, thay đổi một thông số nhỏ theo quy trình vận hành của model rồi chạy một nhóm mẫu liên tiếp. Không nên đánh giá chỉ từ một sản phẩm duy nhất.
Ghi lại mỗi lần chỉnh máy
Máy chạy ổn định qua nhiều ca không nên phụ thuộc vào trí nhớ của một người vận hành.Mỗi lần thay đổi nhiệt, tốc độ hoặc cài đặt liên quan nên ghi thời điểm, lý do điều chỉnh và kết quả sau đó. Sau một thời gian, dữ liệu này giúp phân biệt một lỗi ngẫu nhiên với hiện tượng lặp lại. Nó cũng tránh tình trạng ca sau lại bắt đầu dò thông số từ đầu dù ca trước vừa tìm được bộ cài đặt phù hợp. Nếu một bộ thông số đã chạy ổn nhiều ngày, không nên thay đổi chỉ vì máy đã chạy được vài giờ. Thành phẩm phải là dữ liệu dẫn đường cho việc điều chỉnh.
Khi đã xác định phải chỉnh, nên làm theo trình tự có kiểm soát. Có thể tham khảo cách hiệu chỉnh nhiệt độ máy co màng để tránh chỉnh quá tay.
Lỗi giữa ca do nhiệt trôi hay do màng và sản phẩm?

Cách đơn giản nhưng có giá trị chẩn đoán cao là giữ lại một mẫu sản phẩm và vật tư đã chạy đạt ở đầu ca. Khi lỗi xuất hiện, chạy lại mẫu chuẩn bằng chính bộ thông số hiện tại để xem lỗi có lặp lại hay không. Phép thử này giúp chia hướng kiểm tra thành ba nhóm rõ hơn.
Dấu hiệu nghiêng về máy
Nếu mẫu lưu đầu ca trước đó đã chạy đẹp nhưng khi đưa lại vào máy ở giữa ca cũng xuất hiện cùng lỗi, khả năng cần kiểm tra phía máy tăng lên. Đặc biệt nên chú ý nếu lỗi xuất hiện từ từ khi số giờ chạy tăng; xảy ra với nhiều mã sản phẩm hoặc nhiều cuộn màng; lặp lại ở cùng một vị trí trên thành phẩm; đi kèm tiếng kêu, rung, tốc độ băng tải thay đổi hoặc nhiệt độ phản hồi bất thường.
Khi đó, cần ưu tiên kiểm tra luồng gió, hệ thống gia nhiệt, băng tải, truyền động, cảm biến và tình trạng vệ sinh trước khi tiếp tục tăng giảm thông số.
Dấu hiệu nghiêng về vật tư
Nếu lỗi xuất hiện ngay sau khi đổi cuộn hoặc đổi lô màng nhưng mẫu lưu từ đầu ca vẫn chạy đạt, khả năng nguyên nhân nằm phía vật tư cao hơn. Các yếu tố cần đối chiếu gồm loại màng, khổ màng, độ dày, độ ổn định của cuộn, độ căng khi cấp màng và chất lượng đường hàn.
Không nên chỉnh toàn bộ máy chỉ để “đuổi theo” một cuộn màng khác biệt mà chưa xác nhận vật tư. Một cách kiểm tra có giá trị là đưa lại cuộn hoặc mẫu màng đã chạy đạt trước đó. Nếu chất lượng trở lại bình thường mà thông số máy không đổi, hướng kiểm tra vật tư càng rõ.
Dấu hiệu nghiêng về thao tác hoặc sản phẩm
Nếu chỉ một mã hàng lỗi trong khi mã khác vẫn chạy đẹp, chưa nên kết luận máy có vấn đề chung. Cần kiểm tra kích thước sản phẩm, lượng màng dư, vị trí đặt lên băng tải và xem mã hàng đó có thay đổi bao bì hay không.
Tương tự, nếu lỗi thay đổi rõ giữa hai người đứng máy, cần xem lại cách đặt sản phẩm, khoảng cách giữa các gói, thao tác cấp màng và trình tự chuyển mã. Một mẫu lưu đầu ca có thể loại bỏ rất nhiều phỏng đoán giữa bộ phận vận hành và bảo trì.
Trình tự kiểm tra khi giữa ca thành phẩm bắt đầu lỗi

Khi máy đang chạy ổn rồi xuất hiện lỗi, trình tự kiểm tra nên đi từ thay đổi dễ xác nhận nhất đến phần cần can thiệp kỹ thuật sâu hơn.
- Xác định chính xác lỗi bắt đầu từ thời điểm nào và sản phẩm nào đầu tiên bị lỗi.
- Kiểm tra ngay trước thời điểm đó có đổi cuộn màng, đổi lô vật tư, đổi mã sản phẩm hoặc đổi người vận hành hay không.
- Chạy lại mẫu lưu đầu ca bằng thông số hiện tại.
- Nếu mẫu chuẩn cũng lỗi, kiểm tra vệ sinh, luồng gió, chuyển động băng tải và các dấu hiệu bất thường của máy.
- Chỉ điều chỉnh nhiệt hoặc tốc độ khi dữ liệu thành phẩm cho thấy cần, mỗi lần đổi một biến và ghi lại kết quả.
- Nếu lỗi tiếp tục tăng hoặc xuất hiện dấu hiệu điện, motor, quạt hay băng tải bất thường, dừng việc chỉnh thông số và chuyển sang kiểm tra kỹ thuật.
Trình tự này giúp tránh tình trạng càng chỉnh máy càng xa bộ thông số ban đầu nhưng vẫn chưa biết nguyên nhân thật nằm ở đâu.
Nếu trong lúc kiểm tra thấy băng chạy không đều, nên tách riêng nguyên nhân phía cơ khí. Bài viết về băng tải máy co màng bị lệch phân biệt lỗi khung, nhông xích và lực căng hai bên.
Theo dõi ca dài thế nào để không phải đoán?
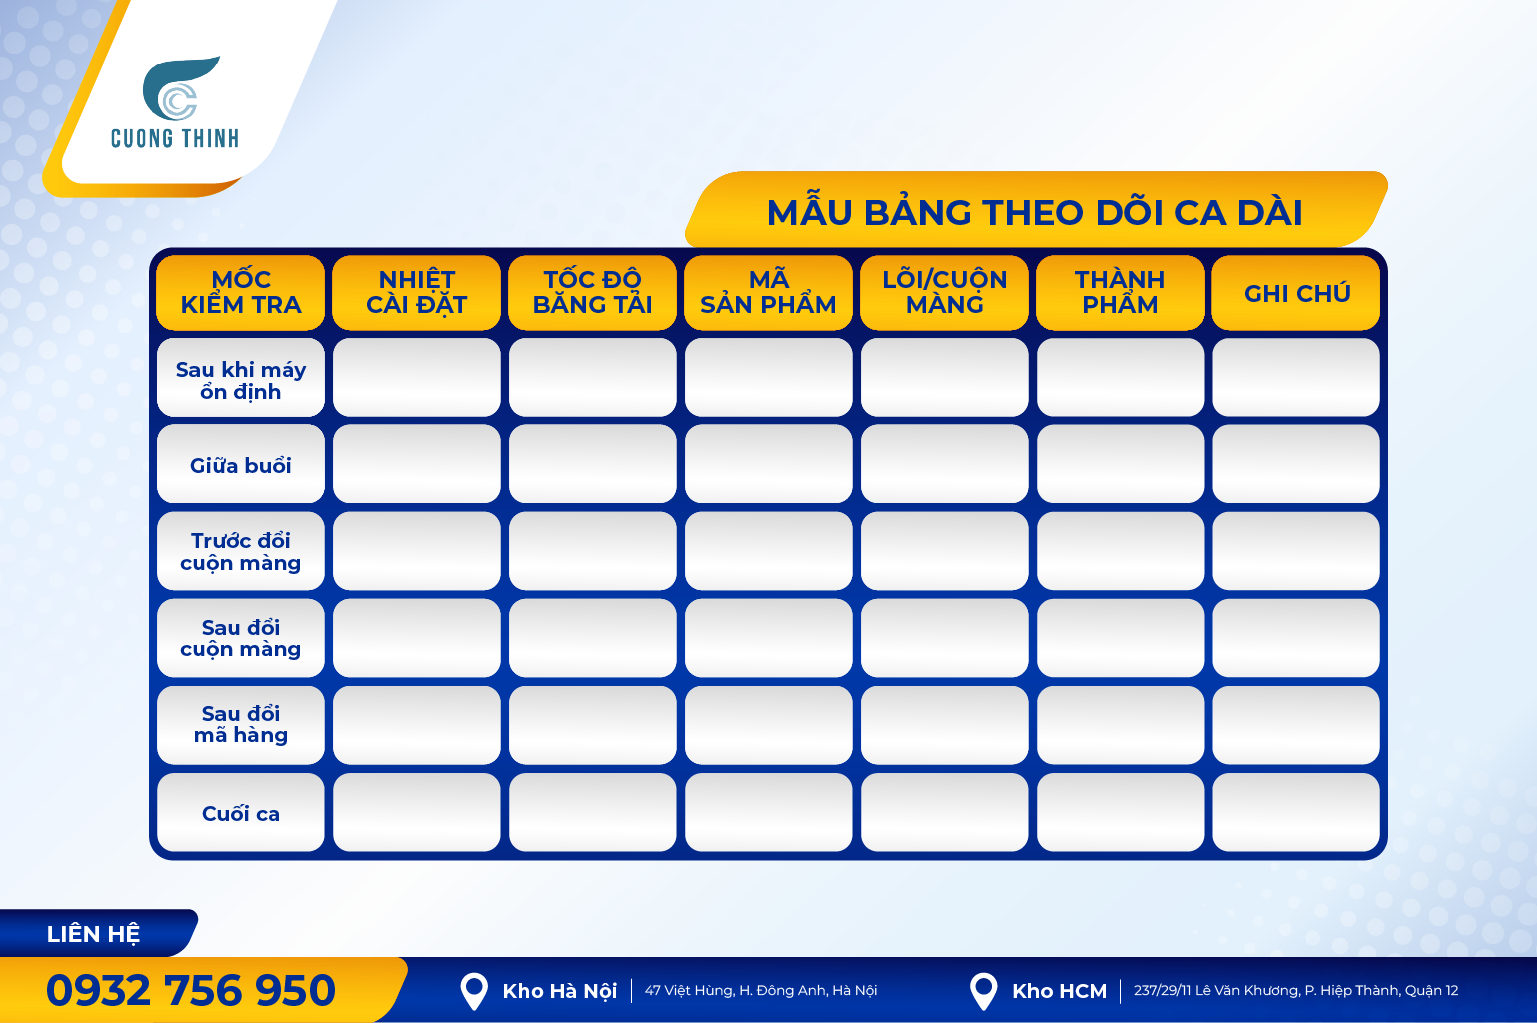
Một máy chạy 8–12 giờ nên được theo dõi bằng các mốc kiểm tra thống nhất thay vì chỉ ghi chép sau khi đã xảy ra lỗi. Không cần biến nhật ký thành tài liệu phức tạp. Điều quan trọng là dữ liệu đủ để trả lời ba câu hỏi: lỗi bắt đầu lúc nào, ngay trước đó có gì thay đổi và bộ thông số khi ấy là bao nhiêu.
Mẫu bảng theo dõi ca dài
| Mốc kiểm tra | Nhiệt cài đặt | Tốc độ băng tải | Mã sản phẩm | Lô/cuộn màng | Thành phẩm | Ghi chú |
|---|---|---|---|---|---|---|
| Sau khi máy ổn định | … | … | … | … | Đạt/Không đạt | Lưu mẫu chuẩn |
| Giữa buổi | … | … | … | … | … | … |
| Trước đổi cuộn màng | … | … | … | … | … | … |
| Sau đổi cuộn màng | … | … | … | … | … | … |
| Sau đổi mã hàng | … | … | … | … | … | … |
| Cuối ca | … | … | … | … | … | … |
Nếu có chỉnh thông số, nên ghi thêm giá trị trước và sau khi chỉnh cùng lý do thay đổi. Sau vài ngày, bảng này có thể cho thấy một quy luật mà quan sát rời rạc rất khó nhận ra. Ví dụ, nếu lỗi luôn bắt đầu sau một khoảng vận hành tương tự dù không đổi màng, hướng kiểm tra máy trở nên rõ hơn. Nếu lỗi chỉ xuất hiện sau mỗi lần đổi một lô màng nhất định, việc liên tục chỉnh nhiệt sẽ không giải quyết đúng vấn đề.
Đừng chỉ lưu thông số, hãy lưu mẫu chuẩn
Một dòng “170°C – tốc độ X” trong sổ chưa đủ để chứng minh máy đang chạy giống hôm trước. Mẫu thành phẩm đạt mới là kết quả thực tế của toàn bộ quá trình gồm máy, vật tư, sản phẩm và thao tác. Nếu điều kiện sản xuất cho phép, giữ một mẫu chuẩn hoặc hình ảnh chuẩn đầu ca giúp ca sau so sánh chất lượng dễ hơn nhiều so với chỉ nhìn con số trên màn hình.
Số liệu theo dõi trong ca còn dùng được cho việc khác là tìm điểm nghẽn của cả dây chuyền. Cách đo được hướng dẫn trong bài tối ưu năng suất máy co màng.
Máy co màng có cần nghỉ giữa ca dài không?

Không có một quy tắc chung như “chạy X giờ phải nghỉ Y phút” cho tất cả máy co màng. Khả năng chạy liên tục phụ thuộc thiết kế của model, hệ thống gia nhiệt, quạt, motor, tải băng tải và hướng dẫn từ nhà sản xuất.
Một máy được thiết kế cho sản xuất liên tục sẽ có yêu cầu vận hành khác một thiết bị công suất nhỏ dùng gián đoạn. Vì vậy, số giờ chạy tối đa hoặc thời gian nghỉ phải ưu tiên theo tài liệu kỹ thuật của đúng model.
Cho máy nghỉ không giống làm nguội máy đúng cách
Nếu máy đang chạy ổn, tắt hoàn toàn giữa ca chỉ để “cho nghỉ” chưa chắc mang lại lợi ích. Sau khi bật lại, toàn bộ hệ thống lại phải đi qua giai đoạn làm nóng và ổn định nhiệt.
Trong nhiều trường hợp, việc vệ sinh vụn màng ở thời điểm phù hợp, kiểm tra quạt và bảo đảm hệ thống không quá tải có giá trị hơn việc tắt máy ngẫu nhiên. Một dây chuyền phải liên tục tắt – nóng lại – chạy lại cũng tạo thêm biến động cho chất lượng thành phẩm.
Tắt máy cuối ca cần tuân theo quy trình làm nguội của model
Với nhiều buồng co nhiệt, nguyên tắc vận hành thường là ngắt gia nhiệt trước, sau đó duy trì quạt hoặc băng tải trong giai đoạn làm nguội theo hướng dẫn thiết bị rồi mới cắt nguồn hoàn toàn. Mục đích là giúp nhiệt trong buồng được giải phóng có kiểm soát thay vì dừng mọi cơ cấu ngay khi các bộ phận còn đang rất nóng.
Tuy nhiên, quy trình chính xác phải theo manual của model đang dùng. Không nên áp dụng một thời gian chạy nguội cố định cho mọi máy nếu nhà sản xuất có hướng dẫn khác. Việc làm nguội đúng còn giúp lần khởi động sau dễ kiểm soát hơn và giảm tình trạng cặn màng tiếp tục chịu nhiệt tại một vị trí khi toàn bộ hệ thống đã đứng yên.
Các hạng mục cần làm sau mỗi chu kỳ chạy dài nên được đưa vào lịch cố định. Có thể tham khảo hướng dẫn bảo trì và sửa chữa máy co màng để dựng khung cho xưởng.
Khi nào vấn đề không còn nằm ở nhiệt và tốc độ mà ở cấu hình máy?

Nếu một máy phải chỉnh đi chỉnh lại nhiều lần trong mỗi ca dù sản phẩm, màng và thao tác đã được kiểm soát, vấn đề có thể không còn là tìm một bộ thông số đẹp hơn. Đây là lúc cần đánh giá liệu máy có đang được sử dụng đúng phạm vi thiết kế hay không.
Phải chỉnh nhiều lần mỗi ngày là tín hiệu cần điều tra sâu hơn
Một lần điều chỉnh sau khi đổi cuộn màng hoặc đổi mã sản phẩm là bình thường. Ngược lại, nếu cùng một mã sản phẩm, cùng một loại màng nhưng mỗi ngày đều phải tăng giảm nhiệt nhiều lần mới duy trì được thành phẩm, cần kiểm tra:
Khả năng giữ nhiệt của buồng co; tình trạng thanh nhiệt; quạt tuần hoàn; cảm biến; bộ điều khiển; băng tải; motor; cơ cấu truyền động và nguồn điện. Nếu các bộ phận này đều còn tốt nhưng máy vẫn không duy trì được sản lượng liên tục mà doanh nghiệp yêu cầu, khi đó mới nên đánh giá đến khả năng cấu hình hiện tại không còn phù hợp với tải sản xuất.
Điểm nghẽn chưa chắc nằm ở buồng co
Máy co màng chạy không ổn định đôi khi bắt nguồn từ công đoạn trước. Nếu máy cắt/hàn đưa sản phẩm sang không đều, khoảng cách giữa các sản phẩm thay đổi liên tục hoặc người vận hành dồn quá nhiều hàng cùng lúc vào buồng co, tải nhiệt thực tế cũng thay đổi.
Vì vậy, trước khi kết luận phải nâng cấp buồng co, cần quan sát cả chuỗi từ cấp sản phẩm, hàn cắt, khoảng cách đầu vào đến tốc độ đầu ra. Một dây chuyền chỉ ổn định khi các công đoạn cấp hàng và co màng được đồng bộ.
Khi nào phải dừng máy và gọi kỹ thuật?
Nếu chỉ xuất hiện vài nếp nhăn trên màng, người vận hành có thể thực hiện quy trình kiểm tra thông thường. Nhưng không nên tiếp tục “chỉnh thử” khi máy xuất hiện mùi khét, khói, tia lửa, motor rung mạnh, băng tải kẹt, quạt ngừng, aptomat tác động liên tục hoặc nhiệt tăng mất kiểm soát.
Những dấu hiệu này đã vượt khỏi phạm vi chỉnh thông số vận hành. Máy nên được dừng theo quy trình an toàn và kiểm tra bởi người có chuyên môn. Người vận hành không nên tự mở tủ điện hoặc can thiệp vào phần điện khi chưa được đào tạo và cô lập nguồn đúng cách.
Khi nào nên cân nhắc cấu hình dành cho sản xuất liên tục?
Nên đánh giá lại máy khi sản lượng thực tế đã tăng đáng kể so với thời điểm đầu tư, máy liên tục trở thành điểm nghẽn hoặc độ ổn định giảm rõ khi chạy ca dài. Việc chọn cấu hình mới không nên chỉ dựa trên công suất gia nhiệt lớn hơn.
Cần xem đồng thời kích thước sản phẩm, loại màng, sản lượng theo giờ, thời gian chạy liên tục, tải băng tải, khả năng làm mát của motor và hệ thống quạt, mức tự động hóa ở công đoạn trước và sau máy. Một máy “mạnh hơn” nhưng không đồng bộ với cấp hàng vẫn chưa chắc giúp năng suất ca tăng.
Nguyên tắc vận hành buồng co khi chạy nhiều ca liên tục được mô tả kỹ hơn trong hướng dẫn vận hành buồng co nhiệt tự động.
Kết luận
Với máy co màng chạy liên tục, ba nguyên tắc quan trọng nhất là:
- Thứ nhất, không chỉnh nhiệt và tốc độ theo giờ chạy một cách mặc định. Chỉ thay đổi khi thành phẩm và dữ liệu vận hành cho thấy cần điều chỉnh.
- Thứ hai, hãy giữ mẫu chuẩn đầu ca. Khi lỗi xuất hiện, chạy lại mẫu này trước khi chạm vào thông số. Nếu mẫu chuẩn cũng lỗi, kiểm tra phía máy; nếu mẫu chuẩn vẫn đạt, ưu tiên kiểm tra màng, sản phẩm và thao tác.
- Thứ ba, cần biết ranh giới giữa lỗi vận hành và lỗi kỹ thuật. Mùi khét, khói, tia lửa, motor rung mạnh, quạt dừng, băng tải kẹt hoặc nhiệt mất kiểm soát không phải tình huống để tiếp tục thử tăng giảm thông số.
Nếu máy thường xuyên phải chỉnh nhiều lần trong mỗi ca dù vật tư và sản phẩm không thay đổi, doanh nghiệp nên đánh giá lại hệ thống gia nhiệt, quạt, băng tải, cảm biến và khả năng đáp ứng tải sản xuất liên tục.
Cường Thịnh Tech có thể hỗ trợ kiểm tra máy đang vận hành không ổn định hoặc đối chiếu cấu hình máy theo sản lượng thực tế. Khi yêu cầu hỗ trợ, doanh nghiệp nên chuẩn bị model máy, loại màng, mã sản phẩm, thời gian bắt đầu phát sinh lỗi, thông số đầu ca – lúc lỗi và video thành phẩm. Những dữ liệu này có giá trị hơn việc chỉ mô tả “máy chạy lâu thì màng xấu”.
Với dây chuyền cần chạy liên tục nhiều ca mà cấu hình hiện tại không còn theo kịp, có thể tham khảo thêm bộ máy bọc màng co tự động HE650.
FAQ về máy co màng chạy liên tục
Máy co màng có chạy được 8–12 giờ liên tục không?
Có model được thiết kế để chạy ca dài, nhưng không thể kết luận chung cho mọi máy. Khả năng chạy liên tục phụ thuộc thiết kế, tải motor, hệ thống quạt, điều kiện xưởng và hướng dẫn của nhà sản xuất.
Có cần giảm nhiệt độ khi máy đã chạy nóng nhiều giờ không?
Không nên giảm nhiệt chỉ vì máy đã chạy lâu. Chỉ điều chỉnh nếu chất lượng thành phẩm thay đổi và phải xem nhiệt cùng tốc độ băng tải vì cả hai cùng quyết định tổng nhiệt sản phẩm nhận.
Vì sao đầu ca màng co đẹp nhưng cuối ca lại nhăn hoặc cháy?
Có thể liên quan đến trạng thái nhiệt của máy, cặn màng tích tụ, truyền động thay đổi hoặc việc đổi cuộn màng và sản phẩm trong ca. Hãy chạy lại mẫu lưu đầu ca bằng thông số hiện tại trước để xác định nên kiểm tra máy hay vật tư.
Nên cho máy nghỉ bao lâu sau mấy giờ chạy?
Không có số giờ và thời gian nghỉ chung cho mọi model. Cần theo tài liệu của máy đang dùng và theo dõi dấu hiệu quá tải thực tế thay vì tự đặt một chu kỳ nghỉ cố định.
Tắt máy co màng cuối ca thế nào cho đúng?
Với các model có quy trình làm nguội, thường cần ngắt gia nhiệt trước rồi duy trì quạt hoặc băng tải theo hướng dẫn của nhà sản xuất trước khi cắt nguồn hoàn toàn. Không nên tự áp một khoảng thời gian làm nguội cố định nếu manual của máy quy định khác.
Phải chỉnh máy nhiều lần mỗi ca thì có phải máy hỏng không?
Chưa chắc. Nguyên nhân có thể là vật tư không ổn định, sản phẩm hoặc thao tác thay đổi, cơ khí và linh kiện xuống cấp hoặc cấu hình máy không còn phù hợp với tải sản xuất; nhật ký ca và mẫu lưu giúp phân biệt các nhóm này trước khi kết luận.

