
Máy bọc màng co tự động cắt gộp hai sản phẩm vào một túi thường xảy ra khi hệ thống không nhận biết được ranh giới giữa hai sản phẩm hoặc lệnh cắt được thực hiện muộn hơn vị trí thực tế của sản phẩm trên băng tải. Nguyên nhân có thể nằm ở khâu cấp hàng, cảm biến sản phẩm, chương trình đang chọn, chiều dài túi, độ trễ tín hiệu hoặc hệ truyền động, vì vậy không nên mặc định rằng cứ hai sản phẩm nằm chung túi là cảm biến đã hỏng.
Một dấu hiệu đáng chú ý là bộ đếm trên màn hình thấp hơn số sản phẩm thực tế đi qua máy. Nếu 100 sản phẩm đã đi vào nhưng hệ thống chỉ ghi nhận 97 hoặc 98, cần ưu tiên kiểm tra khả năng cảm biến đang bỏ qua một số sản phẩm hoặc không nhìn thấy khe giữa hai sản phẩm đi quá sát nhau.
Ngược lại, nếu bộ đếm vẫn đúng nhưng túi thường xuyên dài hơn bình thường, cần kiểm tra thêm chiều dài túi, chế độ cắt và timing của máy. PAC Machinery công bố trên dòng Clamco 6800CS rằng máy sử dụng cảm biến đầu và cuối sản phẩm để duy trì chiều dài túi ổn định, đồng thời có chức năng theo dõi chiều dài sản phẩm và phát hiện lỗi đóng gói. Điều này cho thấy trên máy tự động, chất lượng cắt túi phụ thuộc vào cả tín hiệu nhận sản phẩm lẫn logic điều khiển chiều dài gói.
Dấu hiệu nhận biết lỗi cắt gộp hai sản phẩm
Lỗi này cần được phân biệt với trường hợp máy cố tình đóng multipack. Một số máy tự động có thể được thiết lập để bọc một hoặc nhiều sản phẩm trong cùng gói; PAC Machinery, chẳng hạn, công bố Clamco 6800CS có khả năng tự động phát hiện chiều dài sản phẩm và hỗ trợ cả individual hoặc multiple products. Vì vậy, trước khi gọi là “cắt gộp”, cần xác nhận chương trình hiện tại thực sự được thiết lập cho một sản phẩm trên mỗi túi.

Dấu hiệu khi quan sát băng tải
Nếu hai sản phẩm liên tục đi sát nhau trước vùng hàn, gần như không còn khoảng trống giữa hai vật thể, cảm biến có thể nhìn cả hai như một khối dài. Khi đó dao chỉ nhận một chu trình cắt ở cuối cụm và cả hai nằm trong cùng túi.
Cần chú ý lỗi xảy ra ngẫu nhiên hay theo quy luật. Nếu 20–30 sản phẩm mới xuất hiện một túi gộp, nguyên nhân thường đáng nghi hơn ở cách cấp hàng không đều, sản phẩm xoay hoặc một vài lần khoảng cách bị thu hẹp. Nếu gần như cứ hai sản phẩm lại bị gộp hoặc mọi túi đều dài hơn bình thường, cần kiểm tra chương trình và chiều dài túi trước.
Một dấu hiệu khác là lỗi tăng rõ khi nâng tốc độ. Khi conveyor phía trước đẩy hàng nhanh hơn khả năng tách khoảng cách của line, khe giữa sản phẩm thu nhỏ lại. Với máy đang hoạt động sát giới hạn timing, chỉ cần khoảng cách bị giảm thêm cũng có thể làm cảm biến mất ranh giới giữa hai sản phẩm.
Dấu hiệu trên HMI và thành phẩm
Đối chiếu ba dữ liệu gồm số sản phẩm thực tế, số trên bộ đếm và số túi tạo thành.
Nếu:
- 100 sản phẩm thực tế.
- Bộ đếm chỉ 98.
- Có hai túi chứa hai sản phẩm.
thì dữ liệu này gợi ý máy đã bỏ qua hai lần nhận biết ranh giới sản phẩm.
Nếu bộ đếm vẫn là 100 nhưng chỉ tạo 98 túi, cần xem kỹ logic máy bởi bộ đếm và chu kỳ seal có thể lấy tín hiệu ở những vị trí khác nhau tùy model.
Trên thành phẩm, túi gộp thường dài bất thường, hai sản phẩm nằm nối tiếp và không có đường hàn phân cách ở giữa. Đây là dấu hiệu rõ, nhưng chưa đủ để xác định nguyên nhân cụ thể. Nội dung chi tiết hơn có trong bài viết về máy bọc màng co tự động cho sản phẩm nhỏ.
Lỗi cắt gộp ảnh hưởng như thế nào đến sản xuất?
Chi phí trực tiếp là màng bị lãng phí và nhân công phải bóc rồi bọc lại. Tuy nhiên, khi lỗi xuất hiện rải rác, vấn đề lớn hơn nằm ở khâu kiểm đếm.
Ví dụ, một thùng tiêu chuẩn cần 24 sản phẩm. Nếu một túi có hai sản phẩm nhưng nhân viên đóng thùng đếm theo số túi thay vì số sản phẩm bên trong, số lượng thực tế giao khách có thể sai. Đây là lý do lỗi cắt gộp nên được xử lý ngay từ công đoạn đóng gói thay vì chờ QC cuối line bắt lại.
Sản phẩm phải bọc lại còn có thể chịu nhiệt lần thứ hai khi đi qua buồng co. Với hộp giấy, mỹ phẩm, thực phẩm đóng gói hoặc sản phẩm nhạy nhiệt, việc chạy lại nhiều lần có thể làm bao bì cong, nhãn biến dạng hoặc thành phẩm không còn giống mẫu chuẩn.
Ngoài ra, khi người vận hành thấy hàng bị dồn, phản xạ thường là tăng tốc để “xả hàng”. Nếu nguyên nhân chính là khoảng cách giữa hai sản phẩm quá ngắn thì thao tác này có thể làm lỗi tăng lên thay vì giảm. Phần này liên quan đến lỗi đường hàn miệng túi máy bọc màng co tự động, nên đối chiếu khi triển khai thực tế.
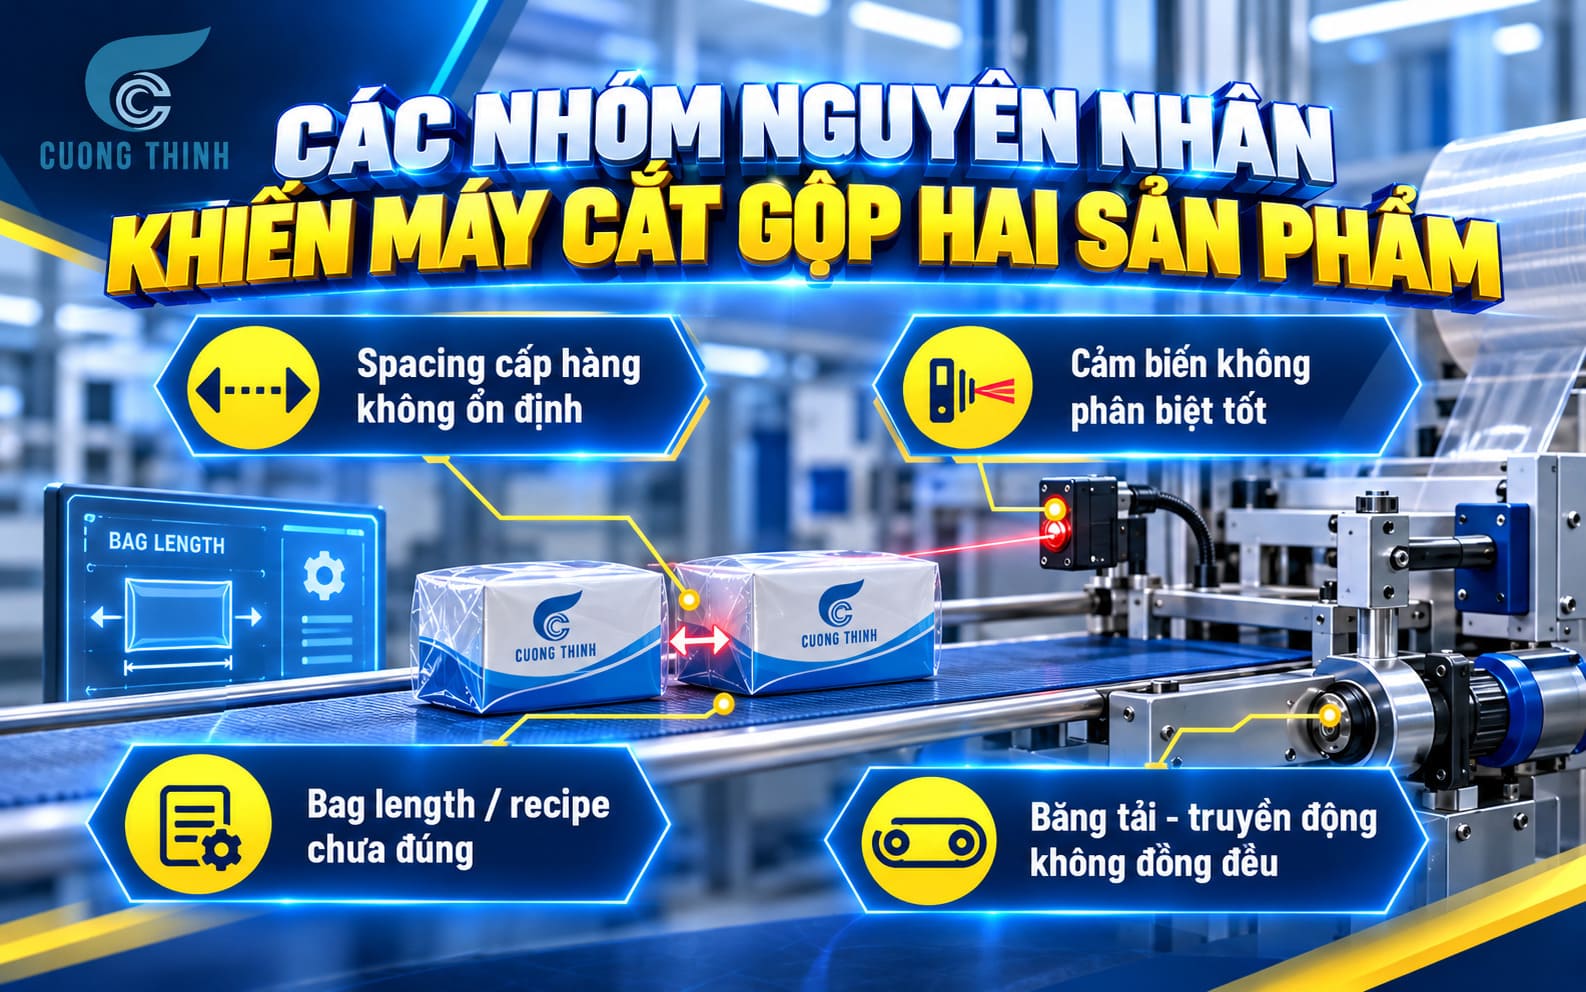
Các nhóm nguyên nhân khiến máy cắt gộp hai sản phẩm
Nhóm 1: Khoảng cách cấp hàng không ổn định
Đây là nhóm nên kiểm tra đầu tiên vì có thể quan sát trực tiếp mà không cần mở máy.

Máy cần nhìn thấy ranh giới giữa hai sản phẩm. Nếu sản phẩm sau đuổi kịp sản phẩm trước, khoảng trống giảm hoặc biến mất, cảm biến có thể ghi nhận chúng như một vật thể liên tục.
Nguyên nhân có thể đến từ:
- Conveyor đầu vào chạy quá nhanh.
- Hàng được đặt thủ công không đều.
- Sản phẩm trượt trên băng.
- Hai sản phẩm va nhau rồi dồn sát.
- Thanh dẫn làm sản phẩm bị xoay.
- Một sản phẩm nghiêng, phần góc che mất khe trống.
Trên sản phẩm dạng hộp dài, chỉ cần hộp thứ hai xoay chéo cũng có thể đưa góc trước của nó gần sát hộp thứ nhất dù khoảng cách giữa tâm hai sản phẩm vẫn tương đối lớn.
PAC Machinery trang bị closing conveyor và các cơ cấu transfer trên một số hệ thống để duy trì dòng sản phẩm ổn định; hãng cũng mô tả soft-start conveyor trong ứng dụng nhiều sản phẩm để giảm sự xáo trộn khi cấp hàng. Điều này minh họa vì sao spacing không chỉ do cảm biến mà còn phụ thuộc chuyển động cơ học trước vùng nhận sản phẩm.
Nhóm 2: Cảm biến không phân biệt tốt từng sản phẩm
Nếu spacing nhìn bằng mắt vẫn rõ nhưng lỗi xuất hiện nhiều với sản phẩm trong suốt, bóng, phản quang hoặc có bề mặt thay đổi, cần đưa cảm biến vào nhóm nghi ngờ.
Cảm biến quang thông thường có thể gặp khó khăn với vật thể trong vì ánh sáng đi xuyên qua sản phẩm. Banner Engineering nêu rõ các chai trong, khay trong và bề mặt phản xạ là nhóm mục tiêu khó phát hiện bằng photoelectric sensor thông thường; hãng phát triển các dòng cảm biến clear-object riêng để phát hiện những vật thể này ổn định hơn.
Với sản phẩm bóng, một góc phản xạ mạnh có thể tạo tín hiệu khác góc còn lại. Với sản phẩm tối màu, lượng ánh sáng phản xạ cũng có thể thấp tùy loại sensor.
Ngoài bản chất sản phẩm, mắt cảm biến bẩn hoặc reflector bám bụi cũng làm biên độ tín hiệu giảm. Banner thậm chí tích hợp thuật toán bù bụi trên một số dòng clear-object sensor để duy trì độ ổn định khi sensor hoặc reflector bị nhiễm bẩn.
Điểm cần lưu ý là cảm biến khó nhận không đồng nghĩa cảm biến hỏng. Có thể loại sensor hiện tại chưa phù hợp với vật thể đang chạy, hoặc vị trí lắp chưa tối ưu.
Nhóm 3: Chiều dài túi hoặc chương trình sản phẩm chưa đúng
Nếu lỗi xuất hiện ngay sau khi đổi SKU, cần kiểm tra recipe trước khi chỉnh phần cứng.
Một số máy tính bag length dựa vào sensor sản phẩm, trong khi máy khác có thể dùng thông số chiều dài, delay hoặc kết hợp nhiều tín hiệu. Nếu người vận hành gọi nhầm chương trình của sản phẩm dài hơn, dao có thể đợi quá lâu mới thực hiện chu kỳ seal, khiến sản phẩm tiếp theo lọt vào cùng gói.
PAC Machinery cho biết hệ thống 6800CS lưu đến 50 chương trình và có automatic product length detection, trong khi các dòng auto shrink khác của hãng cũng sử dụng PLC, touchscreen và bộ nhớ nhiều kích thước gói. Điều này cho thấy việc đối chiếu đúng job/recipe là bước cần làm trước khi kết luận lỗi sensor.
Nếu mọi túi đều dài hơn bình thường, kể cả khi sản phẩm được cấp cách xa nhau, khả năng cài đặt đáng kiểm tra hơn lỗi spacing.
Nhóm 4: Băng tải hoặc hệ truyền động chạy không đồng đều
Nếu spacing ban đầu đều nhưng thay đổi khi sản phẩm đi qua các đoạn conveyor, có thể tồn tại trượt băng, transfer không đồng tốc hoặc chuyển động giật.
Dấu hiệu thực tế là khoảng cách giữa hai hộp ở đầu vào khoảng 100 mm nhưng khi tới sensor chỉ còn rất ít. Khi đó, việc “chỉnh sensor” sẽ không xử lý được nguyên nhân.
Motor, encoder, drive hoặc điều khiển tốc độ thuộc phạm vi kỹ thuật viên. Người vận hành chỉ nên ghi lại vị trí spacing bắt đầu thay đổi và quay video từ vị trí an toàn. Để đối chiếu với điều kiện xưởng, có thể tham khảo hướng dẫn vận hành máy bọc màng co tự động cắt chữ L.
Cách phân biệt lỗi do cấp hàng, cảm biến hay cài đặt
Một trong những cách khoanh vùng nhanh nhất là quan sát liên tục khoảng 10–20 sản phẩm trước vùng cảm biến thay vì chỉ nhìn chiếc túi lỗi sau buồng co.
Nếu hai sản phẩm đã sát nhau trước khi tới sensor, hãy xử lý upstream trước. Giảm nhịp cấp, chỉnh thanh dẫn trong phạm vi cho phép và bảo đảm sản phẩm không xoay.
Nếu khoảng cách vẫn rõ nhưng sensor thỉnh thoảng không đổi trạng thái, đặc biệt với sản phẩm trong hoặc bóng, khả năng liên quan công nghệ sensing cao hơn. Banner ghi nhận clear targets có thể khó nhận vì ánh sáng đi xuyên qua hoặc phản xạ không ổn định; đây là lúc cần kỹ thuật viên đánh giá sensor phù hợp thay vì người vận hành tự vặn sensitivity.
Nếu sản phẩm cách nhau tốt, sensor đếm đúng nhưng chiều dài túi vẫn dài hơn chuẩn, cần kiểm tra recipe, bag length và delay.
Nếu lỗi chỉ xuất hiện với một SKU nhưng các mã khác chạy bình thường, ưu tiên đối chiếu hai yếu tố: chương trình của SKU đó và đặc điểm quang học/hình học của sản phẩm đó. Nội dung chi tiết hơn có trong bài viết về tối ưu năng suất máy co màng.
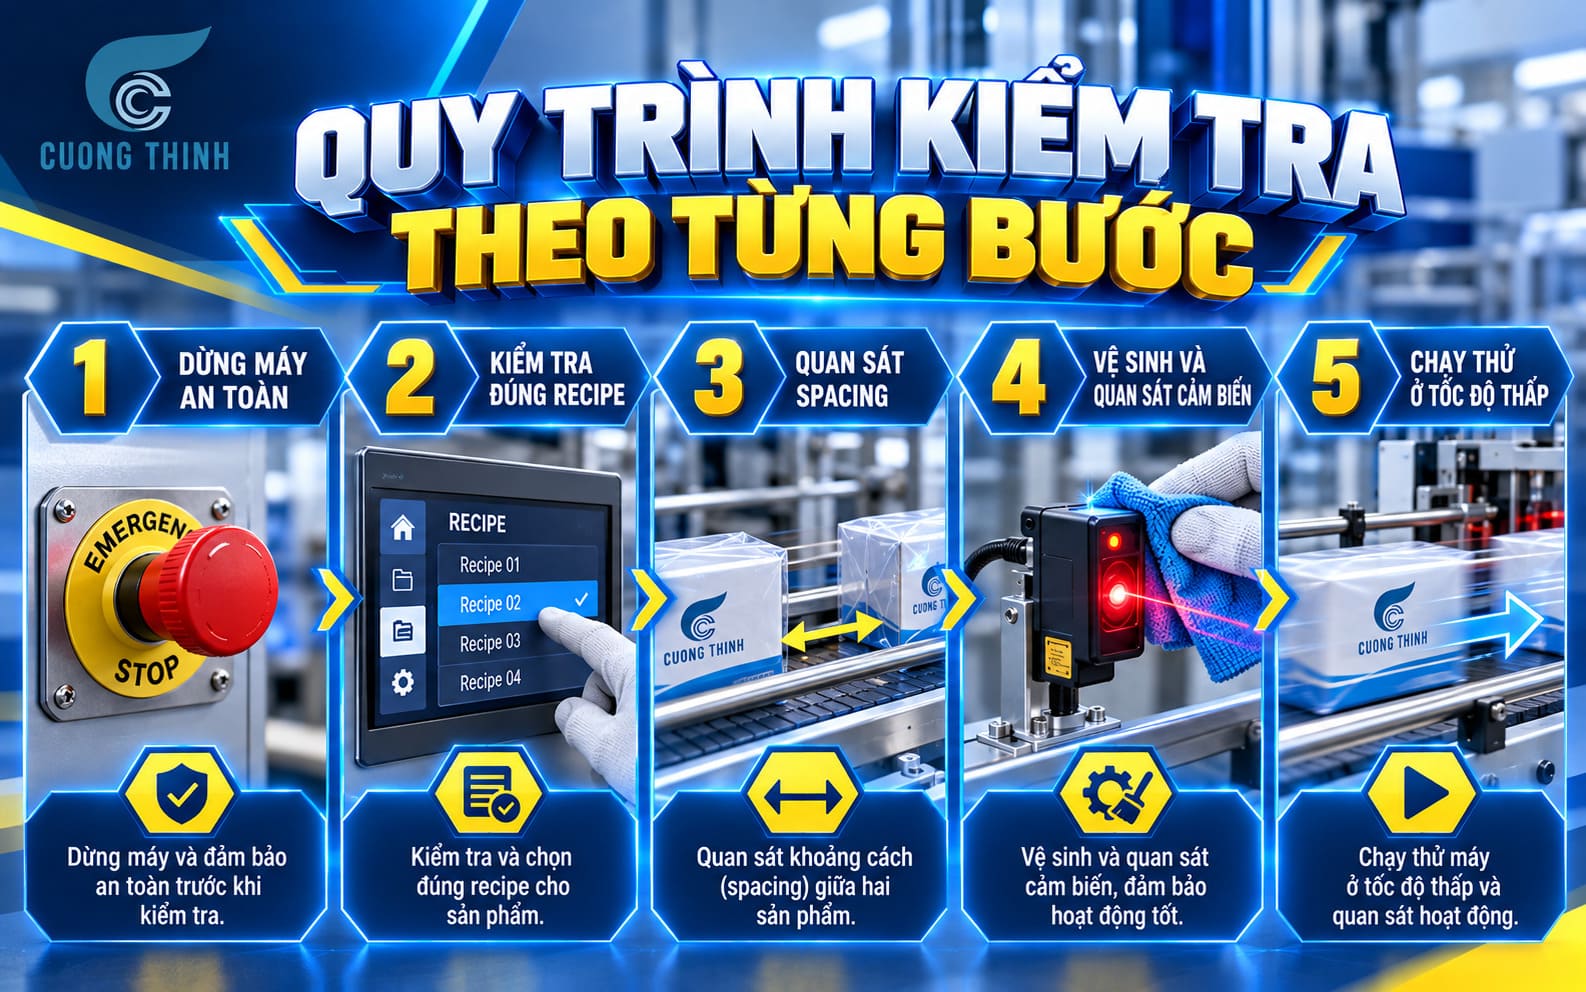
Quy trình kiểm tra theo từng bước
Bước 1: Dừng máy an toàn và tách riêng sản phẩm lỗi
Không tiếp tục cho hàng chạy khi số túi gộp tăng. Dừng theo quy trình của model, tách toàn bộ túi hai sản phẩm và kiểm đếm lại để tránh sai số lượng downstream.
Không đưa tay vào vùng cross-seal khi máy còn hoạt động hoặc chưa được cô lập theo SOP của xưởng.
Bước 2: Kiểm tra chương trình đang sử dụng
Ghi lại recipe, bag length, speed và các thông số liên quan trước khi thay đổi.
Đối chiếu với phiếu chuẩn của mã sản phẩm. Nếu ca trước đã chỉnh thông số để chạy một SKU khác, hãy nạp lại chương trình đã được phê duyệt thay vì tự dò giá trị mới từ đầu.
Bước 3: Quan sát khoảng cách sản phẩm
Cho máy chạy theo điều kiện an toàn và quan sát từ vùng vận hành.
Cần ghi nhận:
- Hai sản phẩm có chạm nhau không.
- Spacing có đều không.
- Sản phẩm có xoay không.
- Khoảng cách thay đổi ở đoạn conveyor nào.
Nếu khoảng cách chỉ mất đi sau một điểm transfer, dữ liệu này rất hữu ích cho kỹ thuật.
Bước 4: Quan sát và vệ sinh bề mặt cảm biến
Khi máy đã dừng và ở trạng thái an toàn theo hướng dẫn, kiểm tra sensor có bị bụi, vụn film hoặc nhãn che không.
Chỉ vệ sinh bề mặt theo phương pháp OEM cho phép. Không tự xoay sensor, thay góc, thay khoảng cách hoặc chỉnh sensitivity nếu chưa được đào tạo.
Bước 5: Chạy thử với tốc độ thấp hơn
Sau khi xác nhận đúng recipe và spacing, chạy một nhóm sản phẩm với khoảng cách đều.
Đếm:
Số sản phẩm đi vào → số lần sensor nhận → số túi tạo ra.
Nếu 20 sản phẩm tạo đúng 20 túi ở tốc độ thấp nhưng lỗi xuất hiện khi tăng tốc, cần kiểm tra khả năng giữ spacing và response/timing ở tốc độ sản xuất.
Nếu vẫn gộp ngay ở tốc độ thấp và sản phẩm được cấp rõ ràng, nên chuyển kỹ thuật viên. Phần này liên quan đến hướng dẫn bảo trì và sửa chữa máy co màng, nên đối chiếu khi triển khai thực tế.
Người vận hành xử lý được gì và việc nào thuộc kỹ thuật viên?
Người vận hành có thể xử lý những yếu tố không cần mở máy hoặc thay đổi cấu hình cảm biến, bao gồm chọn đúng chương trình, nạp lại bag length chuẩn, giảm nhịp cấp hàng, chỉnh thanh dẫn được thiết kế cho người dùng và vệ sinh bề mặt photoeye theo hướng dẫn.
Nếu sản phẩm đang dồn, có thể giảm tốc conveyor cấp liệu trong phạm vi SOP thay vì tăng tốc toàn máy. Mục tiêu là tạo lại khoảng cách ổn định giữa hai sản phẩm.
Kỹ thuật viên cần tiếp quản khi phải:
- Di chuyển sensor.
- Teach lại sensor.
- Chỉnh sensitivity.
- Thay loại cảm biến.
- Kiểm tra encoder.
- Kiểm tra motor hoặc biến tần.
- Kiểm tra PLC và I/O.
- Mở tủ điện.
- Căn lại đồng bộ giữa các băng tải.
Với sản phẩm trong hoặc phản quang, cảm biến chuyên dụng có thể cần công nghệ khác. Banner công bố các sensor clear-object sử dụng coaxial optics, đo cường độ ánh sáng hoặc kết hợp khoảng cách với intensity để xử lý mục tiêu khó. Đây là quyết định kỹ thuật, không nên giải quyết bằng việc vặn núm độ nhạy theo cảm giác. Để đối chiếu với điều kiện xưởng, có thể tham khảo băng tải máy co màng bị lệch.
Những sai lầm thường gặp khi xử lý lỗi cắt gộp
Sai lầm đầu tiên là vô hiệu hóa sensor để ép máy chạy theo fixed length. Nếu máy không được thiết kế hoặc chương trình không phù hợp với chế độ này, sản phẩm có thể chạy lệch timing và cross-seal hạ lên chính sản phẩm.
Sai lầm thứ hai là chỉnh sensitivity liên tục. Khi không ghi giá trị ban đầu, người vận hành có thể làm sensor mất khả năng nhận cả những mã từng chạy ổn.
Sai lầm thứ ba là tăng tốc vì hàng đang ùn. Khi upstream tiếp tục dồn sản phẩm, spacing ngắn hơn và lỗi gộp thường tăng.
Sai lầm thứ tư là chỉ bóc túi lỗi rồi cho sản phẩm quay lại line mà không tìm nguyên nhân. Nếu sản phẩm nhạy nhiệt, việc đi qua shrink tunnel nhiều lần không phải phương án nên lặp thường xuyên.
Cuối cùng, không nên kết luận sensor hỏng chỉ vì bộ đếm sai. Một sản phẩm xoay, khoảng cách biến mất hoặc belt speed thay đổi cũng có thể tạo cùng biểu hiện. Nội dung chi tiết hơn có trong bài viết về dịch vụ sửa chữa máy bọc màng co POF.
Cách phòng tránh lỗi và khi nào cần gọi kỹ thuật
Đầu mỗi ca, kiểm tra đúng recipe, bag length và trạng thái sensor sạch trước khi đưa sản lượng lớn vào line. Sau khi đổi SKU, chạy một nhóm nhỏ rồi đối chiếu số sản phẩm với số túi trước khi tăng lên tốc độ sản xuất.

Trong ca, nên theo dõi bộ đếm. Nếu số trên HMI bắt đầu lệch dần so với số thực tế, đây là chỉ báo sớm để dừng kiểm tra trước khi số túi gộp tăng.
Khi một mã mới thường xuyên gây lỗi, hãy lưu thêm thông tin về màu sắc, độ bóng, độ trong và hướng sản phẩm đi qua sensor. Đây là dữ liệu rất quan trọng nếu kỹ thuật cần lựa chọn lại cách detection.
Dừng máy ngay nếu xuất hiện mùi cháy, khói, tia lửa, tiếng va đập vùng seal hoặc dao có dấu hiệu hạ trúng sản phẩm.
Thông tin nên gửi cho kỹ thuật viên
Khi lỗi vẫn lặp lại, nên chuẩn bị:
- Model máy.
- Kích thước sản phẩm.
- Màu và đặc điểm bề mặt.
- Recipe đang chạy.
- Bag length.
- Tốc độ conveyor.
- Tần suất lỗi, ví dụ 2/100 sản phẩm.
- Bộ đếm thực tế so với HMI.
- Lỗi có tăng theo tốc độ không.
- Lỗi có xảy ra với SKU khác không.
- Video vùng cấp hàng và cảm biến từ vị trí an toàn.
- Một sản phẩm mẫu nếu đây là mã khó nhận.
Một video cho thấy 10–20 sản phẩm liên tiếp đi qua sensor thường giúp kỹ thuật nhìn ra spacing thay đổi, vật thể xoay hoặc sensor bỏ tín hiệu rõ hơn mô tả qua điện thoại.
Kết luận
Khi máy bọc màng co tự động cắt gộp hai sản phẩm vào một túi, ba điểm cần ưu tiên trước khi chỉnh cảm biến hoặc mở máy là khoảng cách cấp hàng, chương trình sản phẩm và khả năng nhận biết ranh giới giữa hai sản phẩm.
Thứ nhất, hãy quan sát khe trống giữa các sản phẩm trước vùng sensor. Nếu khe đã biến mất từ upstream, cần sửa nhịp cấp hoặc hướng dẫn sản phẩm trước khi nghĩ tới cảm biến. Thứ hai, sau mỗi lần đổi mã phải xác nhận đúng recipe và chiều dài túi, bởi chương trình sai có thể tạo túi dài dù sensor vẫn nhận sản phẩm. Thứ ba, với sản phẩm trong suốt, bóng hoặc khó nhận, không tự chỉnh sensor theo cảm giác; kỹ thuật viên cần đánh giá vị trí, technology sensing và tín hiệu thực tế.
Nếu lỗi vẫn lặp lại sau khi đã kiểm tra spacing, recipe và vệ sinh sensor, doanh nghiệp có thể gửi Cường Thịnh Tech model máy, mã sản phẩm, video vùng cấp hàng, bag length, tốc độ, tần suất lỗi và sản phẩm mẫu. Những dữ liệu này giúp khoanh vùng nhanh hơn giữa lỗi cấp hàng, cảm biến, truyền động và điều khiển trước khi quyết định sửa hoặc thay linh kiện.
Câu hỏi thường gặp
Vì sao máy bọc màng co tự động thỉnh thoảng mới cắt gộp hai sản phẩm?
Lỗi xuất hiện ngẫu nhiên thường nên kiểm tra khoảng cách cấp hàng trước. Một vài sản phẩm có thể đi sát nhau do thao tác cấp không đều, trượt băng hoặc xoay khi chuyển conveyor.
Nếu lỗi xuất hiện đều theo chu kỳ dù spacing ổn định, cần kiểm tra recipe, timing và hệ thống truyền động sâu hơn.
Sản phẩm trong suốt có dễ bị cắt gộp hơn không?
Có thể. Các hãng cảm biến như Banner Engineering xác nhận transparent objects là nhóm mục tiêu khó đối với một số photoelectric sensor vì ánh sáng có thể đi xuyên qua hoặc phản xạ không ổn định.
Giải pháp đúng có thể là cảm biến clear-object phù hợp hoặc cách teach khác, nhưng việc lựa chọn và chỉnh sensor nên để kỹ thuật viên thực hiện.
Có nên chuyển sang cắt theo chiều dài cố định để tránh lỗi không?
Chỉ khi máy được nhà sản xuất thiết kế cho chế độ đó và quy trình cấp sản phẩm đủ ổn định. Không nên che hoặc vô hiệu hóa cảm biến để buộc máy chạy fixed length vì có thể làm timing dao không còn theo vị trí sản phẩm.
Khoảng cách giữa hai sản phẩm bao nhiêu là đủ?
Không có một con số chung cho tất cả máy. Khoảng cách phụ thuộc model, kích thước sản phẩm, loại cảm biến, tốc độ conveyor và logic cắt.
Cách phù hợp là chạy thử theo từng SKU, xác định spacing máy nhận ổn định rồi lưu lại như một thông số vận hành của mã đó.
Lỗi cắt gộp có làm hỏng dao hàn không?
Bản thân việc hai sản phẩm nằm chung túi chưa tự động làm hỏng dao. Tuy nhiên, nếu timing sai đến mức cross-seal hạ vào chính sản phẩm, cơ cấu hàn, film hoặc sản phẩm có thể bị ảnh hưởng tùy thiết kế máy.
Khi thấy dao hạ sai vị trí hoặc có tiếng va bất thường, nên dừng máy thay vì tiếp tục chạy.
Bộ đếm sai số lượng có liên quan đến lỗi cắt gộp không?
Có thể. Nếu bộ đếm thấp hơn số sản phẩm thực tế, đây là một chỉ báo đáng kiểm tra rằng sensor hoặc logic đếm đang không tách được từng sản phẩm.
Tuy nhiên, cần xác nhận bộ đếm của model đang lấy tín hiệu từ đâu, vì không phải máy nào cũng sử dụng cùng một sensor cho đếm sản phẩm và điều khiển seal.
Nguồn tham khảo
- PAC Machinery – Clamco 6800CS & 6800CS-XL Automatic Side Seal Shrink Wrapper. Hãng công bố máy sử dụng beginning/end product sensors để duy trì chiều dài túi, có continual monitoring of product length và automatic product length detection. Đây là tài liệu tham khảo trực tiếp cho mối quan hệ giữa nhận diện sản phẩm và chiều dài gói.
Link: https://www.pacmachinery.com/products/clamco-6800cs-and-6800cs-xl-automatic-side-seal-shrink-wrapper/ - PAC Machinery – Automatic Shrink Wrapping Systems. Trang chính hãng mô tả các hệ thống tự động sử dụng PLC, touchscreen, I/O diagnostics và bộ nhớ nhiều kích thước package, cho thấy việc chọn đúng recipe và theo dõi trạng thái I/O là một phần quan trọng khi xử lý lỗi.
Link: https://www.pacmachinery.com/shrink-wrapping-machines/automatic-shrink-wrapping/ - PAC Machinery – 6800CS Fulfillment Wrapper. Tài liệu mô tả automatic product length detection, powered film drive, soft-start conveyor và smooth product transfer, là nguồn tham khảo cho vai trò của chuyển động conveyor và việc duy trì luồng sản phẩm ổn định.
Link: https://www.pacmachinery.com/products/6800cs-and-6800cs-xl-fulfillment-wrapper/ - Banner Engineering – Transparent Glass Bottle, Vial or Plate Detection. Tài liệu của hãng giải thích vì sao vật thể trong suốt khó phát hiện bằng cảm biến quang thông thường và giới thiệu cảm biến clear-object chuyên dụng với khả năng nhận leading edge chính xác hơn.
Link: https://www.bannerengineering.com/us/en/solutions/smart-sensors/clear-bottle-detection.html - Banner Engineering – Clear Object Detection Sensors. Nguồn tổng hợp chính hãng về việc phát hiện vật thể trong, phản quang và các yếu tố như màu, hình dạng, độ phản xạ ảnh hưởng tới khả năng sensing.
Link: https://www.bannerengineering.com/us/en/lp/sensors-for-detecting-transparent-objects.html - Banner Engineering – QS18 Clear Object Detection. Tài liệu kỹ thuật mô tả cảm biến dùng polarized coaxial optical design và thuật toán bù bụi, nhiệt độ môi trường để phát hiện các mục tiêu trong, bán trong và shrink wrap.
Link: https://www.bannerengineering.com/in/en/products/new-products/coaxial-clear-object-detection.html

