
Máy cắt màng co nhận diện được sản phẩm nhưng dao không hạ là tình trạng tín hiệu phát hiện sản phẩm đã xuất hiện nhưng chu trình hàn cắt chưa được phép hoặc chưa thể thực hiện. Vì vậy, không nên tiếp tục tập trung kiểm tra duy nhất cảm biến sản phẩm; cần chuyển sang kiểm tra các điều kiện liên động an toàn, chế độ vận hành, trạng thái cơ cấu dao, nguồn khí nén nếu máy sử dụng xi lanh và cuối cùng mới đến nhóm cảm biến vị trí hoặc điều khiển điện.
Một điểm rất dễ hiểu sai là đèn photoeye sáng không chứng minh toàn bộ chuỗi điều khiển đã bình thường. Trên máy tự động, tín hiệu sản phẩm thường chỉ là một điều kiện trong nhiều điều kiện mà PLC hoặc bộ điều khiển cần xác nhận trước khi cho cơ cấu hàn cắt hoạt động. Các máy thương mại hiện nay cũng có những lớp bảo vệ riêng cho vùng seal; PAC Machinery công bố một số máy có interlocked guarding và safety photocell, còn SMIPACK có các model dùng sealing bar kèm safety sensors.
Do đó, người vận hành nên xử lý theo thứ tự từ những gì có thể quan sát mà không tháo máy và dừng tại ranh giới phải mở che chắn, đo điện, chỉnh cảm biến hoặc can thiệp van, xi lanh. Cách làm này vừa rút ngắn thời gian tìm lỗi vừa tránh biến một lỗi vận hành thành sự cố an toàn.
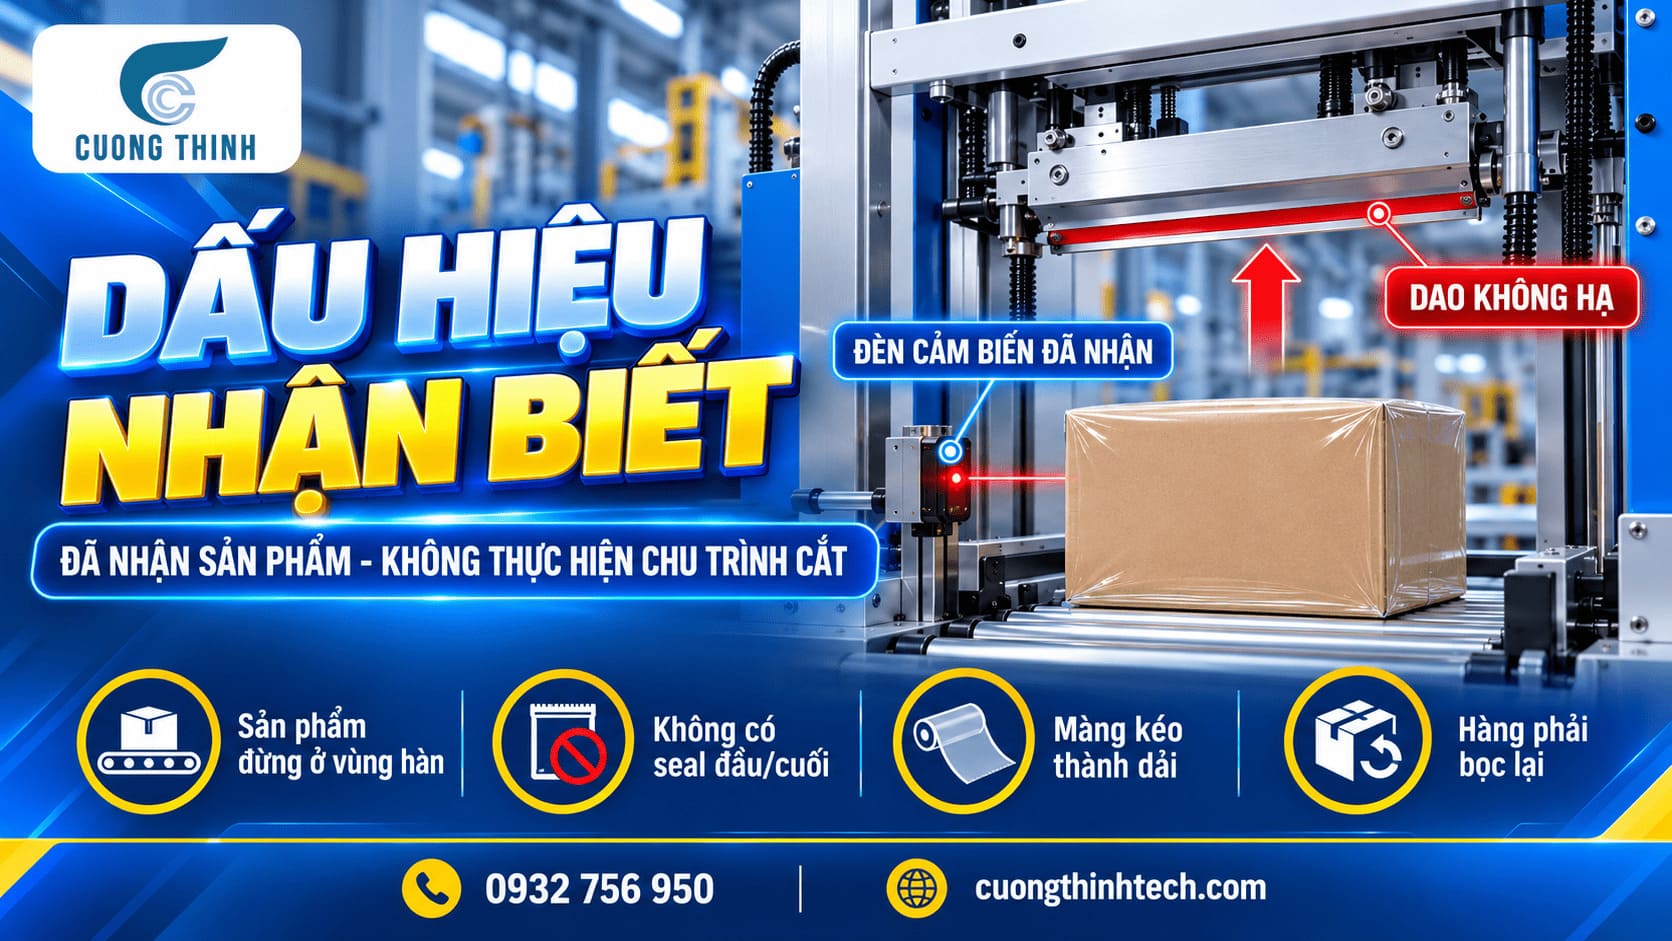
Dấu hiệu nhận biết lỗi dao không hạ dù máy đã nhận sản phẩm
Đầu tiên cần xác nhận đây thực sự là lỗi “đã nhận sản phẩm nhưng không thực hiện chu trình cắt”, chứ không phải máy mất tín hiệu sản phẩm ngay từ đầu.
Dấu hiệu trên bảng điều khiển
Khi sản phẩm đi qua vùng phát hiện, có thể quan sát thấy đèn cảm biến đổi trạng thái, biểu tượng input trên HMI thay đổi hoặc bộ đếm sản phẩm tăng. Tuy nhiên, cần ghi thêm máy đang ở chế độ Automatic, Manual, Jog hay một chế độ chạy thử khác.
Nếu màn hình xuất hiện alarm, không nên reset liên tục rồi bỏ qua. Hãy chụp lại nguyên văn mã và nội dung cảnh báo, bởi thông báo như cửa bảo vệ mở, emergency stop chưa reset hoặc seal unit chưa về home có giá trị chẩn đoán cao hơn mô tả chung “dao không xuống”.
SMIPACK cho biết hệ thống điều khiển trên một số máy tự động của hãng quản lý trạng thái máy, chương trình làm việc và các chức năng liên quan sealing bar qua PLC/HMI; điều này minh họa vì sao chế độ hoặc chương trình đang chọn có thể ảnh hưởng đến chu trình máy.
Dấu hiệu khi máy đang chạy
Có hai kiểu biểu hiện thường gặp. Một là sản phẩm tới vùng hàn rồi dừng chờ nhưng dao không hạ. Hai là băng tải tiếp tục đưa hàng qua, màng không được cắt nên nhiều sản phẩm nối thành một dải.
Hai kiểu này không nhất thiết cùng nguyên nhân. Trường hợp sản phẩm dừng đúng vị trí nhưng dao không hành động gợi ý chuỗi điều kiện cắt chưa hoàn tất hoặc cơ cấu chấp hành không hoạt động. Trường hợp sản phẩm tiếp tục đi có thể cần kiểm tra thêm chương trình, chế độ cycle hoặc cách bộ điều khiển đang xử lý tín hiệu sản phẩm.
Dấu hiệu trên thành phẩm
Thành phẩm thường xuất hiện:
- Nhiều sản phẩm nằm chung trong một dải màng liên tục.
- Không có đường seal đầu hoặc cuối gói.
- Chiều dài túi kéo dài bất thường.
- Màng thừa bị kéo theo sản phẩm tiếp theo.
Nếu cảm biến thật sự đã đổi trạng thái nhưng không có chu trình hạ dao, hướng kiểm tra phải chuyển khỏi câu hỏi “photoeye có thấy hàng không?” sang câu hỏi “điều kiện nào đang ngăn lệnh hạ dao?” Nội dung chi tiết hơn có trong bài viết về lỗi đường hàn miệng túi máy bọc màng co tự động.
Lỗi dao không hạ ảnh hưởng như thế nào đến sản xuất?
Tác động dễ thấy nhất là dây chuyền phải dừng hoặc liên tục sinh hàng phải bọc lại. Tuy nhiên, chi phí lớn hơn thường đến từ thời gian xử lý sau đó: tách từng sản phẩm khỏi dải màng, bỏ film lỗi, đưa sản phẩm trở lại đầu máy và căn lại tiến độ của công đoạn phía trước.
Nếu máy nối trực tiếp với dây chuyền, sản phẩm có thể ùn lại ở đầu vào trong khi người vận hành tập trung xử lý cụm dao. Khi đó một lỗi nhỏ ở sealer nhanh chóng trở thành điểm nghẽn của cả line.
Rủi ro đáng chú ý nhất lại là phản xạ xử lý của con người. Khi nhìn thấy màng mắc hoặc dao đứng yên, người vận hành có thể muốn đưa tay vào lấy film ra và thử chu trình lần nữa trong khi máy vẫn còn điện hoặc khí.
Điều này đặc biệt nguy hiểm vì dao “không hạ” tại thời điểm quan sát không có nghĩa nó không thể hạ khi một interlock bất ngờ được thỏa mãn. Tài liệu Eastey cảnh báo bộ phận sealing có thể rất nóng, dao cắt có thể sắc và không được tự ý thay đổi cơ cấu điện hoặc cơ khí; hãng cũng yêu cầu ngắt nguồn trước các thao tác sửa chữa phù hợp. Phần này liên quan đến dịch vụ bảo trì máy co màng, nên đối chiếu khi triển khai thực tế.
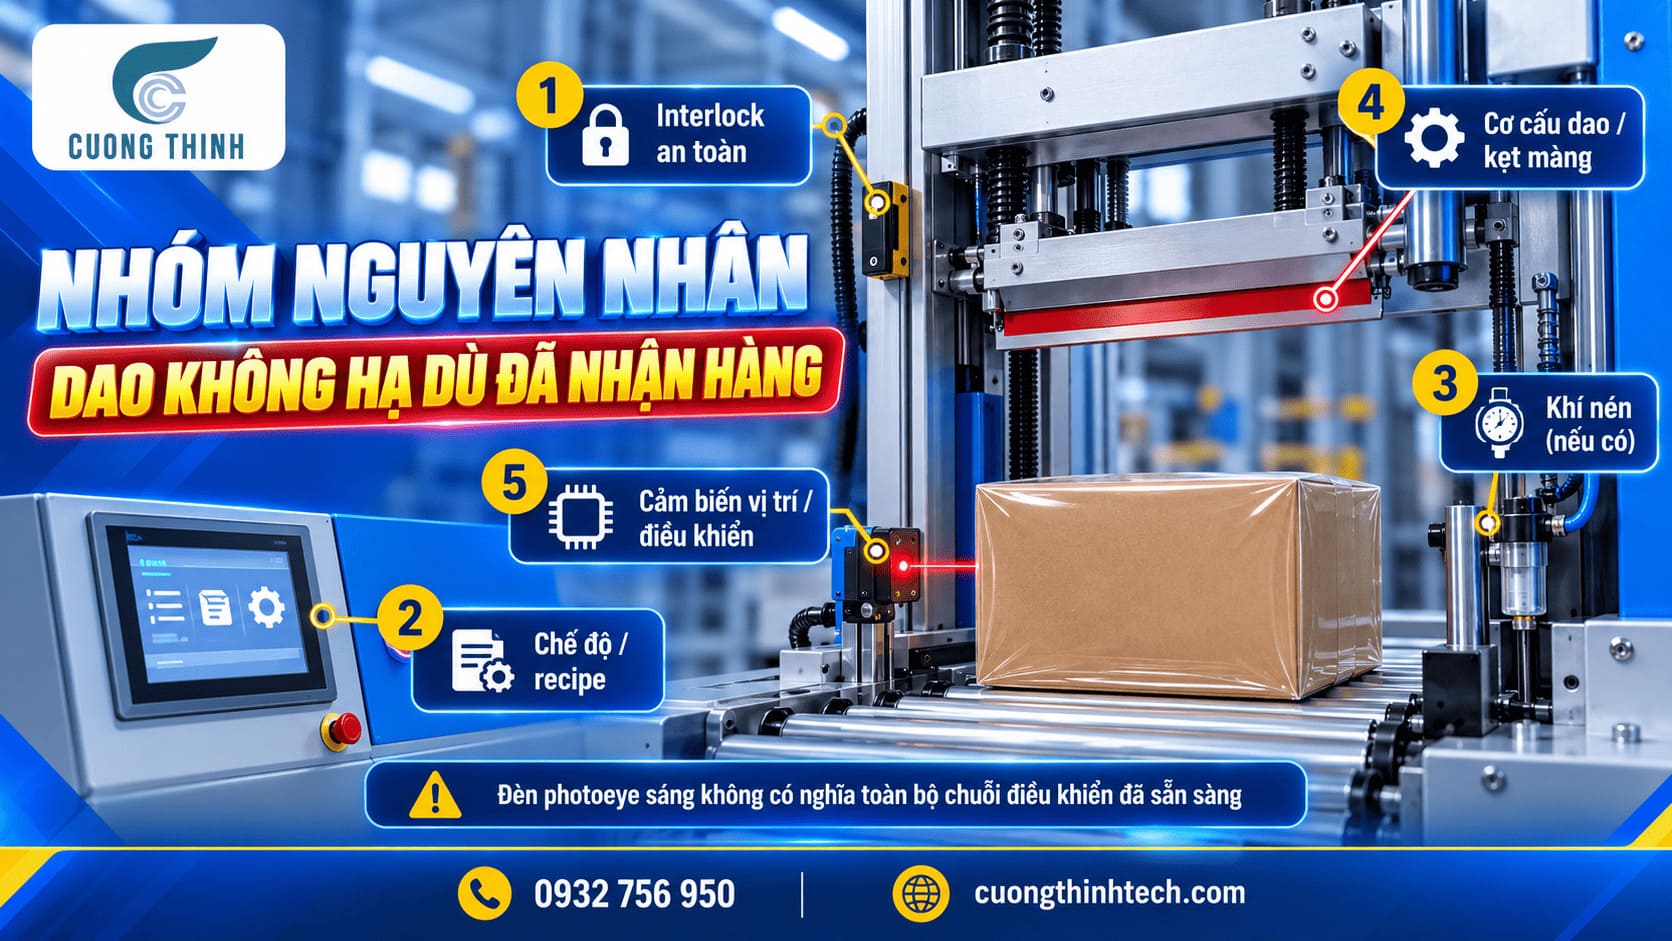
Các nhóm nguyên nhân khiến dao không hạ dù cảm biến đã nhận hàng
Không nên kết luận “PLC hỏng” hoặc “van hỏng” chỉ từ biểu hiện này. Cách hiệu quả hơn là chia nguyên nhân theo chức năng.
Nhóm điều kiện an toàn và khóa liên động
Máy có thể nhận sản phẩm nhưng bộ điều khiển vẫn không cho seal bar hoạt động nếu một điều kiện an toàn chưa được thỏa mãn. Các tình huống cần xem gồm cửa hoặc nắp bảo vệ chưa đóng đúng, nút dừng khẩn chưa được reset theo trình tự của máy, hoặc vùng dao đang có safety sensor báo cản trở.
PAC Machinery công bố dòng FW 650SI sử dụng enclosed electrical interlocked guarding và nút emergency stop; Clamco 6800CS có guarding, emergency stop và tùy chọn safety photocell nhằm ngăn cross-seal bar tiếp xúc sản phẩm. Những ví dụ này cho thấy tín hiệu photoeye nhận sản phẩm và tín hiệu cho phép dao hoạt động là hai chức năng khác nhau.
Nếu màn hình báo guard open hoặc safety alarm, không được chập cảm biến để ép máy chạy. Cần tìm lý do interlock chưa đóng đúng.
Nhóm cài đặt và chế độ vận hành
Lỗi xuất hiện ngay sau khi đổi mã hàng thường đáng kiểm tra nhóm này trước.
Có thể máy đang:
- Ở Manual thay vì Automatic.
- Chọn nhầm recipe.
- Dùng chiều dài túi của SKU khác.
- Có delay cắt không phù hợp.
- Một tham số vừa được đổi ở ca trước.
- Chu trình đang ở chế độ pass-through hoặc test tùy thiết kế.
SMIPACK có những máy cho phép lưu nhiều working cycle và chuyển giữa automatic, semiautomatic hoặc pass-through mode. Điều này không có nghĩa máy của xưởng nhất thiết dùng đúng các chế độ đó, nhưng cho thấy việc kiểm tra operating mode là bước có cơ sở kỹ thuật trước khi nghi linh kiện hỏng.
Cách xác nhận an toàn là đối chiếu chương trình hiện tại với phiếu thông số chuẩn của mã đang chạy, không tự dò từng tham số nếu người vận hành không được phân quyền.
Nhóm khí nén trên máy dùng xi lanh
Không phải máy nào cũng dùng khí nén. Một số máy thế hệ mới sử dụng sealing bar motorized hoàn toàn; chẳng hạn FP6000CS của SMIPACK dùng sealing bar điều khiển bằng motor, inverter và encoder.
Ngược lại, nhiều shrink wrapper khác sử dụng pneumatic sealing bar. SMIPACK công bố các model có thanh hàn khí nén kèm safety sensor và yêu cầu nguồn khí cụ thể.
Với máy của xưởng nếu dao thực sự được dẫn động bằng khí, áp suất cấp thấp hoặc mất khí có thể khiến cơ cấu không thực hiện chu trình dù hệ thống điện vẫn nhận sản phẩm.
Người vận hành chỉ nên quan sát:
- Đồng hồ áp suất có khác mức vận hành bình thường không.
- Máy nén khí chung có đang hoạt động không.
- Van cấp khí ngoài máy theo quy trình vận hành có đang ở trạng thái đúng không.
Không tự tăng regulator bên trong, chỉnh van tiết lưu hoặc tháo ống khí để thử nếu chưa được đào tạo.
Nhóm cơ khí của cụm hàn cắt
Một mảnh màng bị cuốn, dị vật hoặc cơ cấu chưa trở về đúng vị trí sau chu trình trước có thể làm máy không sẵn sàng thực hiện chu trình tiếp theo.
Dấu hiệu có thể là dao dừng ở vị trí khác thường, màng quấn quanh vùng seal hoặc trước thời điểm lỗi đã xuất hiện tiếng cọ, tiếng va.
Tuy nhiên, nhìn thấy seal bar đứng không đúng vị trí chỉ là dấu hiệu, chưa phải bằng chứng motor hay xi lanh hỏng. Cảm biến vị trí có thể báo sai, cơ cấu có thể kẹt hoặc bộ điều khiển chưa phát lệnh.
Mọi việc kiểm tra cần tháo che chắn hoặc tiếp cận trực tiếp cơ cấu dao phải chuyển cho kỹ thuật viên.
Nhóm cảm biến vị trí và điều khiển
Sau khi các điều kiện bên ngoài đều bình thường, lỗi có thể nằm sâu hơn trong chuỗi điều khiển như:
- Cảm biến home của dao.
- Cảm biến vị trí cơ cấu.
- Cảm biến màng.
- Van điện từ với máy khí nén.
- Relay hoặc output điều khiển.
- Driver hoặc motor ở máy dùng truyền động điện.
- PLC hoặc logic interlock.
Đây là nhóm không thể xác nhận chỉ bằng mắt và cũng không nên chẩn đoán bằng cách thay thử linh kiện.
Điểm quan trọng là cấu tạo giữa các model khác nhau đáng kể. Một máy pneumatic và một máy full-electric có thể cho biểu hiện giống hệt nhau nhưng phần cần đo kiểm hoàn toàn khác. Để đối chiếu với điều kiện xưởng, có thể tham khảo hướng dẫn vận hành máy bọc màng co tự động cắt chữ L.
Cách phân biệt lỗi do cài đặt, an toàn hay phần cứng
Thời điểm lỗi xuất hiện là dữ liệu rất có giá trị.
Nếu máy chạy bình thường, sau khi đổi SKU lập tức xuất hiện lỗi, hãy ưu tiên kiểm tra recipe, operating mode và các tham số vừa thay đổi. Không có nghĩa chắc chắn lỗi do cài đặt, nhưng xác suất điều tra nhóm này trước hợp lý hơn việc tháo cơ cấu.
Nếu HMI đồng thời báo guard, emergency stop hoặc safety zone, hướng kiểm tra chuyển sang điều kiện an toàn. Cần đóng lại cửa đúng cách và reset theo đúng manual, không giữ hoặc chập interlock.
Nếu máy dùng khí nén và đồng hồ áp suất thấp hơn đáng kể so với mức xưởng thường ghi nhận, khí nén trở thành nhóm cần ưu tiên xác nhận với bộ phận phụ trách hệ thống khí.
Nếu tất cả những gì người vận hành được phép quan sát đều bình thường nhưng dao vẫn không hạ, nên dừng việc “thử thêm”. Khi đó việc cần làm tiếp theo thường đòi hỏi xem input/output, cảm biến vị trí hoặc cơ cấu chấp hành, thuộc phạm vi kỹ thuật viên.
Hỏi “ca trước vừa thay đổi gì?” thường rút ngắn việc tìm lỗi hơn nhiều so với bắt đầu tháo linh kiện. Nội dung chi tiết hơn có trong bài viết về linh kiện thay thế thường xuyên cho máy bọc màng co.
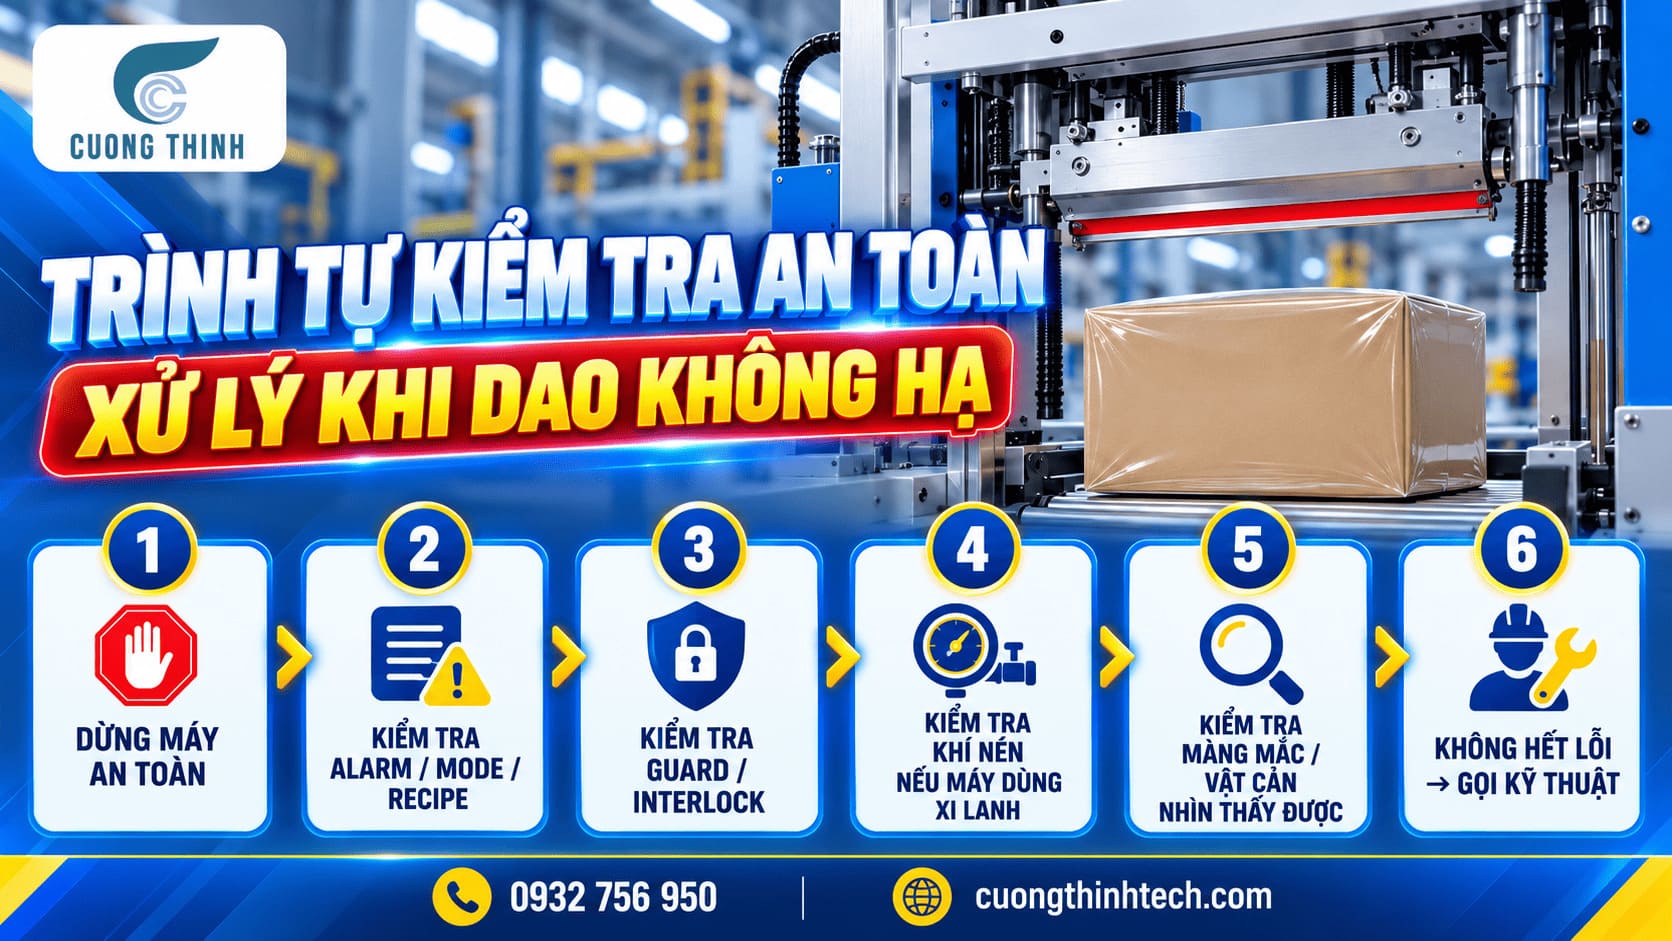
Quy trình kiểm tra theo từng bước an toàn
Bước 1: Dừng máy đúng quy trình
Ngừng cấp sản phẩm và đưa máy về trạng thái an toàn theo manual cũng như quy trình lockout/tagout của xưởng trước khi lấy màng mắc hoặc quan sát gần vùng dao.
Không đưa tay vào seal area chỉ vì dao đang đứng.
Nếu có mùi cháy, khói, tia lửa, rò điện hoặc tiếng cơ khí bất thường, dừng kiểm tra vận hành và liên hệ kỹ thuật ngay.
Eastey lưu ý các kiểm tra liên quan điện nên được thực hiện bởi kỹ thuật viên có kinh nghiệm, phải ngắt nguồn trước sửa chữa hoặc điều chỉnh khi phù hợp và tuân thủ lockout/tagout của doanh nghiệp.
Bước 2: Ghi lại màn hình trước khi reset
Chụp:
- Alarm.
- Chế độ vận hành.
- Recipe đang chọn.
- Bộ đếm.
- Trạng thái biểu tượng sensor nếu HMI hiển thị.
Sau đó đối chiếu với thông số chuẩn của mã sản phẩm.
Không reset nhiều lần trước khi ghi dữ liệu vì có thể làm mất thông tin hữu ích cho kỹ thuật.
Bước 3: Kiểm tra điều kiện bên ngoài
Sau khi máy ở trạng thái phù hợp với từng thao tác, kiểm tra cửa che, nắp bảo vệ và trạng thái emergency stop theo hướng dẫn của model.
Với máy pneumatic, ghi giá trị đồng hồ áp suất thay vì chỉ nói “có khí”. Nếu áp suất khác mức chuẩn, báo bộ phận khí nén kiểm tra nguồn cấp.
Khi máy đã cách ly năng lượng theo quy trình xưởng, có thể quan sát vật cản hoặc màng quấn ở những khu vực mà manual cho phép người vận hành tiếp cận.
Bước 4: Chạy thử có kiểm soát
Chỉ sau khi nguyên nhân đơn giản đã được xử lý, toàn bộ che chắn trở về đúng vị trí và quy trình cho phép máy hoạt động trở lại mới chạy thử.
Bắt đầu ở chế độ/tốc độ phù hợp theo manual, dùng một vài sản phẩm và quan sát từ vị trí vận hành bình thường.
Nếu dao tiếp tục bỏ chu kỳ, hoạt động lúc được lúc không hoặc HMI báo lại alarm, dừng máy và chuyển cho kỹ thuật. Không tiếp tục nhấn manual cycle để ép dao hoạt động. Phần này liên quan đến hướng dẫn bảo trì và sửa chữa máy co màng, nên đối chiếu khi triển khai thực tế.
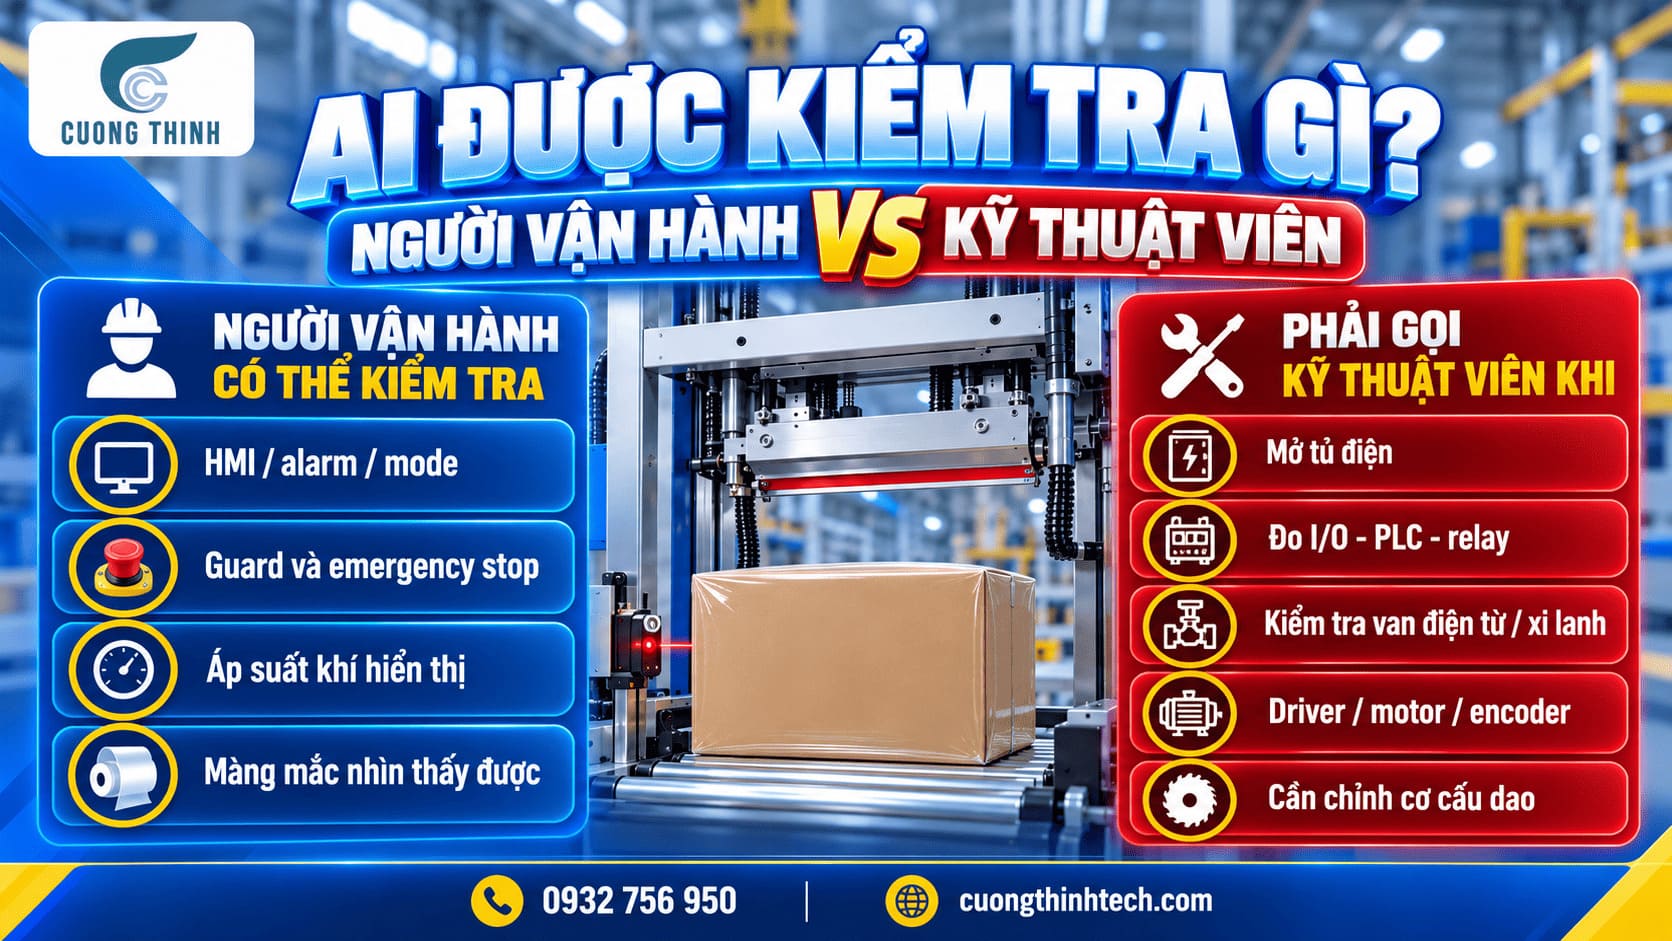
Người vận hành được làm gì và khi nào phải gọi kỹ thuật?
Ranh giới nên được quy định rõ trong SOP của xưởng.
Phần người vận hành có thể xử lý
Trong phạm vi đào tạo và manual cho phép, người vận hành có thể:
- Chọn đúng operating mode.
- Nạp lại recipe đã được phê duyệt.
- Đối chiếu thông số với phiếu chuẩn.
- Đóng đúng cửa hoặc nắp bảo vệ.
- Reset emergency stop theo trình tự hướng dẫn.
- Quan sát đồng hồ khí.
- Báo hệ thống khí nén khi nguồn cấp bất thường.
- Gỡ màng hoặc vật cản tại vị trí được phép sau khi máy đã được cô lập an toàn.
Điểm chung của các công việc này là không cần mở phần điện, tháo cơ cấu bảo vệ hoặc hiệu chỉnh linh kiện.
Phần bắt buộc chuyển kỹ thuật viên
Kỹ thuật viên cần xử lý khi phải:
- Mở tủ điện.
- Đo điện áp, dòng hoặc I/O.
- Kiểm tra PLC/output module.
- Kiểm tra relay hoặc driver.
- Chỉnh hoặc thay cảm biến vị trí.
- Kiểm tra van điện từ.
- Tháo xi lanh.
- Kiểm tra motor hoặc encoder.
- Căn chỉnh cơ khí seal bar.
- Tháo che chắn cố định để tiếp cận cụm dao.
Tài liệu Eastey cũng cảnh báo không tự ý thay đổi mạch điện hoặc cơ cấu cơ khí của máy vì các thay đổi không được phê duyệt có thể tạo thêm nguy hiểm.
Bảng chẩn đoán nhanh lỗi dao không hạ
| Biểu hiện quan sát được | Nhóm cần ưu tiên kiểm tra | Việc người vận hành nên làm trước |
|---|---|---|
| HMI báo cửa hoặc safety guard | Khóa liên động | Đóng đúng che chắn và reset theo manual |
| Lỗi xuất hiện ngay sau đổi mã | Recipe/chế độ | Đối chiếu và nạp thông số chuẩn |
| Máy pneumatic, áp suất thấp hơn bình thường | Nguồn khí | Ghi áp suất và báo bộ phận khí nén |
| Có màng mắc nhìn thấy ở vùng dao | Cơ khí/vật cản | Dừng, cô lập máy rồi xử lý theo SOP |
| Sensor sản phẩm nhận nhưng dao không cycle, không có lỗi ngoài | Điều khiển/cảm biến vị trí/cơ cấu chấp hành | Dừng và gọi kỹ thuật |
| Dao hoạt động lúc có lúc không | Liên động hoặc phần cứng | Ghi video, không tiếp tục ép cycle |
Bảng này chỉ dùng để chọn hướng kiểm tra tiếp theo, không phải căn cứ kết luận linh kiện nào đã hỏng.
Những sai lầm thường gặp khi xử lý dao không hạ
Sai lầm nguy hiểm nhất là chập, giữ hoặc che cảm biến an toàn để máy chạy tiếp. Cách này có thể khiến cơ cấu dao hoạt động trở lại, nhưng đồng thời loại bỏ chính lớp bảo vệ được thiết kế để ngăn dao hạ khi điều kiện chưa an toàn.
Sai lầm thứ hai là đưa tay vào vùng seal khi máy vẫn còn nguồn hoặc khí. Dao chưa chuyển động tại thời điểm đó không có nghĩa nó sẽ giữ nguyên trạng thái khi interlock thay đổi.
Sai lầm thứ ba là tự tăng áp suất. Nếu áp suất thấp do hệ thống khí chung hoặc có lỗi phía trong máy, tăng regulator mà chưa chẩn đoán có thể gây ra một trạng thái mới khó kiểm soát hơn.
Sai lầm thứ tư là nhấn manual seal liên tục để “thử xem lúc nào dao xuống”. Nếu lỗi thuộc cảm biến vị trí hoặc cơ cấu đang kẹt, thao tác lặp lại không giải quyết nguyên nhân và có thể làm hỏng thêm bộ phận cơ khí.
Cuối cùng, không tháo guard để nhìn dao khi máy chạy. PAC Machinery và SMIPACK đều sử dụng các giải pháp guarding/safety sensor trên thiết bị thương mại của họ, cho thấy che chắn là một phần của hệ thống an toàn chứ không phải chi tiết cản trở việc quan sát. Để đối chiếu với điều kiện xưởng, có thể tham khảo dịch vụ sửa chữa máy bọc màng co POF.
Cách phòng tránh lỗi dao không hạ lặp lại
Đầu ca, người vận hành nên kiểm tra operating mode, recipe của mã hàng, trạng thái cửa bảo vệ và áp suất khí nếu máy sử dụng pneumatic. Các thông tin này chỉ mất ít thời gian nhưng giúp phát hiện nhiều lỗi trước khi hàng đi vào máy.
Trong ca, không để màng vụn tích tụ quanh seal area. Khi đổi SKU hoặc ai đó thay đổi thông số, cần ghi lại giá trị cũ và mới thay vì chỉ báo miệng cho ca sau.
Cuối ca, vệ sinh khu vực dao theo hướng dẫn của nhà sản xuất sau khi máy được dừng và cách ly đúng quy trình. Không dùng vật sắc hoặc tự tháo sensor để làm sạch.
Về bảo trì, nên theo dõi cảm biến vị trí, cơ cấu dẫn động, hệ thống khí và tình trạng seal bar theo lịch của model. Với các máy có recipe memory, nên khóa hoặc phân quyền những tham số quan trọng để giảm tình trạng cài đặt bị thay đổi nhưng không được ghi nhận.
Một nhật ký đơn giản gồm mã hàng, recipe, thời điểm lỗi, alarm và thay đổi gần nhất thường hữu ích hơn rất nhiều khi kỹ thuật cần truy nguyên một lỗi xảy ra không liên tục. Nội dung chi tiết hơn có trong bài viết về quy trình co, cắt, bọc của máy co màng.
Khi nào cần dừng máy ngay và gọi kỹ thuật viên?
Cần dừng ngay nếu có mùi cháy, khói, tia lửa, nghi ngờ rò điện, tiếng va đập mạnh ở cụm dao hoặc tủ điện phát âm thanh bất thường.
Cũng nên chuyển kỹ thuật khi người vận hành đã xác nhận đúng mode, đúng recipe, các guard ở trạng thái bình thường, nguồn khí bên ngoài phù hợp và không nhìn thấy vật cản nhưng dao vẫn không hạ.
Lúc này, bước tiếp theo có thể liên quan đến cảm biến vị trí, van điện từ, relay, output PLC, motor hoặc cơ cấu dao; đây đều là những phần không nên chẩn đoán bằng thử linh kiện.
Thông tin cần gửi cho kỹ thuật viên
Nên chuẩn bị:
- Hãng và model máy.
- Ảnh nameplate nếu có.
- Alarm trên màn hình.
- Chế độ đang chạy.
- Recipe đang chọn.
- Máy pneumatic hay motorized nếu đã biết từ hồ sơ máy.
- Giá trị áp suất khí hiển thị nếu có.
- Thời điểm lỗi bắt đầu.
- Lỗi đột ngột hay tăng dần.
- Việc vừa thực hiện trước lỗi: đổi mã, thay cuộn film, vệ sinh, bảo trì.
- Cảm biến sản phẩm đổi trạng thái ra sao.
- Sản phẩm dừng hay tiếp tục chạy qua.
- Video ngắn quay từ vị trí an toàn.
Video nên cho thấy cùng lúc sản phẩm đi qua photoeye và phản ứng của máy, nhưng không mở guard hoặc đưa camera vào vùng nguy hiểm để quay.
Kết luận
Khi máy cắt màng co nhận diện được sản phẩm nhưng dao không hạ, không nên tiếp tục xử lý như một lỗi photoeye thông thường. Tín hiệu sản phẩm chỉ là một mắt xích; máy còn phải thỏa mãn các điều kiện về chế độ vận hành, khóa an toàn, trạng thái cơ cấu và hệ thống chấp hành trước khi dao được phép hoạt động.
Ba điểm cần ưu tiên là: thứ nhất, dừng máy đúng quy trình và tuyệt đối không đưa tay vào vùng dao khi máy chưa được cô lập; thứ hai, kiểm tra theo thứ tự màn hình và recipe → điều kiện an toàn → nguồn khí nếu có → vật cản nhìn thấy được, sau đó dừng ở ranh giới cần mở máy hoặc dùng dụng cụ đo; thứ ba, không chập sensor, tự tăng áp suất hoặc thay linh kiện theo phỏng đoán.
Nếu lỗi vẫn lặp lại, doanh nghiệp có thể gửi Cường Thịnh Tech model máy, ảnh alarm, trạng thái cảm biến, áp suất khí nếu có và video chu trình từ vị trí an toàn. Những dữ liệu này giúp kỹ thuật khoanh vùng xem lỗi nghiêng về interlock, cảm biến vị trí, khí nén, cơ cấu dao hay điều khiển trước khi đề xuất phương án sửa chữa hoặc phụ tùng đúng model.
Câu hỏi thường gặp
Vì sao cảm biến đã nhận sản phẩm mà dao vẫn không hạ?
Vì tín hiệu nhận sản phẩm thường chỉ là một trong nhiều điều kiện để máy thực hiện chu trình hàn cắt. Hệ thống có thể còn cần xác nhận cửa bảo vệ đã đóng, emergency stop đã reset, dao đang ở vị trí home, chế độ Automatic đang được chọn và cơ cấu chấp hành sẵn sàng.
Do đó, đèn cảm biến sáng không đủ để kết luận phần điều khiển còn lại bình thường.
Có nên chập cảm biến cửa để máy chạy tạm không?
Không. Cảm biến hoặc interlock cửa là một phần của hệ thống bảo vệ người vận hành. Việc chập hoặc giữ tín hiệu có thể cho máy tiếp tục cycle trong khi khu vực dao chưa an toàn.
Cần tìm nguyên nhân cửa chưa được nhận đúng hoặc chuyển cho kỹ thuật kiểm tra cảm biến và interlock.
Áp suất khí nén thấp có làm dao không hạ không?
Có thể, nếu model sử dụng xi lanh khí để dẫn động seal bar hoặc một phần cơ cấu liên quan. Tuy nhiên, không phải mọi máy đều pneumatic; có model sử dụng motor, inverter và encoder.
Người vận hành chỉ nên quan sát đồng hồ áp suất và so với mức vận hành chuẩn của chính máy. Nếu bất thường, báo bộ phận phụ trách khí hoặc kỹ thuật, không tự chỉnh các van bên trong.
Dao không hạ sau khi đổi mã sản phẩm thì kiểm tra gì trước?
Hãy kiểm tra operating mode, chương trình sản phẩm và các thông số đã lưu cho SKU đó trước khi nghi lỗi phần cứng.
Nếu máy từng chạy ổn với mã này, nạp lại recipe chuẩn và đối chiếu các thay đổi của ca trước. Nếu lỗi vẫn còn, mới chuyển sang kiểm tra interlock và phần kỹ thuật sâu hơn.
Người vận hành có được tự vệ sinh cảm biến không?
Chỉ khi hướng dẫn của đúng model cho phép và máy đã được dừng, cô lập theo quy trình của xưởng. Có thể làm sạch bề mặt cảm biến bằng phương pháp phù hợp nhưng không tự tháo, xoay hoặc thay đổi vị trí của cảm biến.
Nếu sau vệ sinh tín hiệu vẫn bất thường, kỹ thuật viên cần kiểm tra.
Khi nào lỗi dao không hạ cần thay linh kiện?
Không nên quyết định thay linh kiện chỉ từ biểu hiện dao không hoạt động. Kỹ thuật viên cần xác định nguyên nhân bằng kiểm tra đúng model vì lỗi có thể nằm ở cảm biến, van, xi lanh, motor, relay, output điều khiển hoặc cơ cấu cơ khí.
Thông tin về alarm, recipe, áp suất khí, thời điểm lỗi và video chu trình giúp tránh việc thay linh kiện theo phỏng đoán.
Nguồn tham khảo
- PAC Machinery – FW 650SI Inverted Flow Wrapper. Trang kỹ thuật của hãng mô tả interlocked guarding, emergency stop và các module I/O dùng trong hệ thống tự động, minh họa việc chu trình seal phụ thuộc nhiều điều kiện ngoài tín hiệu sản phẩm.
PAC Machinery – FW 650SI - PAC Machinery – Clamco 6800CS Automatic Side Seal Shrink Wrapper. Hãng công bố máy có fully enclosed guarding, emergency stop, automatic product detection và tùy chọn safety photocell để bảo vệ cross-seal bar.
PAC Machinery – Clamco 6800CS - SMIPACK – FP6000CS Automatic L-Sealer. Đây là ví dụ về máy dùng motorized sealing bar điều khiển bằng inverter và encoder, cho thấy không thể mặc định mọi dao hàn đều dùng xi lanh khí. Máy cũng có emergency button và safety device.
SMIPACK – FP6000CS - SMIPACK – Shrink Wrappers With Sealing Bar. Một số model của hãng sử dụng pneumatic sealing bar kèm safety sensors và có yêu cầu nguồn khí cụ thể, là tài liệu tham khảo cho nhóm nguyên nhân khí nén.
SMIPACK – Shrink Wrappers With Sealing Bar - Eastey – Professional Series L-Sealer User Guide. Manual cảnh báo khu vực sealing và cutting có thể nóng hoặc sắc, đồng thời không cho phép tự ý thay đổi hệ thống điện hoặc cơ khí vì có thể tạo thêm nguy hiểm.
Eastey – Professional Series L-Sealer User Guide - Eastey – L-Sealer & Shrink Tunnel FAQ. Eastey lưu ý các phép kiểm tra điện và sửa chữa phải do người có đào tạo thực hiện, nguồn điện cần được ngắt khi phù hợp và phải tuân thủ quy trình lockout/tagout của doanh nghiệp.
Eastey – Technical FAQs

