
Máy bọc màng co tự động cho hộp găng tay y tế nên được chọn dựa trên kích thước hộp thực tế, sản lượng theo ca, cách bọc từng hộp hay theo lốc và yêu cầu truy xuất thông tin trên bao bì, thay vì chỉ nhìn tốc độ tối đa của máy.
Hộp găng tay có hình chữ nhật tương đối ổn định nên khá thuận lợi cho tự động hóa, nhưng chính cấu trúc giấy mỏng và vùng miệng rút lại khiến việc co màng cần kiểm soát kỹ hơn nhiều loại carton cứng. Nếu khổ màng quá chật hoặc shrink force lớn, hai mặt hộp có thể bị lõm; nếu đường hàn đặt sai hướng, số lô, hạn dùng hoặc mã vạch có thể bị che ngay sau khi đóng gói.
Một điểm cần xác định rõ từ đầu là màng co chỉ đóng vai trò lớp bao ngoài bảo vệ hộp và hỗ trợ nhận biết việc mở bao, không tự biến hộp thành bao bì vô khuẩn. Với sản phẩm được công bố vô khuẩn, sterile barrier system là một hệ thống riêng phải được thiết kế và xác nhận theo yêu cầu tương ứng; FDA hiện công nhận ISO 11607-1 và ISO 11607-2 cho hệ thống bao bì của thiết bị y tế được tiệt khuẩn cuối.
Đặc điểm hộp găng tay y tế ảnh hưởng thế nào đến việc bọc màng co?
Hộp găng tay thường làm từ carton giấy tương đối mỏng, còn khả năng giữ dáng phụ thuộc khá nhiều vào khối găng bên trong. Vì vậy, khi film co quanh hộp, lực tác động lên bề mặt có thể làm hai mặt lớn lõm vào nếu cấu trúc giấy mềm hoặc màng bị chọn quá sát.
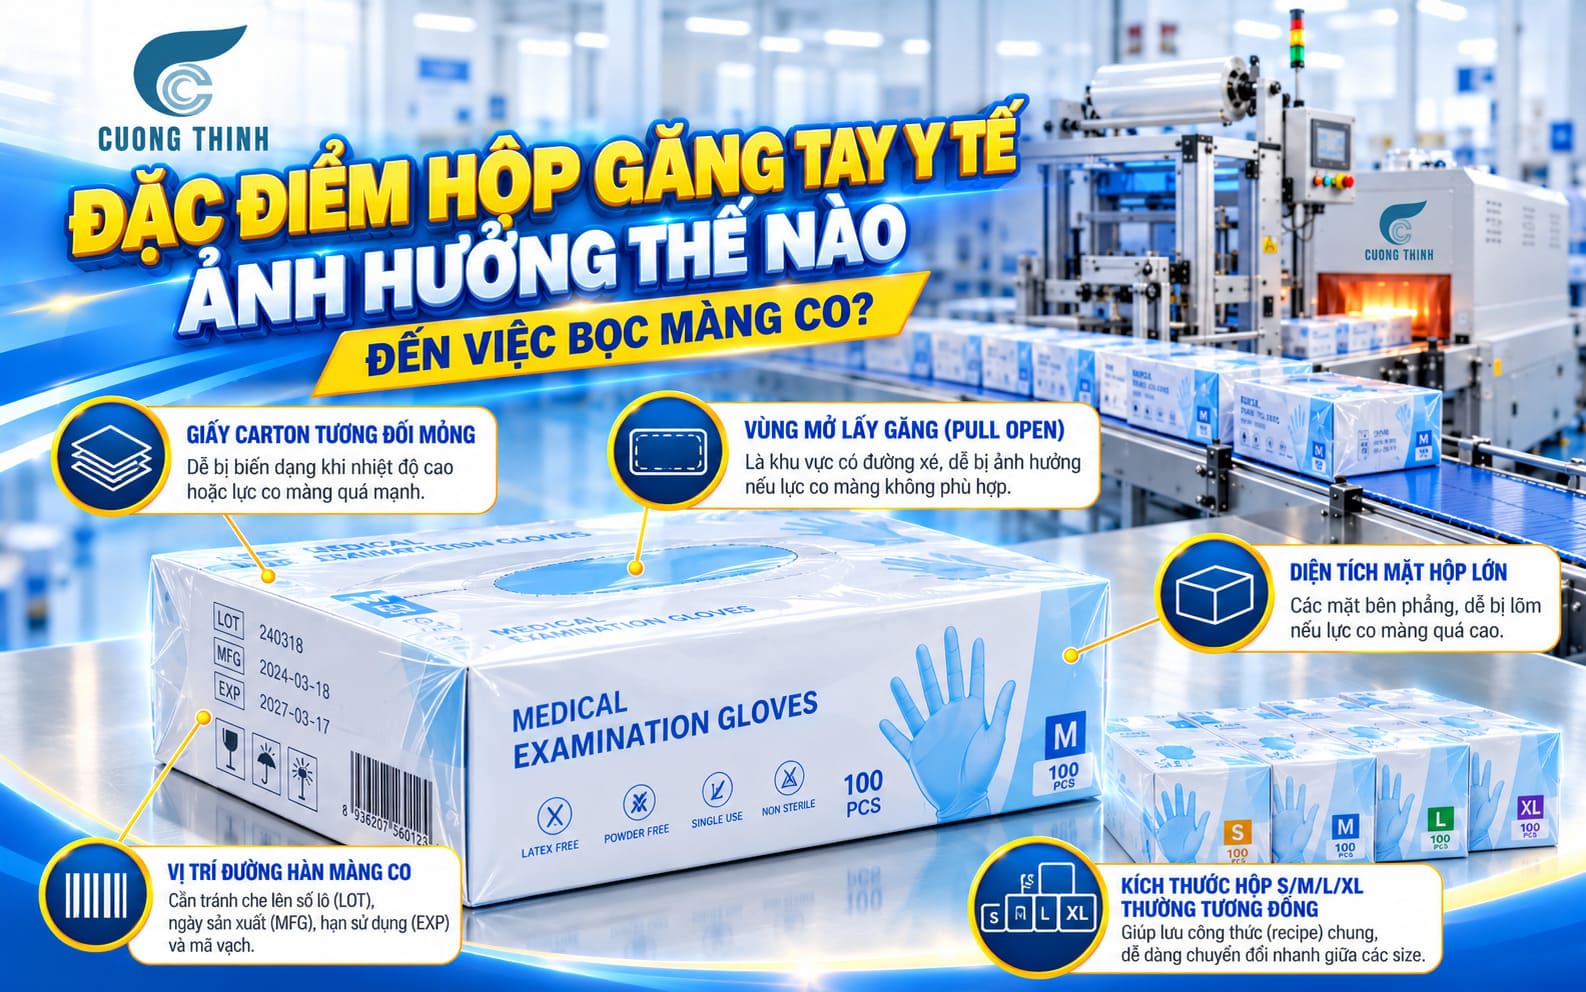
Vùng miệng rút cũng là điểm cần thử riêng. Nhiều hộp có đường bế xé, nắp perforation hoặc phần giấy đã được làm yếu để người dùng mở nhanh. Khi màng kéo mạnh qua khu vực này, mặt hộp có thể lõm trước khi những vị trí cứng hơn biến dạng.
Kinh nghiệm khi chạy hộp giấy nhẹ cho thấy cần phân biệt hai kiểu lỗi. Nếu hai mặt lớn bị lõm tương đối đều, nên ưu tiên kiểm tra khổ màng, shrink force và điều kiện nhiệt. Nếu chỉ góc hoặc một cạnh biến dạng, cần xem lại cách đặt hộp, lượng màng dư và vị trí đường hàn trước.
Một lợi thế của hộp găng tay là kích thước giữa các cỡ S, M, L, XL thường không thay đổi quá lớn nếu nhà sản xuất dùng chung platform hộp. Đây là điều kiện tốt cho máy tự động, bởi càng ít biến thể kích thước thì thời gian changeover càng thấp và việc lưu recipe càng có giá trị.
Yêu cầu riêng của nhóm hàng y tế
Với nhóm này, ngoại quan không phải tiêu chí duy nhất. Số lô, hạn dùng, mã sản phẩm và barcode phải còn đọc được sau khi bọc, vì đây là dữ liệu phục vụ quản lý kho và truy xuất.
Vị trí đường hàn vì vậy cần được xác định cùng với vị trí in thông tin trên carton. Nếu lot number được in ở cạnh ngắn nhưng đường seal cũng nằm đúng cạnh đó, một đường hàn dày hoặc vùng màng nhăn có thể làm việc đọc mã khó hơn.
Khu vực đóng gói cũng nên hạn chế bụi, vụn film và mảnh màng cắt. Đây không phải vấn đề “vô khuẩn” mà là yêu cầu vệ sinh và housekeeping của công đoạn đóng gói.
Với hộp găng tay y tế, một dòng số lô bị che có thể nghiêm trọng hơn một nếp nhăn nhỏ trên mặt hộp, vì lỗi truy xuất có thể buộc cả lô phải kiểm tra lại. Nội dung chi tiết hơn có trong bài viết về cách chọn độ dày màng co.
Vì sao nên bọc màng co cho hộp găng tay?
Bọc màng co giúp tạo lớp bao ngoài giữ hộp sạch hơn trong quá trình lưu kho, bốc xếp và vận chuyển. Film cũng hạn chế phần nào ma sát trực tiếp giữa các hộp khi xếp trong carton lớn, từ đó giảm trầy mặt in hoặc bẩn bề mặt.
Lớp film ngoài còn hỗ trợ nhận biết hộp đã bị mở. Khi màng được hàn kín và co đều quanh sản phẩm, người nhận có thể thấy rõ nếu lớp bao đã bị bóc hoặc rách trước đó.
Với kênh phân phối, màng co còn có thể dùng để gom nhiều hộp thành lốc. Clysar mô tả POF shrink film có thể sử dụng từ sản phẩm nhẹ đến các ứng dụng bundling nhiều package, tùy dòng và độ dày.
Tuy nhiên, màng co không thay thế carton vận chuyển hoặc vật liệu chèn. Nếu lốc phải chịu tải xếp chồng, va đập hoặc vận chuyển xa, doanh nghiệp vẫn cần đánh giá riêng cấu trúc thùng và cách xếp.
Màng co không phải lớp bảo vệ vô khuẩn
Nếu hộp găng tay bên trong là sản phẩm không vô khuẩn, lớp màng ngoài chủ yếu phục vụ bảo vệ bề mặt và niêm phong thương mại.
Nếu sản phẩm được công bố sterile, không nên quảng bá lớp shrink film bên ngoài như sterile barrier trừ khi toàn bộ hệ thống đã được thiết kế và xác nhận theo quy trình phù hợp. FDA mô tả ISO 11607-1 là tiêu chuẩn dành cho vật liệu, sterile barrier systems và packaging systems dùng để duy trì sterility của thiết bị đã tiệt khuẩn đến thời điểm sử dụng.
Điểm này cần tách bạch để tránh nhầm vai trò giữa bao bì thương mại bên ngoài và hệ thống duy trì vô khuẩn. Phần này liên quan đến dây chuyền bọc màng co, nên đối chiếu khi triển khai thực tế.
Thành phẩm đạt cần đáp ứng những tiêu chí nào?
Thành phẩm tốt không đơn giản là màng “co thật căng”. Với hộp găng tay, tiêu chí phù hợp hơn là màng đủ ôm, bề mặt tương đối phẳng nhưng không kéo biến dạng carton.
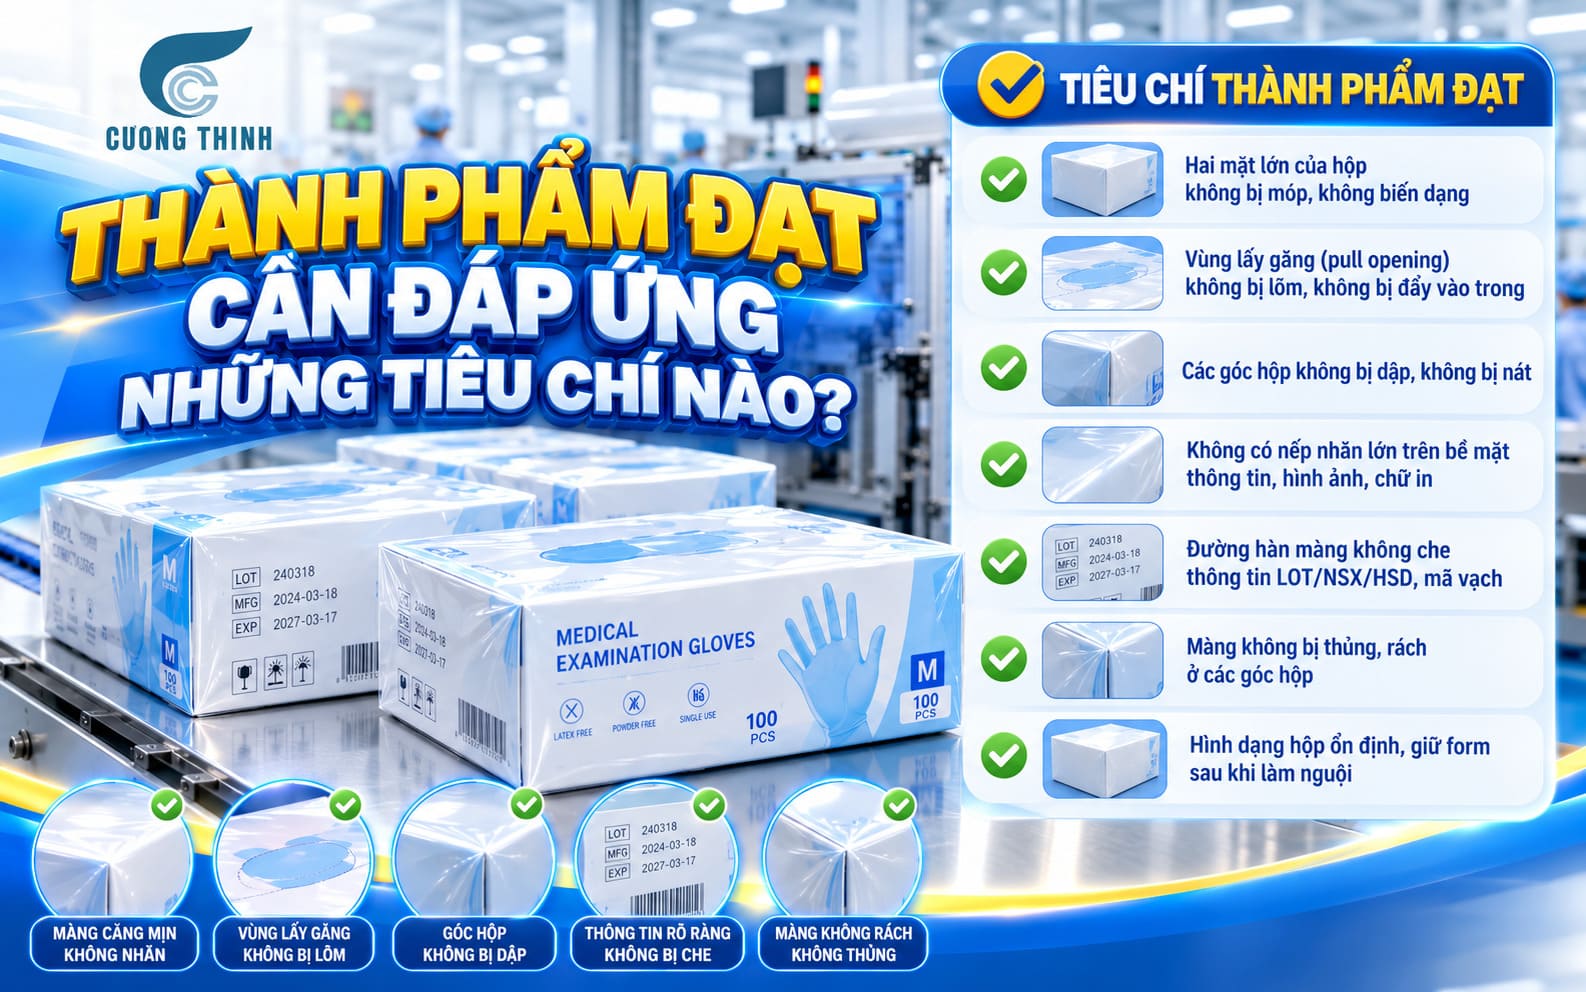
Cần kiểm tra tối thiểu:
- Hai mặt lớn của hộp không bị lõm.
- Vùng miệng rút không bị ép vào trong.
- Các góc không móp.
- Màng không nhăn lớn trên vùng thông tin.
- Đường hàn không che lot, expiry date hoặc barcode.
- Film không thủng ở góc.
- Hộp sau nguội vẫn giữ đúng hình dạng.
Đối với lốc nhiều hộp, cần thêm tiêu chí các hộp không xoay hoặc trượt khỏi vị trí khi cầm, xếp thùng và vận chuyển thử.
Một lớp film căng rất đẹp nhưng làm miệng rút lõm xuống không phải thành phẩm đạt. Khi người dùng mở hộp, phần biến dạng đó sẽ được nhận ra ngay.
Chọn màng POF hay PE cho hộp găng tay?
POF phù hợp với bọc đơn từng hộp
POF thường là ứng viên phù hợp để chạy thử khi cần bao từng hộp bán lẻ nhờ độ trong, độ bóng và khả năng co quanh sản phẩm chữ nhật.
Clysar có các dòng low-shrink-force như LEG dành cho sản phẩm dễ cong, mềm hoặc dễ collapse. Datasheet của hãng nêu film này tạo lực co thấp hơn và được thiết kế cho open-sided chipboard boxes cũng như các sản phẩm giấy mỏng.
Điểm này đặc biệt đáng quan tâm với hộp găng tay vì vấn đề không chỉ là film có đủ bền hay không, mà còn là film tác động bao nhiêu lực lên carton khi co.
Không nên hiểu rằng cứ dùng POF “mỏng hơn” là hộp chắc chắn ít lõm. Shrink force còn phụ thuộc công thức film, nhiệt và điều kiện xử lý, nên phải chạy thử đúng mã vật liệu.
Bọc lốc có thể cân nhắc POF hoặc PE
Khi gom nhiều hộp thành lốc, tổng khối lượng và yêu cầu giữ cụm tăng. POF có thể dùng với lốc nhẹ và cần ngoại quan đẹp, trong khi PE thường được cân nhắc cho ứng dụng bundling mạnh hơn.
Việc lựa chọn này kéo theo cấu hình máy và tunnel. SMIPACK công bố dòng FP automatic L-sealer có thể dùng traditional shrink films và một số cấu hình còn hỗ trợ polyethylene; điều này cho thấy khả năng chạy PE phải được xác nhận theo đúng model, không nên mặc định mọi L-sealer đều tương thích.
Nếu xưởng muốn vừa bọc đơn POF vừa bọc lốc PE trên cùng line, cần nói rõ nhu cầu ngay từ khâu chọn máy.
Độ dày màng chọn theo gì?
Độ dày phải dựa trên:
- Trọng lượng hộp hoặc lốc.
- Độ sắc của góc carton.
- Độ cứng hộp.
- Mức shrink force.
- Điều kiện vận chuyển.
- Loại máy.
Không nên lấy một con số micron đang dùng ở nhà máy khác rồi áp nguyên. Hai hộp nhìn giống nhau nhưng giấy, lớp phủ và lượng găng bên trong khác nhau có thể phản ứng khác khi co.
Với hộp nhẹ, đôi khi câu hỏi quan trọng hơn “màng dày bao nhiêu” là “lực co bao nhiêu và cần bao nhiêu nhiệt để đạt ngoại quan”. Để đối chiếu với điều kiện xưởng, có thể tham khảo máy bọc màng co hộp giấy.
Chọn máy bọc màng co tự động theo sản lượng và cách đóng gói
Automatic L-sealer kết hợp shrink tunnel
Đây là cấu hình phù hợp để cân nhắc khi hộp có dạng chữ nhật ổn định, sản lượng đều và mỗi sản phẩm cần được bao kín riêng.
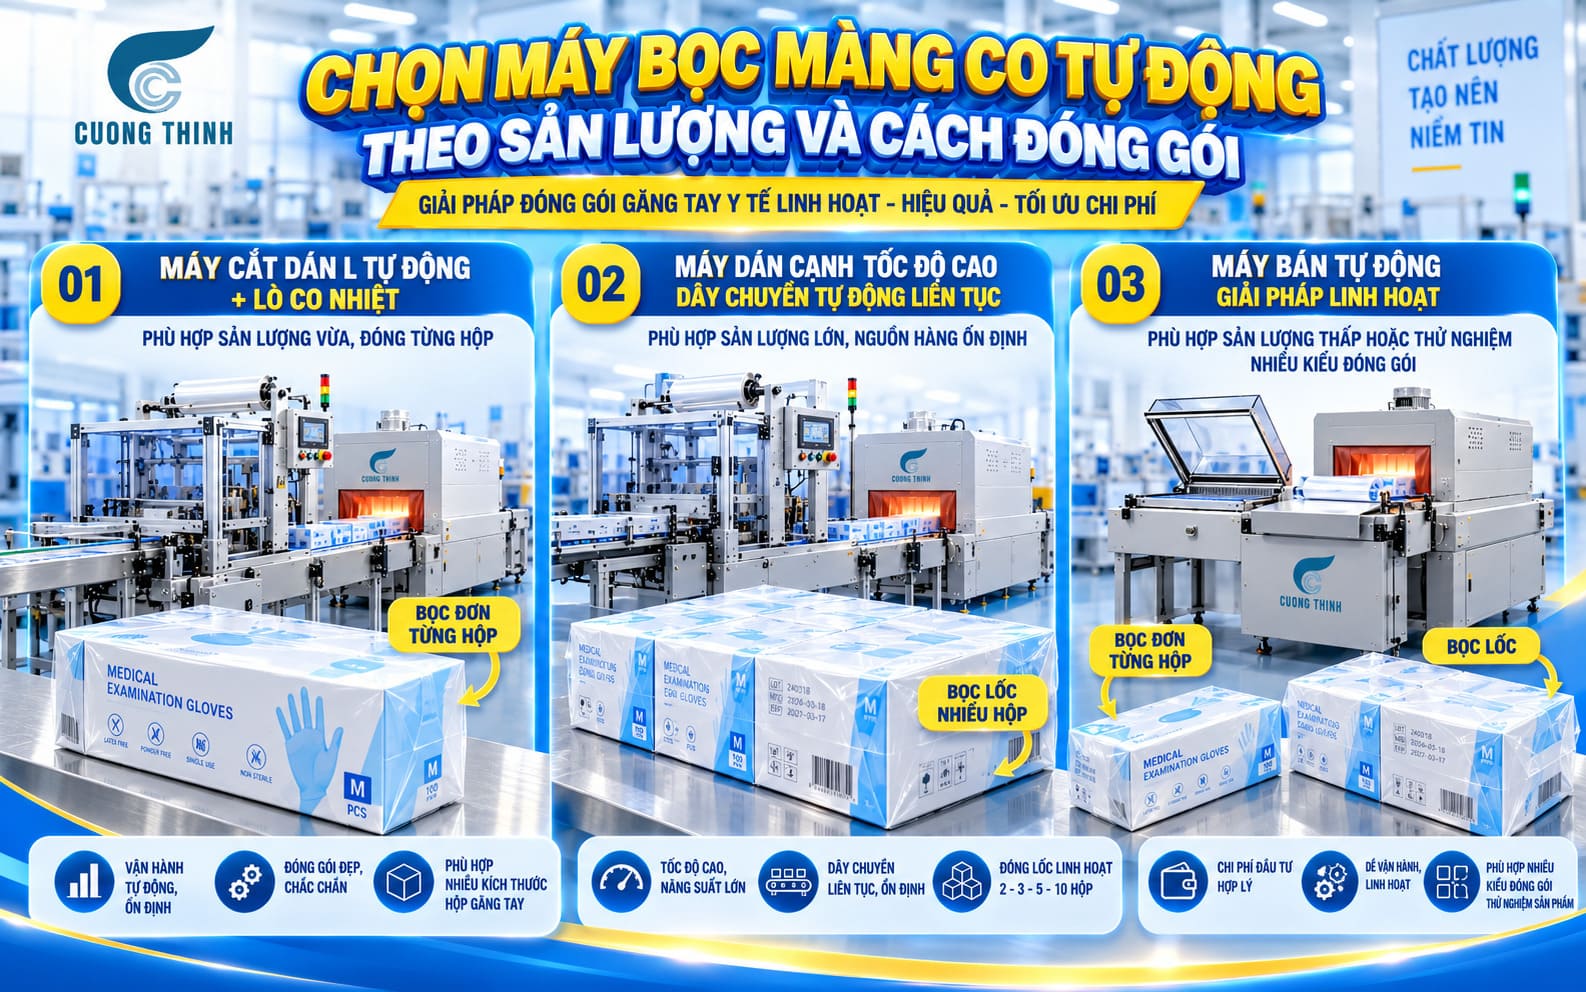
Quy trình thường gồm cấp hộp, nhận diện sản phẩm, kéo film, cắt hàn rồi chuyển qua tunnel. Lợi thế của cấu hình này là phù hợp với centerfold film và có thể kiểm soát khá rõ vị trí đường seal.
SMIPACK FP6000CS là một ví dụ máy L-sealer tự động có khả năng chạy tới mức sản lượng cao tùy cấu hình và ứng dụng; tuy nhiên số packs/hour công bố không nên được dùng làm năng suất thực tế cho hộp găng tay khi chưa thử sản phẩm.
Khi chọn model, cần kiểm tra vùng hàn và chiều cao package theo hộp hoặc lốc lớn nhất chứ không chỉ hộp đơn.
Máy tốc độ cao cho dây chuyền liên tục
Khi sản lượng đủ lớn và hộp được cấp đều từ máy đóng hộp phía trước, side-sealer hoặc hệ thống continuous motion có thể phù hợp hơn.
PAC Machinery 6800CS, chẳng hạn, sử dụng automatic product length detection, closing conveyor và bộ nhớ chương trình để hỗ trợ nhiều job, đồng thời có khả năng bọc individual hoặc multiple products.
Điểm cần lưu ý là máy tốc độ cao đòi hỏi upstream ổn định. Nếu hộp liên tục đi xiên, spacing không đều hoặc hướng hộp thay đổi, máy đóng gói phía sau sẽ phải dừng hoặc sinh lỗi dù tốc độ danh nghĩa rất cao.
Khi máy bán tự động vẫn hợp lý hơn
Nếu sản lượng chưa cao, doanh nghiệp đang thử thị trường hoặc có nhiều cách đóng gói khác nhau, bán tự động vẫn có thể kinh tế hơn.
Người vận hành tự đặt hộp giúp linh hoạt với các đợt nhỏ và giảm độ phức tạp của khâu cấp liệu. Đổi lại, năng suất và tính đồng đều phụ thuộc nhiều hơn vào thao tác con người.
Không nên mặc định “hàng y tế phải dùng tự động hoàn toàn”. Mức tự động hóa nên theo sản lượng thật và mức độ ổn định của sản phẩm. Nội dung chi tiết hơn có trong bài viết về cách chọn cấu hình máy đóng gói màng co nhiệt.
Kết nối máy với dây chuyền đóng hộp găng tay
Khi máy co màng nằm cuối dây chuyền, thông số cơ khí của hai thiết bị phải được xem như một hệ thống chứ không phải hai máy độc lập.
Đầu tiên là chiều cao conveyor. Nếu băng ra của cartoner cao hơn băng vào của wrapper, cần có transfer phù hợp để hộp không rơi, xoay hoặc va mạnh.
Tiếp theo là hướng hộp. Hộp phải được cấp cùng một orientation để đường hàn luôn nằm ở mặt đã quy định. Điều này đặc biệt quan trọng khi mặt bên có lot number hoặc expiry date.
Nên quyết định vị trí in mã và vị trí seal cùng lúc. Nếu coder được lắp trước máy co, hãy chạy mẫu xem chữ còn đọc rõ sau khi film co và có bị seam đi qua hay không.
Spacing giữa các hộp cũng cần ổn định. Nếu hai hộp đi quá sát, photoeye có thể khó tách từng sản phẩm, dẫn đến túi dài hoặc gộp hai hộp. PAC Machinery sử dụng automatic product length detection trên một số máy chính là để phối hợp chiều dài gói với sản phẩm thực tế.
Cuối cùng, cần tính không gian cho unwind film, tunnel, băng ra, vùng bảo trì và lối thao tác chứ không chỉ chiều dài thân máy. Phần này liên quan đến hướng dẫn lắp đặt máy bọc màng co tự động cắt chữ L, nên đối chiếu khi triển khai thực tế.
Kiểm soát nhiệt để tránh làm lõm hộp
Nhiệt độ buồng chỉ là một biến trong quá trình co. Airflow và thời gian sản phẩm ở trong tunnel cũng ảnh hưởng trực tiếp tới lượng nhiệt thực tế film và hộp nhận được.
Manual Eastey VS1620T cho thấy blower speed và conveyor speed được điều chỉnh riêng, đồng thời hãng nêu cả hai phải thay đổi theo kích thước sản phẩm và tính chất film.
Vì vậy, nếu film chưa phẳng, không nên phản xạ tăng nhiệt trước. Với hộp giấy mềm, trình tự kiểm tra hợp lý hơn là:
- Khổ film có quá dư hoặc quá chật không.
- Hộp đã đặt đúng tâm chưa.
- Conveyor speed có đúng recipe không.
- Airflow có phù hợp không.
- Sau đó mới tinh chỉnh nhiệt trong phạm vi mà film và hộp cho phép.
Nếu hộp chỉ lõm sau khi tăng setpoint, cần đưa máy về baseline và đánh giá lại shrink force thay vì tiếp tục tăng nhiệt.
Quy trình chạy thử trước khi sản xuất hàng loạt
Chạy thử phải dùng hộp găng tay thật đã đóng đủ số lượng. Hộp rỗng nhẹ và mềm hơn, vì vậy không đại diện cho độ cứng thực tế khi sản xuất.
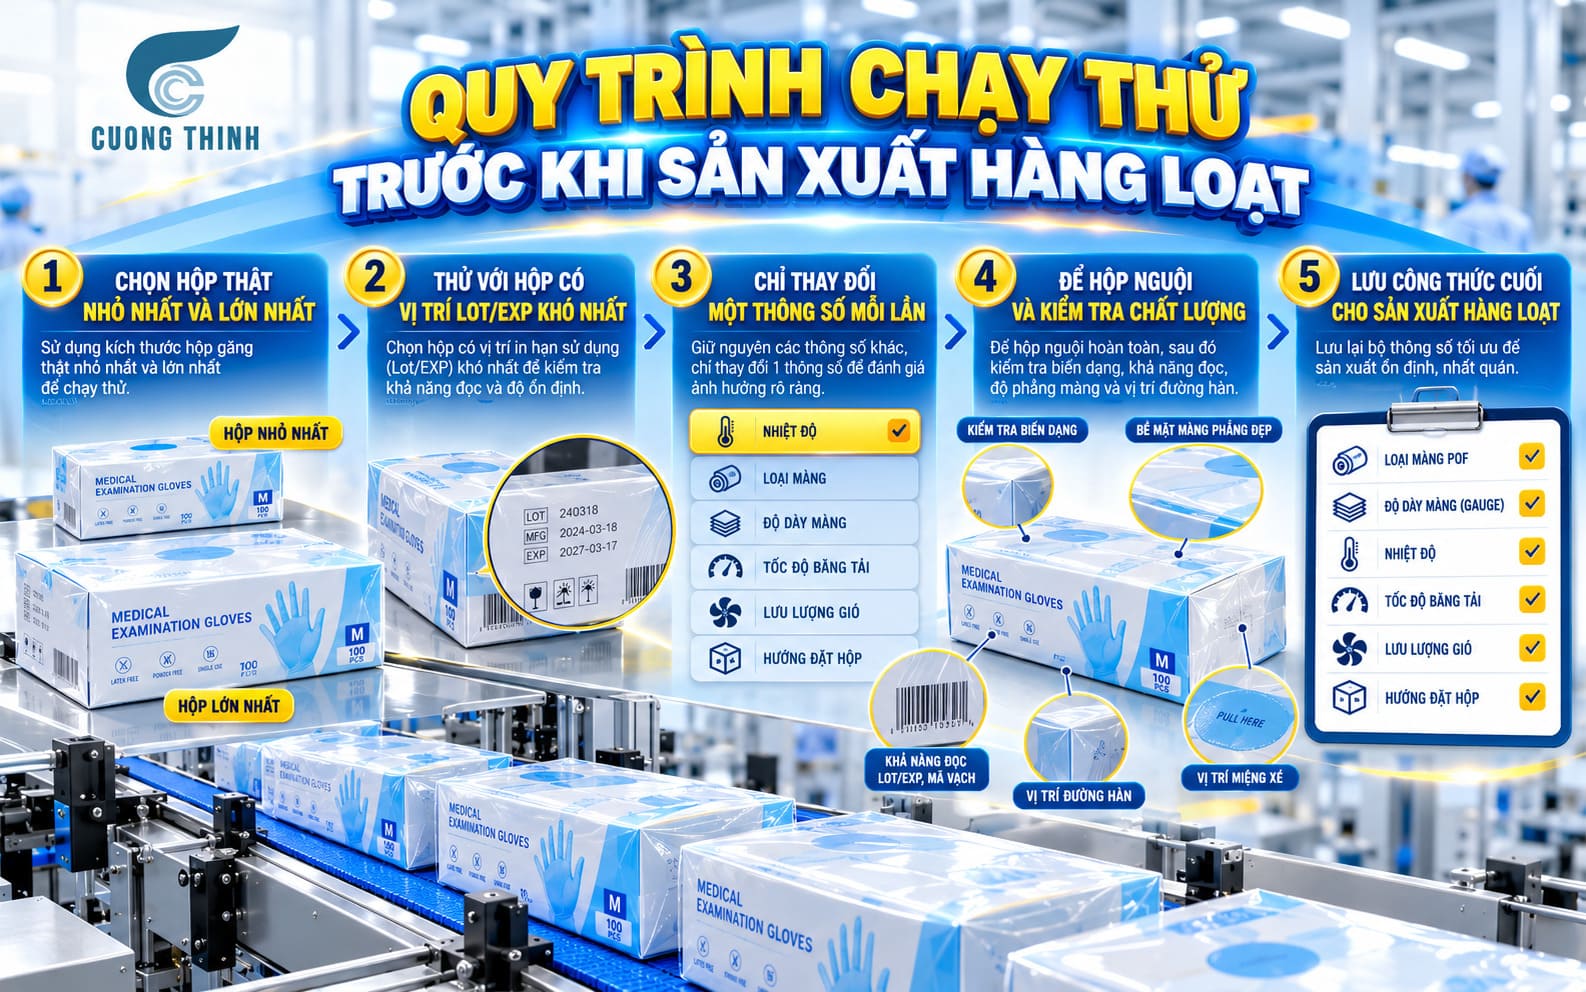
Nên chọn ít nhất:
- Hộp nhỏ nhất.
- Hộp lớn nhất.
- Mã sản lượng cao nhất.
- Lốc lớn nhất nếu có multipack.
- Mẫu có vị trí lot/expiry khó bố trí nhất.
Ở lượt đầu, giữ nguyên một cấu hình film rồi thay đổi từng biến. Nếu đang đánh giá khổ màng, đừng đồng thời thay nhiệt; nếu đang kiểm tra tốc độ, giữ nguyên khổ và recipe còn lại.
Sau khi hộp ra khỏi tunnel, để nguội rồi kiểm tra lại. Một mặt hộp có thể chưa lõm ngay lúc nóng nhưng biến dạng nhẹ khi film ổn định lực co.
Các tiêu chí cần ghi gồm:
- Độ lõm hai mặt.
- Vùng miệng rút.
- Góc carton.
- Vị trí seal.
- Khả năng đọc số lô.
- Barcode.
- Độ phẳng film.
- Tình trạng sau xếp thùng.
Không nên chỉ chạy vài chục hộp rồi dừng. Cần cho hệ thống vận hành liên tục ở tốc độ mục tiêu đủ lâu để kiểm tra film tracking, spacing và độ ổn định của nhiệt.
Sau khi đạt, lưu recipe gồm loại film, gauge, khổ, nhiệt, conveyor speed, airflow nếu máy cho điều chỉnh và hướng đặt hộp.
Những lỗi thường gặp khi bọc hộp găng tay y tế
Hộp bị lõm hoặc miệng rút bị ép
Ưu tiên kiểm tra khổ film và shrink force trước. Màng quá sát tạo lực căng lớn lên mặt carton. Sau đó mới kiểm tra nhiệt và dwell time.
Không nên tăng nhiệt khi hộp đã lõm, vì việc này thường làm tổng năng lượng tác động lên hộp tăng thêm.
Đường hàn che số lô hoặc hạn dùng
Đây chủ yếu là lỗi orientation hoặc thiết kế quy trình. Cần cố định hướng cấp hộp và đặt seal về mặt đáy hoặc vùng phụ ngay từ lúc chạy mẫu.
Với hàng cần truy xuất, tiêu chí này nên được kiểm trước cả một số lỗi thẩm mỹ nhỏ.
Hai hộp nằm chung một túi
Thường cần kiểm tra spacing, photoeye và recipe. Nếu hai hộp đi quá sát, máy có thể nhận cả hai như một package dài.
Film nhăn nhiều ở góc
Trước khi tăng nhiệt, kiểm tra lượng màng dư. Nếu khổ film quá lớn, vật liệu dư sẽ phải tụ lại ở góc dù tunnel đủ nóng.
Lốc nhiều hộp bị lỏng
Có thể do film, khổ hoặc điều kiện shrink chưa phù hợp, nhưng cũng cần kiểm tra cách bố trí hộp trong lốc. Không nên chỉ tăng gauge mà chưa xác định nguyên nhân.
Nên đầu tư máy hay thuê gia công trước?
Đầu tư máy hợp lý hơn khi sản lượng ổn định, có nhu cầu đóng gói quanh năm và doanh nghiệp có nhân sự vận hành, bảo trì cũng như mặt bằng phù hợp.
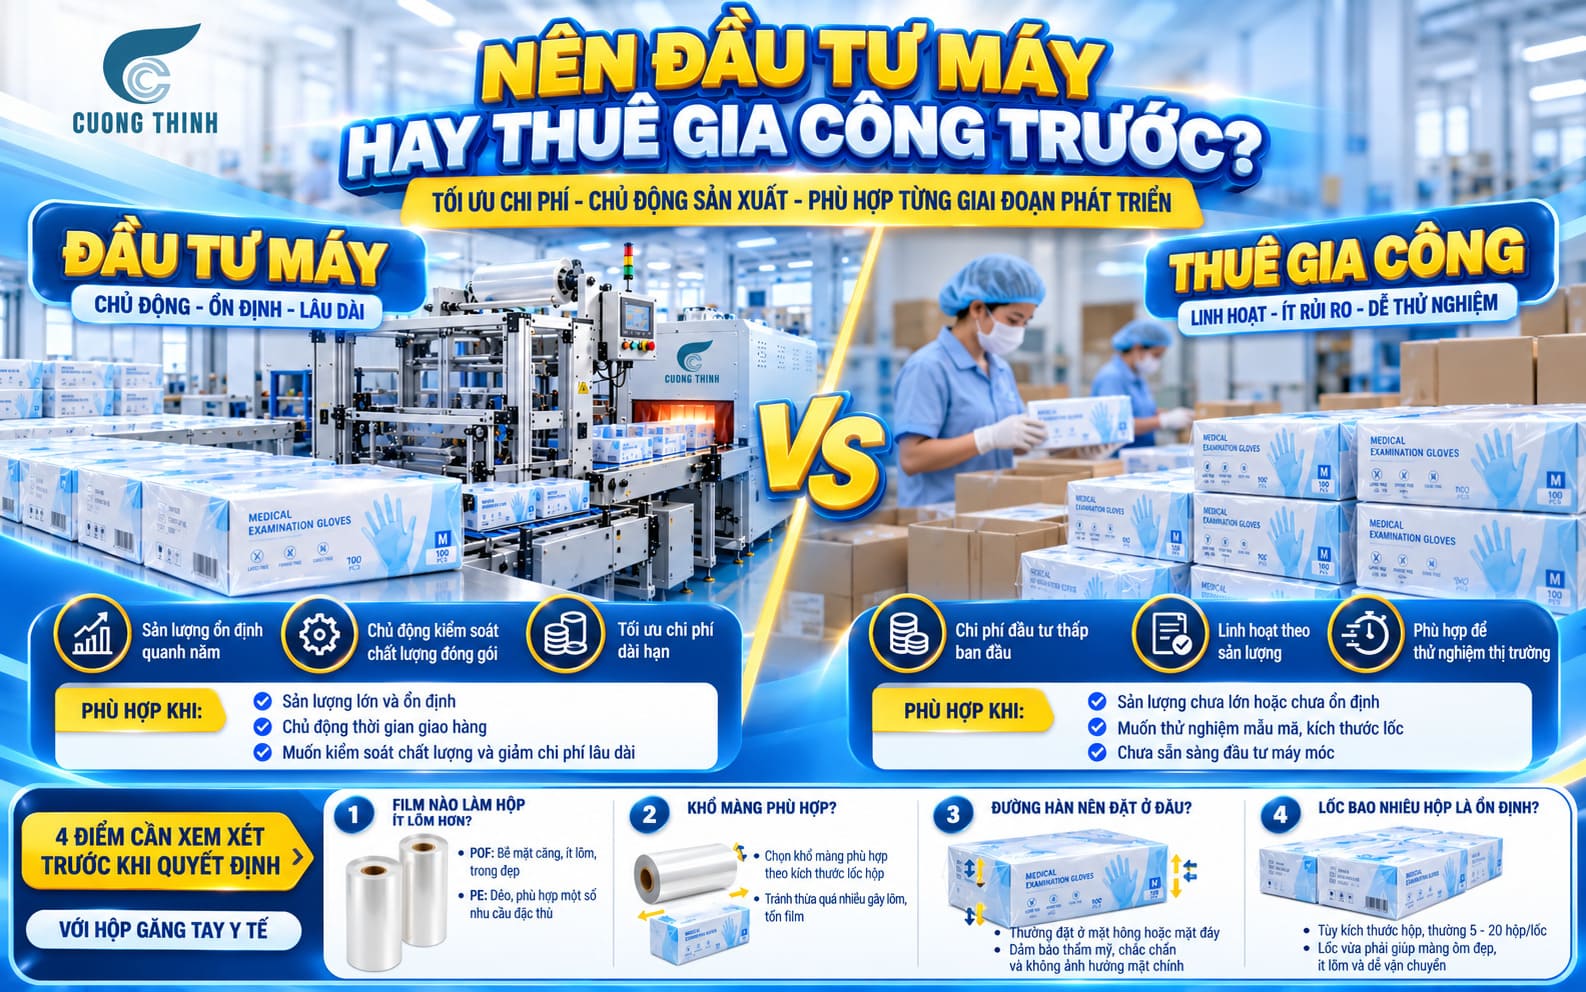
Thuê gia công đáng cân nhắc khi sản phẩm đang thử thị trường, đơn hàng theo đợt hoặc doanh nghiệp chưa biết POF, PE và cấu hình nào cho kết quả tốt nhất.
Một đợt gia công chạy thử bằng hộp thật cũng có giá trị như một phép thử trước đầu tư. Doanh nghiệp có thể xác định:
- Film nào làm hộp ít lõm hơn.
- Khổ nào phù hợp.
- Đường hàn nên đặt ở đâu.
- Lốc bao nhiêu hộp là ổn định.
- Mức ngoại quan thực tế mong muốn.
Khi so hai phương án, nên tính chi phí trên mỗi hộp đạt yêu cầu, không chỉ giá mua máy hoặc đơn giá gia công. Chi phí đầu tư còn gồm điện, film, nhân công, diện tích, hao hụt và thời gian changeover. Để đối chiếu với điều kiện xưởng, có thể tham khảo dịch vụ đóng gói màng co.
Kết luận
Khi chọn máy bọc màng co tự động cho hộp găng tay y tế, ba tiêu chí nên được đặt trước tốc độ tối đa.
Thứ nhất, thành phẩm phải giữ nguyên chức năng của hộp: miệng rút không lõm, carton không móp, số lô, hạn dùng và barcode vẫn đọc được. Lớp màng ngoài chỉ hỗ trợ bảo vệ và niêm phong thương mại, không được đánh đồng với sterile barrier.
Thứ hai, cấu hình máy phải dựa trên sản lượng và cách đóng gói thực tế. Bọc đơn từng hộp có thể phù hợp với POF và automatic L-sealer hoặc side-sealer, trong khi multipack có thể cần film và tunnel khác. Nếu nối với cartoner, cần tính luôn chiều cao conveyor, hướng hộp và spacing.
Thứ ba, phải chạy thử liên tục bằng hộp thật ở tốc độ mục tiêu. Một vài mẫu đẹp không đủ để chứng minh line ổn định; cần kiểm tra thành phẩm sau nguội, khả năng đọc mã, mức lõm hộp và tình trạng sau xếp thùng.
Doanh nghiệp có thể gửi Cường Thịnh Tech kích thước từng mẫu hộp, sản lượng theo ca, nhu cầu bọc đơn/lốc, loại film dự kiến, nguồn điện và mặt bằng dây chuyền để đối chiếu cấu hình máy bọc màng co tự động. Nếu có thể, nên gửi hộp mẫu thật để chạy thử trước khi chốt vùng hàn, tunnel và bộ thông số vận hành.
Câu hỏi thường gặp
Bọc màng co có giúp hộp găng tay y tế đạt yêu cầu vô khuẩn không?
Không. Lớp shrink film bên ngoài hộp không tự tạo ra sterile barrier system.
Đối với sản phẩm được công bố vô khuẩn, hệ thống duy trì sterility phải được thiết kế, xác nhận và quản lý theo yêu cầu riêng của sản phẩm. FDA hiện công nhận ISO 11607-1 và 11607-2 cho bao bì của thiết bị y tế được tiệt khuẩn cuối.
Hộp găng tay nên dùng POF hay PE?
Bọc đơn từng hộp thường có thể ưu tiên chạy thử POF nhờ độ trong và khả năng tạo ngoại quan gọn. Khi bọc lốc, POF hoặc PE đều có thể được cân nhắc tùy khối lượng, yêu cầu giữ cụm và thiết bị.
Không dùng chung recipe POF và PE nếu chưa chạy thử vì đặc tính xử lý khác nhau.
Vì sao hộp găng tay bị lõm sau khi co màng?
Hãy kiểm tra khổ film trước, đặc biệt xem film có quá chật hay không. Sau đó đánh giá shrink force, nhiệt và thời gian trong tunnel, cuối cùng mới xem độ cứng của carton.
Tăng nhiệt không phải giải pháp cho hộp đang bị film kéo lõm.
Làm sao để màng co không che số lô và hạn dùng?
Cố định orientation của hộp trên conveyor và đưa đường seal sang mặt đáy, mặt sau hoặc vùng không chứa thông tin.
Trong buổi chạy thử, cần dùng chính hộp đã in lot/expiry ở vị trí sản xuất thực tế để xác nhận seam và nếp film không che dữ liệu.
Máy bọc màng co tự động có chạy được nhiều cỡ hộp găng tay không?
Có, miễn tất cả kích thước nằm trong giới hạn vùng hàn, tunnel và khả năng điều chỉnh của model.
Khi đổi quy cách vẫn cần gọi đúng recipe, chỉnh guide hoặc film nếu cần và chạy một nhóm kiểm tra trước khi tăng tốc.
Nên bọc từng hộp hay bọc lốc nhiều hộp?
Nếu sản phẩm bán lẻ riêng từng hộp, bọc đơn giúp mỗi hộp có lớp bao riêng. Với giao sỉ hoặc phân phối theo cụm, multipack có thể giúp gom hàng thuận tiện hơn.
Nhiều doanh nghiệp có thể cần cả hai, vì vậy nếu kế hoạch tương lai có multipack thì nên đưa yêu cầu này vào ngay từ bước chọn máy.
Nguồn tham khảo
- SMIPACK – FP6000CS Automatic L-Sealer. Tài liệu chính hãng mô tả dòng automatic L-sealer, khả năng kết hợp shrink tunnel và hỗ trợ nhiều loại shrink film; đây là nguồn tham khảo khi đánh giá cấu hình máy bọc từng hộp hoặc một số ứng dụng PE.
Link: https://www.smipackusa.com/products/4/1019/semi-automatic-and-automatic-l-sealers-with-shrink-tunnel - PAC Machinery – Clamco 6800CS & 6800CS-XL Automatic Side Seal Shrink Wrapper. Hãng công bố automatic product length detection, quick changeover, bộ nhớ 50 chương trình và khả năng bọc individual hoặc multiple products, hữu ích khi đánh giá dây chuyền sản lượng lớn hoặc nhiều cấu hình pack.
Link: https://www.pacmachinery.com/products/clamco-6800cs-and-6800cs-xl-automatic-side-seal-shrink-wrapper/ - Clysar – LEG Low-Energy Polyolefin Shrink Film Data Sheet. Tài liệu cho biết dòng LEG có low shrink force và được thiết kế cho các sản phẩm mềm, mỏng hoặc dễ biến dạng, trong đó có open-sided chipboard boxes.
Link: https://clysar.com/wp-content/uploads/2020/12/ClysarDataSheet-LEG-04-2019-FINAL.pdf - Clysar – Shrink Film Specifications. Trang tổng hợp thông số chính hãng về gauge, haze, gloss, tensile strength, shrink force và equipment compatibility; hữu ích khi so sánh film cho hộp nhẹ hoặc sản phẩm dễ lõm.
Link: https://clysar.com/packaging-resources/shrink-film-specifications/ - Eastey – VS1620T L-Sealer & Shrink Tunnel User Guide. Manual cho thấy blower speed và conveyor speed cần được điều chỉnh theo kích thước sản phẩm và tính chất film, là cơ sở kỹ thuật cho việc không chỉ tăng nhiệt khi thành phẩm chưa đạt.
Link: https://eastey.com/assets/uploads/2022/06/VS000002%E2%80%93Eastey%E2%80%93VS1620T_Value_Series_Combo_Unit_L-Sealer_Tunnel%E2%80%93UG%E2%80%93RevH1.pdf - FDA – ISO 11607-1 và ISO 11607-2, Recognized Consensus Standards. Đây không phải tài liệu nhà sản xuất máy nhưng là nguồn chính thống giúp phân biệt lớp màng co thương mại bên ngoài với sterile barrier system dành cho thiết bị y tế được tiệt khuẩn cuối.
Link: https://www.accessdata.fda.gov/scripts/cdrh/cfdocs/cfStandards/results.cfm?referencenumber=11607&start_search=1

