
Máy bọc màng co lõi nước cần được lựa chọn dựa trên loại lõi lọc, kích thước, khả năng chịu nhiệt, trạng thái bề mặt và sản lượng đóng gói thực tế. Với lõi PP, lõi than hoạt tính và lõi UF, doanh nghiệp không nên mặc định sử dụng chung một loại màng hoặc một bộ thông số vận hành.
Khó khăn khi đóng gói lõi lọc nước không chỉ nằm ở việc làm màng co ôm sát thân lõi. Sản phẩm có dạng trụ dài, dễ lăn trên băng tải, trong khi đầu ren, gioăng và nắp chụp có thể làm thủng màng. Riêng lõi UF hoặc lõi được bảo quản trong trạng thái ẩm còn phải kiểm soát ảnh hưởng của nhiệt và nguy cơ đọng hơi nước sau đóng gói.
Để chọn đúng giải pháp, doanh nghiệp cần xác định ba vấn đề trước khi đầu tư: màng co đóng vai trò bao bì chính hay lớp bọc ngoài, loại màng nào phù hợp với từng nhóm lõi và cấu hình máy nào giữ được sản phẩm ổn định trong suốt quá trình hàn cắt, co nhiệt.
Lõi lọc nước có đặc điểm gì ảnh hưởng đến việc bọc màng co?
Lõi lọc nước là nhóm sản phẩm cần kiểm tra cả hình dạng cơ khí lẫn cấu tạo vật liệu trước khi đóng gói bằng nhiệt. Hai cây lõi có cùng chiều dài 20 cm vẫn có thể yêu cầu cách bọc khác nhau nếu một loại làm từ sợi PP, còn loại kia chứa màng lọc UF nhạy nhiệt.

Có bốn đặc điểm ảnh hưởng trực tiếp đến chất lượng thành phẩm:
- Thân hình trụ, bề mặt dễ lăn: Lõi có thể xoay khi đi qua băng tải, làm thay đổi vị trí đường hàn hoặc lệch khỏi hướng cấp liệu ban đầu.
- Chiều dài lớn hơn nhiều so với đường kính: Nếu không được định vị, hai đầu lõi dễ lệch khỏi trục giữa buồng co, khiến màng nhận nhiệt không đồng đều.
- Đầu ren, gioăng và nắp chụp: Đây là những vị trí màng dễ bị kéo căng hoặc thủng khi co nhiệt, đặc biệt nếu chi tiết nhô ra khỏi thân lõi.
- Vật liệu cấu tạo khác nhau: Khả năng chịu nhiệt của lõi PP, lõi than hoạt tính và lõi UF không giống nhau. Cần đánh giá cả vật liệu lọc, keo liên kết, vỏ nhựa, gioăng và các chi tiết lắp ghép.
Lõi sợi PP và lõi than hoạt tính
Lõi PP dạng sợi quấn hoặc sợi nén thường có bề mặt nhám, nhiều rãnh nhỏ. Lõi than hoạt tính có thể ở dạng than nén CTO hoặc dạng hạt chứa trong vỏ nhựa, tùy thiết kế sản phẩm. Với hai nhóm này, bụi vật liệu là vấn đề cần chú ý khi đóng gói. Bụi PP, bụi than hoặc mạt phát sinh trong quá trình gia công có thể bám lên mặt trong của màng, đường hàn và băng tải.
Nếu bụi tập trung tại vị trí hàn, đường hàn có nguy cơ không đều hoặc giảm độ kín. Do đó, sản phẩm cần được làm sạch phù hợp trước khi đưa vào máy, thay vì chỉ tăng nhiệt hàn để xử lý. Lõi PP và lõi than cũng không mặc nhiên chịu được mọi mức nhiệt. Khả năng chịu nhiệt thực tế phải được xác định theo cấu tạo hoàn chỉnh của từng mã lõi, nhất là khi có nắp nhựa, keo hoặc gioăng cao su.
Lõi UF và nhóm lõi có phần ẩm
Lõi UF chứa màng siêu lọc, có thể được cấu tạo từ các loại polymer khác nhau và có yêu cầu bảo quản riêng theo nhà sản xuất. Một số sản phẩm cần duy trì trạng thái ẩm hoặc sử dụng dung dịch bảo quản để tránh ảnh hưởng đến đặc tính màng lọc. Khi đưa nhóm sản phẩm này qua buồng co, cần kiểm soát hai rủi ro:
- Thứ nhất là ảnh hưởng nhiệt. Nhiệt độ cao hoặc thời gian tiếp xúc kéo dài có thể ảnh hưởng đến vật liệu màng lọc, keo gắn bó sợi, vỏ nhựa hoặc các chi tiết làm kín. Không thể kết luận lõi UF an toàn chỉ vì bề mặt bên ngoài không bị biến dạng.
- Thứ hai là hơi ẩm bên trong bao bì. Khi lõi còn ẩm được bọc kín rồi trải qua thay đổi nhiệt độ, hơi nước có thể ngưng tụ trên mặt trong của màng. Thành phẩm vừa ra máy nhìn trong nhưng sau một thời gian lưu kho lại xuất hiện lớp sương hoặc giọt nước.
Với lõi UF có yêu cầu bảo quản đặc biệt, cần xác nhận điều kiện nhiệt độ và phương án bao gói với nhà sản xuất lõi trước khi thử co nhiệt. Nếu chưa có giới hạn nhiệt được xác nhận, nên ưu tiên bao gói kín phù hợp mà không để lõi tiếp xúc trực tiếp với nhiệt của buồng co.
Với nhóm lõi nhạy nhiệt, cần nhớ rằng số hiển thị trên bảng điều khiển chưa chắc bằng nhiệt thực tế quanh sản phẩm. Lý do được phân tích trong bài nhiệt độ hiển thị khác nhiệt độ thực tế.
Bọc màng co lõi lọc nước để làm gì?
Bọc màng co lõi lọc nước chủ yếu nhằm giữ sạch sản phẩm trong quá trình lưu kho, tạo dấu hiệu niêm phong và hoàn thiện quy cách đóng gói trước khi phân phối. Tùy cách tổ chức bán hàng, màng co có thể được sử dụng để:
- Bọc riêng từng cây lõi, hạn chế bụi bẩn và tiếp xúc không cần thiết trong quá trình lưu chuyển hàng hóa.
- Tạo lớp niêm phong giúp người mua dễ nhận biết dấu hiệu bao bì đã bị mở.
- Gom nhiều lõi thành một bộ thay thế theo cấp lọc, thuận tiện khi đóng thùng và quản lý đơn hàng.
- Giữ nhãn nhận diện, tem sản phẩm hoặc bộ phụ kiện đi kèm trong cùng một quy cách đóng gói.
- Cải thiện hình thức trưng bày đối với lõi lọc thay thế được bán tại cửa hàng hoặc qua kênh thương mại điện tử.
Đối với lõi lọc thay thế định kỳ, lớp màng nguyên vẹn còn giúp người mua kiểm tra tình trạng bao gói trước khi lắp đặt. Tuy nhiên, màng co thông thường không phải bằng chứng tuyệt đối rằng sản phẩm chưa từng được sử dụng hoặc chưa bị can thiệp.
Màng co có thay thế được bao bì chính của lõi lọc không?
Không nên mặc định màng co có thể thay thế bao bì chính của lõi lọc nước. Cần phân biệt hai trường hợp:
Trường hợp 1 – Màng co bọc ngoài bao bì chính
Lõi đã được đóng trong túi kín, túi bảo quản hoặc hộp riêng. Màng co được bổ sung bên ngoài để niêm phong, gom bộ hoặc cải thiện hình thức. Đây là hướng đóng gói cần ưu tiên xem xét với lõi UF có yêu cầu bảo quản ẩm, lõi có dung dịch bảo quản hoặc sản phẩm phải duy trì điều kiện vệ sinh riêng.
Trường hợp 2 – Màng co tiếp xúc trực tiếp với lõi
Màng được bọc lên bề mặt lõi mà không có lớp bao bì trung gian. Trường hợp này phải đánh giá yêu cầu vệ sinh, khả năng tương thích vật liệu, nguy cơ nhiễm bẩn và điều kiện bảo quản của sản phẩm. Không phải màng co có độ trong cao hoặc được giới thiệu là vật liệu dùng cho bao bì thực phẩm đều mặc nhiên phù hợp để tiếp xúc trực tiếp với mọi loại lõi lọc nước.
Đặc biệt, với lõi dùng trong hệ thống xử lý nước ăn uống, việc lựa chọn lớp bao bì tiếp xúc trực tiếp cần dựa trên hồ sơ vật liệu và yêu cầu kỹ thuật của sản phẩm, không chỉ dựa vào ngoại quan sau đóng gói.
Chọn loại màng và độ dày cho lõi lọc nước
Khi chọn màng co cho lõi lọc nước, doanh nghiệp nên xác định loại vật liệu trước, sau đó mới lựa chọn độ dày và khổ màng. POF, PVC và PE có đặc tính co rút, độ mềm, độ dai và yêu cầu gia nhiệt khác nhau nên không thể thay thế trực tiếp chỉ dựa vào độ dày.
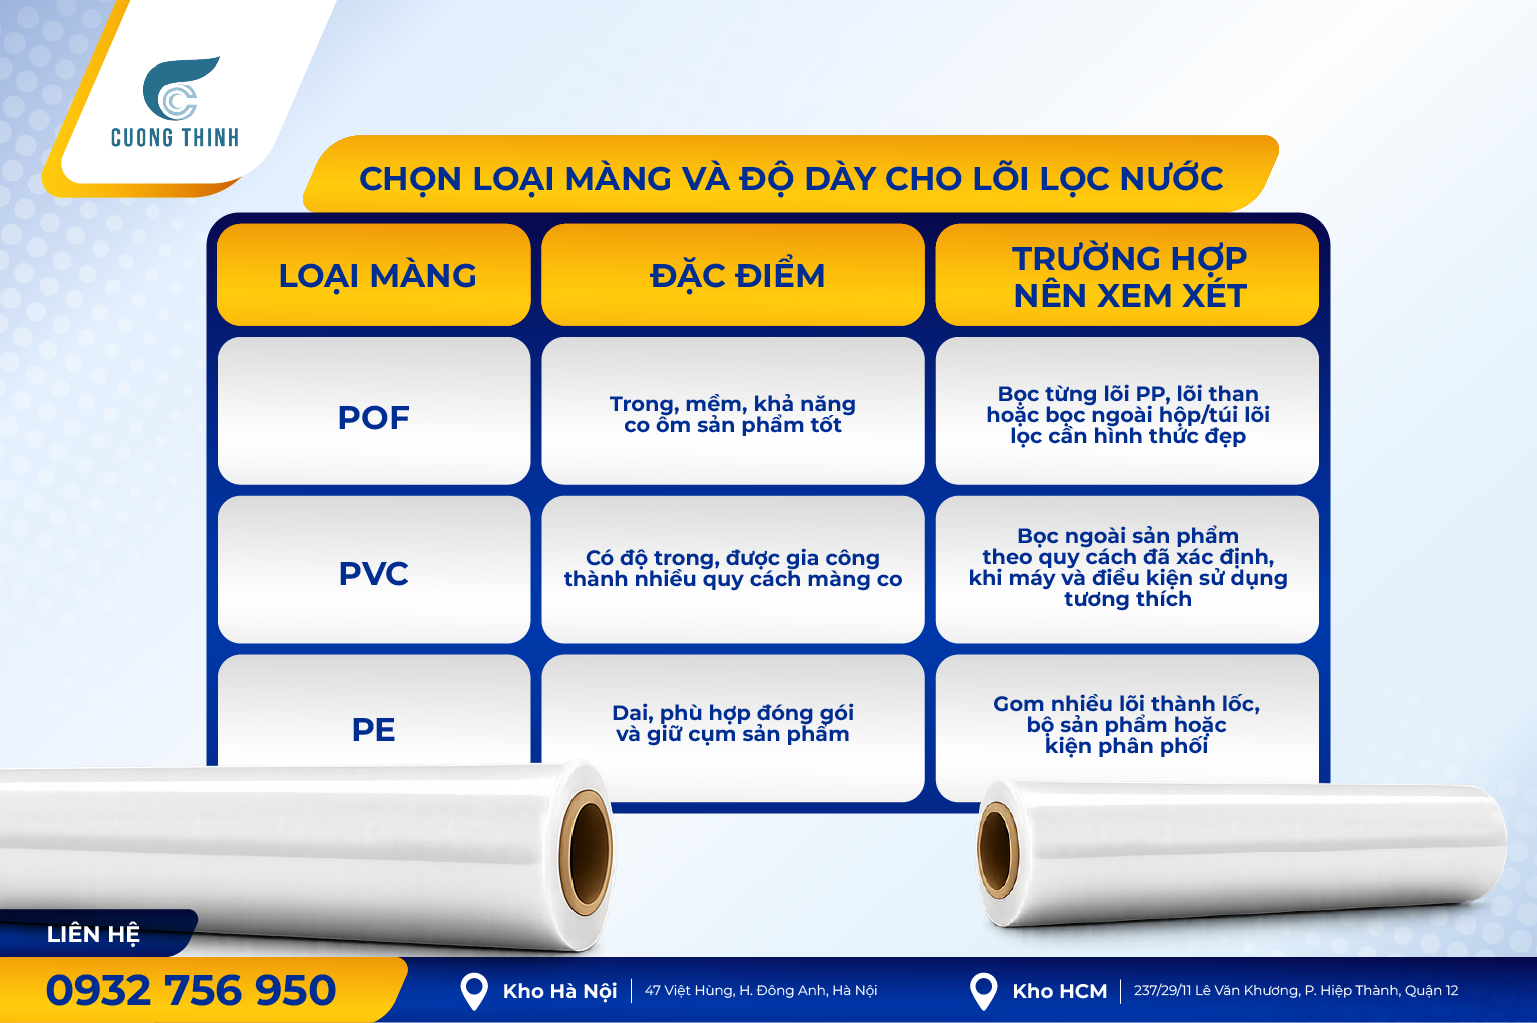
Nên dùng màng POF, PVC hay PE?
| Loại màng | Đặc điểm | Trường hợp nên xem xét |
|---|---|---|
| POF | Trong, mềm, khả năng co ôm sản phẩm tốt | Bọc từng lõi PP, lõi than hoặc bọc ngoài hộp/túi lõi lọc cần hình thức đẹp |
| PVC | Có độ trong, được gia công thành nhiều quy cách màng co | Bọc ngoài sản phẩm theo quy cách đã xác định, khi máy và điều kiện sử dụng tương thích |
| PE | Dai, phù hợp đóng gói và giữ cụm sản phẩm | Gom nhiều lõi thành lốc, bộ sản phẩm hoặc kiện phân phối |
Màng POF thường là lựa chọn đáng cân nhắc khi doanh nghiệp cần bọc riêng từng cây lõi. Độ mềm của màng giúp bao bì ôm theo thân trụ và tạo hình thức đồng đều. Tuy nhiên, cần kiểm tra lực co tại hai đầu để tránh làm biến dạng nắp nhựa hoặc kéo căng màng tại vị trí ren.
Màng PVC có thể sử dụng trong một số quy cách bọc ngoài, nhưng cần kiểm tra đặc tính vật liệu, khả năng tương thích với máy và điều kiện vận hành. Khi gia nhiệt, phải tuân thủ thông số của nhà sản xuất, đồng thời bảo đảm hệ thống thông gió và kiểm soát nhiệt phù hợp.
Màng PE thường được xem xét khi đóng gói nhiều lõi thành một cụm. Nếu cần gom bộ lõi lọc để vận chuyển, độ dai và khả năng giữ cụm của PE có thể hữu ích hơn việc chỉ tập trung vào độ trong của lớp màng.
Không nên mặc định PE phù hợp để bọc riêng mọi loại lõi hoặc máy đang dùng POF có thể chuyển sang PE mà không thay đổi cấu hình.
Độ dày màng co bao nhiêu là phù hợp?
Với lõi lọc nước, độ dày không chỉ phụ thuộc vào trọng lượng sản phẩm. Vị trí quyết định khả năng chịu lực của màng thường nằm ở hai đầu lõi, nơi có nắp chụp, ren hoặc phần nhựa nhô ra. Đối với POF, doanh nghiệp có thể đưa các quy cách 15 micron, 19 micron và 25 micron vào phương án chạy mẫu. Đây là những quy cách thương mại để đối chiếu, không phải mức độ dày mặc định cho tất cả lõi lọc. Tài liệu kỹ thuật của nhà sản xuất cũng cho thấy đặc tính co và độ bền thay đổi theo quy cách màng.
Cách lựa chọn nên dựa trên kết quả thực tế:
- Nếu màng mỏng bị rách tại đầu ren, kiểm tra độ nhô của chi tiết và lượng màng dư trước khi tăng độ dày.
- Nếu màng co đẹp ở thân nhưng nhăn nhiều tại hai đầu, kiểm tra khổ màng và chiều dài phần màng chừa.
- Nếu màng dày cần thời gian gia nhiệt lâu hơn, phải đánh giá lại khả năng chịu nhiệt của lõi và bao bì bên trong.
- Nếu thành phẩm đạt ngay sau co nhưng rách khi xếp thùng, cần kiểm tra lực căng màng, điểm tiếp xúc và điều kiện vận chuyển.
Không nên chọn màng dày nhất để giải quyết mọi vấn đề. Với lõi nhạy nhiệt, tăng độ dày có thể khiến việc đạt độ co mong muốn trở nên khó khăn hơn nếu phải tăng lượng nhiệt truyền vào sản phẩm.
Chọn khổ màng theo kích thước nào?
Khi xác định khổ màng, cần đo sản phẩm ở vị trí có tiết diện lớn nhất, bao gồm cả nắp chụp, ren hoặc phụ kiện đã lắp. Với lõi hình trụ, cần ghi nhận:
- Chiều dài tổng thể từ đầu ngoài cùng đến đầu ngoài cùng.
- Đường kính thân lớn nhất.
- Đường kính và chiều cao phần nắp hoặc ren nhô ra.
- Vị trí dự kiến đặt đường hàn.
- Phần màng cần chừa để hàn và co tại hai đầu.
Nếu dùng màng POF gập đôi, khổ màng phải đáp ứng tiết diện bao gói và khoảng dư cần thiết cho cơ cấu hàn cắt. Nếu dùng màng dạng ống hoặc túi, cần đối chiếu thêm chu vi sản phẩm và chiều dài bao bì.
Khổ màng quá sát dễ gây căng, rách khi co. Ngược lại, khổ màng quá rộng làm tăng lượng màng dư, khiến hai đầu lõi dễ xuất hiện nếp gấp lớn.
Cách cân đối giữa chống thủng ở đầu lõi và lượng nhiệt cần dùng được trình bày kỹ hơn trong bài cách chọn độ dày màng co.
Chống lăn và giữ lõi đúng vị trí khi qua buồng co
Đối với sản phẩm hình trụ, khả năng giữ đúng vị trí trên băng tải ảnh hưởng trực tiếp đến độ ổn định của đường hàn và chất lượng co màng. Một cây lõi lăn hoặc xoay trong quá trình cấp liệu có thể khiến đường hàn chuyển từ mặt dưới sang mặt trước, che mất nhãn hoặc tạo thành phẩm không đồng đều giữa các sản phẩm trong cùng lô. Vấn đề này nên được xử lý bằng cơ cấu cơ khí trước khi điều chỉnh nhiệt độ hoặc tốc độ băng tải.
Sử dụng thanh dẫn hướng, khay đỡ và rãnh định vị
Tùy đường kính và cấu tạo lõi, doanh nghiệp có thể lựa chọn:
- Thanh dẫn hướng hai bên: Giới hạn chuyển động ngang, giúp sản phẩm đi theo trục đã định. Khoảng cách giữa hai thanh cần đủ để lõi di chuyển nhưng không bị kẹp hoặc ma sát quá lớn.
- Khay đỡ định hình: Giữ lõi nằm ổn định, phù hợp với sản phẩm tròn dễ lăn hoặc cần bảo vệ vị trí đường hàn.
- Rãnh định vị dạng chữ V: Hỗ trợ giữ tâm sản phẩm khi cấp liệu. Thiết kế cần bảo đảm không tạo điểm tì sắc hoặc làm hỏng lớp màng.
Với khay đỡ đi qua buồng co, vật liệu khay phải chịu được điều kiện nhiệt thực tế. Đồng thời, cần kiểm tra khay có che luồng khí nóng hoặc làm màng co không đều ở mặt dưới hay không.
Nên đặt lõi nằm hay đặt đứng?
Hai cách bố trí có yêu cầu cơ khí khác nhau.
| Cách đặt lõi | Điều kiện phù hợp | Điểm cần kiểm tra |
|---|---|---|
| Đặt nằm | Lõi dài, cần cấp liệu liên tục theo chiều dọc | Chống lăn, giữ trục, vị trí đường hàn |
| Đặt đứng | Lõi có đáy ổn định, chiều cao nằm trong giới hạn máy | Chống đổ, giữ khoảng cách, độ ổn định khi chuyển băng tải |
Đối với lõi dài, đường kính nhỏ, đặt nằm thường dễ bố trí hơn nếu có cơ cấu chống lăn phù hợp. Đặt đứng chỉ nên xem xét khi hình dạng sản phẩm và thiết kế máy cho phép duy trì trạng thái ổn định trong suốt quá trình vận chuyển.
Khoảng cách giữa các lõi khi chạy liên tục
Khi vận hành máy tự động, khoảng cách cấp liệu cần đủ để cảm biến nhận diện từng sản phẩm và cơ cấu hàn cắt hoàn thành chu kỳ. Nếu cấp lõi quá sát nhau, máy có thể nhận diện sai vị trí hoặc không đủ thời gian tạo đường hàn giữa hai sản phẩm.
Khoảng cách phù hợp phải được xác định theo chiều dài lõi, cơ cấu cấp liệu, tốc độ băng tải và chu kỳ làm việc của máy. Một dấu hiệu cho thấy cơ cấu dẫn hướng chưa phù hợp là sản phẩm vẫn bị xoay, dồn hoặc thay đổi vị trí dù tốc độ băng tải đã được giảm. Khi đó, giảm tốc thêm thường chỉ làm năng suất thấp đi mà chưa giải quyết được nguyên nhân cơ khí.
Nếu lõi vẫn lệch dù đã bố trí dẫn hướng, nên kiểm tra thêm phía băng tải. Bài viết về băng tải máy co màng bị lệch phân biệt lỗi cơ khí, nhông xích và lực căng hai bên.
Máy bọc màng co lõi nước cần đáp ứng những thông số gì?
Máy bọc màng co lõi nước cần đáp ứng đồng thời kích thước sản phẩm, yêu cầu gia nhiệt và khả năng cấp liệu ổn định. Không nên chọn thiết bị chỉ dựa trên tốc độ đóng gói ghi trong catalogue. Với nhóm lõi lọc, cần đặc biệt chú ý đến chiều dài sản phẩm, độ ổn định khi di chuyển và khả năng kiểm soát nhiệt khi thay đổi giữa các mã hàng.

Dải nhiệt điều chỉnh được và giữ nhiệt ổn định
Buồng co cần có khả năng điều chỉnh nhiệt độ và tốc độ băng tải phù hợp với loại màng sử dụng. Đối với lõi nhạy nhiệt, điều quan trọng không chỉ là nhiệt độ cài đặt thấp nhất mà còn là khả năng tạo ra thành phẩm đạt yêu cầu trong giới hạn nhiệt sản phẩm cho phép.
Cần phân biệt:
- Nhiệt độ hiển thị trên bộ điều khiển.
- Nhiệt độ không khí thực tế trong buồng co.
- Thời gian sản phẩm đi qua vùng nhiệt.
- Nhiệt độ mà lõi và các chi tiết bên trong thực sự tiếp nhận.
Các giá trị này không đồng nhất. Vì vậy, không thể lấy nhiệt độ cài đặt của máy làm bằng chứng duy nhất để kết luận lõi UF hoặc lõi có gioăng, keo liên kết không bị ảnh hưởng. Nếu chưa có điều kiện nhiệt phù hợp đã được xác nhận, nên chuyển sang phương án bọc ngoài bao bì bảo vệ hoặc lựa chọn công nghệ đóng gói khác.
Vùng hàn và cửa buồng co phải đủ cho lõi dài
Lõi lọc nước có nhiều quy cách chiều dài. Ngoài loại 10 inch, một số dây chuyền còn phải xử lý lõi 20 inch hoặc sản phẩm có kích thước lớn hơn. Khi chọn máy, doanh nghiệp cần đối chiếu kích thước thực tế của sản phẩm đã lắp đủ phụ kiện, không chỉ dựa trên tên quy cách thương mại.
| Thông số máy | Cách đối chiếu với lõi lọc |
|---|---|
| Chiều dài vùng hàn | Đủ cho chiều dài lõi và phần màng cần chừa |
| Chiều rộng vùng hàn | Đủ cho đường kính lớn nhất và khoảng hàn |
| Kích thước cửa buồng co | Đủ cho sản phẩm sau khi bọc màng, kể cả khay hoặc cơ cấu đỡ nếu đi cùng |
| Chiều rộng băng tải | Phù hợp với hướng đặt và cơ cấu dẫn hướng |
| Dải điều chỉnh tốc độ | Cho phép kiểm soát thời gian tiếp xúc nhiệt |
| Khả năng điều chỉnh cơ cấu cấp liệu | Phù hợp với các đường kính lõi khác nhau |
Đặc biệt, với lõi 20 inch, cần kiểm tra cả khoảng trống trước và sau vùng hàn để người vận hành hoặc bộ phận cấp liệu có thể đưa sản phẩm vào đúng vị trí. Một máy có vùng hàn đủ dài nhưng băng tải cấp liệu quá ngắn hoặc thiếu dẫn hướng vẫn có thể gây khó khăn khi vận hành thực tế.
Khả năng đổi mã hàng trong ngày
Nếu xưởng sản xuất nhiều loại lõi PP, CTO và UF, thời gian đổi mã cần được tính vào phương án chọn máy. Những vị trí thường phải điều chỉnh gồm khổ màng, khoảng cách thanh dẫn hướng, vị trí cảm biến, chiều dài cắt màng và thông số buồng co.
Máy có khả năng lưu công thức vận hành theo từng mã hàng sẽ thuận tiện hơn khi sản phẩm được sản xuất lặp lại. Tuy nhiên, chức năng lưu thông số không thay thế được việc căn chỉnh cơ khí khi chuyển sang loại lõi có đường kính hoặc chiều dài khác biệt lớn.
Các thông số nền của dòng máy chạy màng POF được mô tả chi tiết hơn trong bài những điều cần biết về máy bọc màng co POF.
Chọn mức tự động hóa theo sản lượng đóng gói thực tế
Không phải cơ sở sản xuất lõi lọc nước nào cũng cần đầu tư ngay dây chuyền tự động. Mức tự động hóa nên được xác định theo sản lượng mỗi ca, số lượng mã hàng và khả năng cấp lõi liên tục.
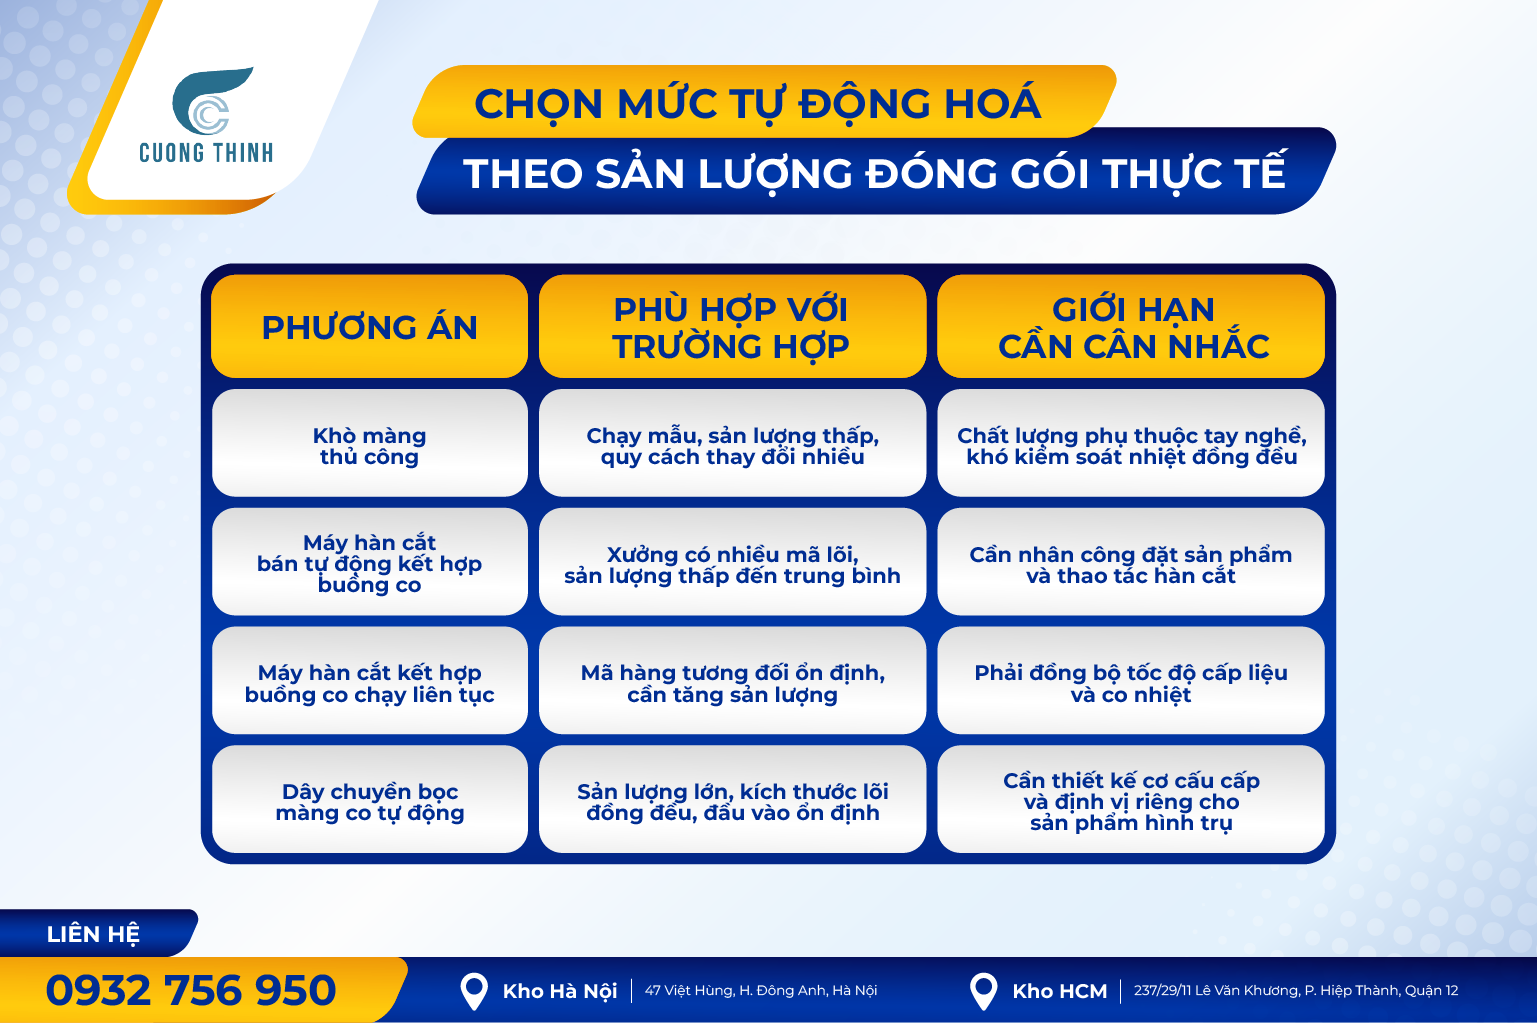
Đặc biệt, sản phẩm dạng trụ dễ lăn khiến tốc độ thực tế phụ thuộc nhiều vào khâu cấp liệu. Nếu người vận hành phải liên tục chỉnh lại vị trí lõi, máy có tốc độ danh nghĩa cao vẫn có thể không đạt sản lượng mong muốn.
So sánh các phương án đóng gói
| Phương án | Phù hợp với trường hợp | Giới hạn cần cân nhắc |
|---|---|---|
| Khò màng thủ công | Chạy mẫu, sản lượng thấp, quy cách thay đổi nhiều | Chất lượng phụ thuộc tay nghề, khó kiểm soát nhiệt đồng đều |
| Máy hàn cắt bán tự động kết hợp buồng co | Xưởng có nhiều mã lõi, sản lượng thấp đến trung bình | Cần nhân công đặt sản phẩm và thao tác hàn cắt |
| Máy hàn cắt kết hợp buồng co chạy liên tục | Mã hàng tương đối ổn định, cần tăng sản lượng | Phải đồng bộ tốc độ cấp liệu và co nhiệt |
| Dây chuyền bọc màng co tự động | Sản lượng lớn, kích thước lõi đồng đều, đầu vào ổn định | Cần thiết kế cơ cấu cấp và định vị riêng cho sản phẩm hình trụ |
Tính năng suất thực tế thay vì chỉ xem tốc độ catalogue
Năng suất cuối ca cần tính cả thời gian cấp lõi, thay màng, đổi mã, kiểm tra chất lượng và xử lý sản phẩm lỗi.
Ví dụ minh họa: Một xưởng có nhu cầu đóng gói 3.000 lõi mỗi ca 8 giờ. Nếu thời gian sản xuất hữu ích sau khi trừ nghỉ, thay màng và đổi mã còn 6,5 giờ, năng suất thành phẩm đạt cần khoảng 462 lõi/giờ, tương đương 7,7 lõi/phút.
Đây là nhu cầu thành phẩm đạt, không phải tốc độ máy chạy không tải. Doanh nghiệp còn phải tính đến tỷ lệ lỗi và khả năng cấp liệu thực tế để xác định tốc độ thiết kế phù hợp. Với dây chuyền tự động, cần xem xét thêm cơ cấu tách lõi, khoảng cách giữa các sản phẩm và khả năng đồng bộ với công đoạn kiểm tra hoặc đóng thùng phía sau. Nếu khâu cấp lõi vẫn phụ thuộc hoàn toàn vào thao tác xếp tay, cần đo tốc độ cấp liệu thực tế trước khi quyết định đầu tư máy có công suất lớn hơn.
Các bước so sánh cấu hình, kể cả khi cân nhắc máy đã qua sử dụng, được hướng dẫn trong bài cách chọn máy bọc màng co phù hợp.
Những lỗi thường gặp khi bọc màng co lõi lọc nước và cách xử lý
Lỗi đóng gói lõi lọc nước có thể xuất phát từ sản phẩm, màng, máy hoặc thao tác vận hành. Cần xác định lỗi xuất hiện ở công đoạn nào trước khi điều chỉnh thông số, đặc biệt không nên tăng nhiệt ngay khi thấy màng nhăn hoặc chưa ôm sát.

Dưới đây là những tình huống thường gặp và thứ tự kiểm tra phù hợp.
Lõi bị lăn, xoay khiến đường hàn lệch vị trí
Dấu hiệu: Đường hàn không nằm cố định ở mặt dưới hoặc mặt sau sản phẩm. Một số lõi có đường hàn chạy chéo, che nhãn hoặc bị lệch so với các sản phẩm khác trong cùng lô.
Nguyên nhân có thể do băng tải thiếu cơ cấu chống lăn, thanh dẫn hướng quá rộng hoặc lõi không được đặt đúng trục khi cấp liệu.
Cách xử lý:
- Kiểm tra vị trí lõi ngay tại đầu vào máy.
- Điều chỉnh thanh dẫn hướng theo đường kính thực tế.
- Cân nhắc bổ sung khay đỡ hoặc rãnh định vị.
- Kiểm tra chuyển động của sản phẩm tại vị trí nối giữa các băng tải.
Không nên chỉ giảm tốc độ băng tải để xử lý lỗi này. Nếu sản phẩm vẫn có khả năng xoay tự do, đường hàn vẫn có thể lệch dù máy chạy chậm hơn.
Màng bị thủng tại đầu ren hoặc nắp chụp
Dấu hiệu: Màng rách tập trung tại đầu lõi, trong khi phần thân giữa vẫn co tương đối đều.
Nên kiểm tra theo thứ tự:
- Đầu ren hoặc nắp chụp có cạnh sắc, ba via hay chi tiết nhô bất thường không.
- Khổ màng có quá sát với tiết diện lớn nhất của sản phẩm không.
- Phần màng chừa ở hai đầu có đủ cho quá trình co rút không.
- Độ dày và đặc tính chịu lực của màng có phù hợp không.
Nếu lỗi xuất hiện tại cùng một vị trí trên nhiều sản phẩm, cần ưu tiên kiểm tra hình dạng đầu lõi và cách bố trí màng trước khi đổi sang vật liệu dày hơn. Với sản phẩm có đầu ren nhô cao, có thể cân nhắc nắp bảo vệ hoặc điều chỉnh cấu trúc bao gói, miễn là không ảnh hưởng đến yêu cầu vệ sinh và chất lượng lõi.
Màng bị mờ hoặc đọng hơi nước sau lưu kho
Lỗi này cần phân biệt giữa hơi ẩm xuất phát từ chính sản phẩm và hiện tượng ngưng tụ do thay đổi điều kiện môi trường. Nếu lõi còn ẩm được đóng trong lớp màng kín, hơi nước có thể tích tụ và ngưng tụ khi nhiệt độ thay đổi. Trường hợp này cần kiểm tra lại trạng thái bề mặt trước khi đóng gói và yêu cầu bảo quản của lõi.
Nếu thành phẩm chỉ xuất hiện sương khi chuyển từ kho lạnh sang môi trường ấm, cần đánh giá điều kiện nhiệt độ, độ ẩm và thời gian thích nghi của sản phẩm. Có thể cân nhắc màng có đặc tính chống tụ sương nếu ứng dụng cho phép. Tuy nhiên, màng chống tụ sương không thay thế được việc xử lý độ ẩm không phù hợp hoặc bao bì bảo quản chính.
Riêng với lõi UF phải duy trì trạng thái ẩm, không được tự ý sấy khô hoặc làm ráo phần màng lọc chỉ để cải thiện hình thức bao bì. Cần bảo quản theo hướng dẫn của nhà sản xuất và xử lý lớp bao gói bên ngoài cho phù hợp.
Lõi bị biến dạng hoặc nhãn nhăn sau khi co nhiệt
Nếu nắp nhựa bị cong, gioăng thay đổi hình dạng hoặc nhãn bị nhăn, cần kiểm tra ảnh hưởng của nhiệt lên từng thành phần cấu tạo. Trước tiên, đối chiếu giới hạn chịu nhiệt của sản phẩm với điều kiện vận hành. Sau đó kiểm tra nhiệt độ thực tế, thời gian đi qua buồng co và hướng phân bổ khí nóng.
Không nên tiếp tục tăng tốc độ hoặc thay đổi nhiệt theo cảm tính khi chưa xác định được mức nhiệt an toàn của lõi. Nếu điều kiện cần để màng co đạt yêu cầu vượt giới hạn chịu nhiệt của sản phẩm, doanh nghiệp nên thay đổi phương án bao gói thay vì cố tìm một bộ thông số vận hành chung.
Màng che mất mã lô, hạn dùng hoặc hướng dẫn thay lõi
Đây là lỗi thường xuất hiện khi vị trí đường hàn, nếp gấp màng hoặc nhãn phụ chưa được tính toán trước khi sản xuất. Với lõi bán lẻ, cần kiểm tra khả năng đọc thông tin sau khi màng đã co hoàn toàn, không chỉ ở trạng thái chưa gia nhiệt.
Có thể xử lý bằng cách thay đổi vị trí đường hàn, bố trí lại nhãn hoặc điều chỉnh cách đặt lõi. Nếu sử dụng nhãn in trên màng, cần kiểm tra thêm mức độ biến dạng hình in sau khi co. Không nên dùng lớp màng trong suốt làm căn cứ để bỏ qua bước kiểm tra khả năng đọc mã lô và thông tin truy xuất.
Kết luận
Để lựa chọn máy bọc màng co lõi nước phù hợp, doanh nghiệp cần tập trung vào ba yếu tố quan trọng. Thứ nhất, xác định đúng vai trò của màng co. Nếu màng chỉ dùng để bọc ngoài túi hoặc hộp bảo quản, yêu cầu kỹ thuật sẽ khác với trường hợp tiếp xúc trực tiếp với lõi. Đối với sản phẩm phục vụ nước ăn uống, hồ sơ vật liệu và yêu cầu vệ sinh cần được làm rõ trước khi quyết định quy cách đóng gói.
Thứ hai, giải quyết đặc thù sản phẩm hình trụ bằng cơ cấu cấp liệu phù hợp. Thanh dẫn hướng, khay đỡ và cách bố trí sản phẩm ảnh hưởng trực tiếp đến độ ổn định của đường hàn. Không nên dùng nhiệt độ hoặc tốc độ băng tải để bù cho lỗi định vị cơ khí.
Thứ ba, chạy thử theo từng nhóm lõi và đánh giá cả sau lưu kho. Lõi PP, lõi than hoạt tính và lõi UF có cấu tạo, điều kiện bảo quản khác nhau. Một bộ thông số cho thành phẩm đẹp ngay sau co chưa đủ để kết luận phù hợp cho tất cả mã hàng.
Nếu doanh nghiệp đang cần nâng cấp từ đóng gói thủ công lên dây chuyền sản xuất liên tục, có thể tham khảo giải pháp máy bọc màng co tự động tại Cường Thịnh Tech.
Để được tư vấn cấu hình cụ thể, doanh nghiệp có thể gửi kích thước lõi, hình ảnh hai đầu sản phẩm, loại màng dự kiến, yêu cầu bảo quản và sản lượng đóng gói mỗi ca. Cường Thịnh Tech có thể hỗ trợ đối chiếu vùng hàn, kích thước buồng co, cơ cấu chống lăn và phương án cấp liệu trước khi lựa chọn thiết bị hoặc tổ chức chạy mẫu.
FAQ về máy bọc màng co lõi lọc nước
Lõi lọc nước có bọc màng co trực tiếp lên bề mặt lõi được không?
Có thể xem xét nếu vật liệu bao bì đáp ứng yêu cầu tiếp xúc và điều kiện bảo quản của loại lõi cụ thể. Không nên kết luận chỉ dựa trên tên POF, PVC hay PE; cần kiểm tra hồ sơ vật liệu và yêu cầu kỹ thuật của sản phẩm.
Lõi UF và lõi PP có chạy chung một bộ thông số co màng không?
Không nên mặc định dùng chung. Lõi UF có thể có yêu cầu bảo quản ẩm và giới hạn chịu nhiệt riêng, trong khi lõi PP cũng cần đánh giá theo cấu tạo hoàn chỉnh. Nên phân nhóm sản phẩm và lưu thông số đã được kiểm chứng cho từng mã hàng.
Làm sao để lõi lọc không bị lăn lệch khi đi qua buồng co?
Ưu tiên sử dụng thanh dẫn hướng, khay đỡ hoặc rãnh định vị phù hợp với đường kính lõi. Chỉ điều chỉnh tốc độ băng tải sau khi đã kiểm tra và xử lý khả năng giữ sản phẩm ổn định.
Vì sao màng co thường bị thủng ở đầu lõi lọc nước?
Nguyên nhân có thể do đầu ren hoặc nắp chụp nhô cao, khổ màng quá sát hoặc độ dày màng chưa phù hợp. Nên kiểm tra hình dạng đầu lõi và lượng màng dư trước khi quyết định đổi loại màng.
Lõi lọc lưu kho lâu bị mờ màng thì xử lý thế nào?
Cần phân biệt hơi ẩm từ chính sản phẩm với hiện tượng ngưng tụ do điều kiện kho. Có thể xem xét vật liệu chống tụ sương, nhưng nếu độ ẩm xuất phát từ sản phẩm thì phải xử lý theo yêu cầu bảo quản của loại lõi đó, không tự ý sấy khô lõi UF.
Nên bọc từng lõi lọc nước hay gom nhiều lõi thành lốc?
Bọc từng lõi phù hợp khi bán lẻ hoặc thay thế riêng từng cấp lọc. Gom lốc thuận tiện khi phân phối bộ lõi theo cấp lọc hoặc đóng kiện. Cách lựa chọn sẽ ảnh hưởng đến loại màng, kích thước vùng hàn, cơ cấu cấp liệu và cấu hình máy cần sử dụng.
Tài liệu kỹ thuật tham khảo
Các tài liệu dưới đây dùng để đối chiếu nguyên lý vật liệu và yêu cầu bảo quản. Thông số vận hành cuối cùng vẫn cần xác nhận theo model máy, mã màng và loại lõi thực tế.
- PI Global – Technical Data Sheet: Multi Layer POF Shrink Film – Tài liệu về đặc tính cơ lý, độ dày và độ co của màng POF.
- Cytiva – Hollow Fiber Cartridges for Membrane Separations – Hướng dẫn vận hành và bảo quản lõi màng UF/MF, bao gồm yêu cầu duy trì trạng thái ẩm đối với một số loại lõi UF.
- Chi Tung – POF Co-extrusion Polyolefin Heat Shrink Film – Thông tin tham khảo về các quy cách độ dày và đặc tính màng POF.

