
Máy bọc màng co bán tự động thường có thể bố trí 1–2 người thao tác trực tiếp tại cụm máy, nhưng đây chưa phải tổng nhân sự cần thiết để hoàn thành một ca đóng gói. Số người thực tế còn phụ thuộc vào sản lượng mục tiêu, kích thước sản phẩm, thao tác cấp hàng, nhận thành phẩm và cách bố trí mặt bằng.
Với những hộp nhỏ, nhẹ và đã được chuẩn bị sẵn, một người có thể thực hiện thao tác đưa sản phẩm vào màng, hàn cắt rồi chuyển sang buồng co. Nhưng khi phải đồng thời lấy hàng từ công đoạn trước, thay cuộn màng, kiểm tra thành phẩm và xếp thùng, nhịp đóng gói sẽ giảm đáng kể.
Vì vậy, câu hỏi quan trọng không chỉ là máy cần mấy người đứng vận hành, mà là cần bao nhiêu người để hoàn thành sản lượng mục tiêu trong một ca, với tỷ lệ thành phẩm đạt và chi phí nhân công hợp lý.
Vì sao không có một con số nhân công chung cho mọi xưởng?
Số người vận hành không phải thông số cố định của máy. Cùng một model bán tự động, hai xưởng có thể cần số nhân công khác nhau vì sản phẩm, sản lượng và cách tổ chức công đoạn không giống nhau.
Ví dụ, một cơ sở bọc hộp mỹ phẩm đã có sẵn sản phẩm ngay bên cạnh bàn máy sẽ khác xưởng phải lấy thùng hàng từ pallet, tách từng hộp rồi chuyển đến công đoạn đóng gói. Trong cả hai trường hợp, người đứng tại dao hàn đều thực hiện thao tác tương tự. Nhưng số lao động cần huy động để hoàn thành cùng một đơn hàng lại khác.
Khi tính định biên, cần phân biệt:
- Nhân sự trực tiếp tại máy: Người thực hiện hàn cắt, cấp sản phẩm và theo dõi quá trình co màng.
- Nhân sự phục vụ dây chuyền: Người chuẩn bị hàng, chuyển hàng, kiểm tra thành phẩm, dán tem và đóng thùng.
- Nhân sự hỗ trợ theo ca: Người thay ca, cấp bổ sung vật tư hoặc hỗ trợ xử lý khi phát sinh thay cuộn màng, đổi mã hàng.
Không nhất thiết phải bố trí một nhân viên riêng cho từng công việc. Một người có thể kiêm nhiệm nhiều vị trí nếu thời gian thao tác cho phép. Điều quan trọng là phải tính đủ thời gian các công việc này trong tổng năng lực đóng gói.
Người vận hành máy bọc màng co bán tự động thực sự làm những gì?
Với cấu hình phổ biến gồm máy cắt màng chữ L bán tự động và buồng co nhiệt, người vận hành vẫn đảm nhiệm nhiều thao tác tại công đoạn hàn cắt. Buồng co thực hiện quá trình gia nhiệt khi sản phẩm đi qua băng tải.
Tuy nhiên, mức độ tự động của cơ cấu chuyển sản phẩm, đóng dao hàn và cấp màng có thể khác nhau theo từng model. Vì vậy, cần kiểm tra đúng cấu hình thay vì mặc định mọi máy bán tự động đều có quy trình thao tác giống nhau.
Cấu tạo và nguyên lý của dòng máy này được giới thiệu trong bài những điều cần biết về máy bọc màng co POF.
Thao tác tại cụm hàn cắt
Với dòng máy cắt chữ L dùng thao tác thủ công, người đứng máy thường thực hiện:
- Tách hai lớp màng POF gập đôi.
- Đưa sản phẩm vào giữa hai lớp màng.
- Căn vị trí sản phẩm và lượng màng dư.
- Kéo sản phẩm cùng màng vào vùng hàn.
- Hạ cần hoặc kích hoạt chu trình hàn cắt theo thiết kế máy.
- Kiểm tra nhanh đường hàn.
- Loại bỏ phần màng thừa nếu cần.
Thời gian của một chu kỳ không chỉ là lúc dao hàn đóng xuống. Một sản phẩm cần căn chỉnh lâu, thường xuyên đặt lệch hoặc có hình dạng không ổn định sẽ làm người vận hành mất nhiều thời gian hơn dù tốc độ hàn của máy không thay đổi.
Chuyển sản phẩm sang buồng co và nhận thành phẩm
Sau khi hàn cắt, sản phẩm cần được chuyển sang buồng co nhiệt.Tùy cấu hình, công đoạn chuyển tiếp có thể do người thao tác hoặc được thực hiện bằng băng tải.
Ở đầu ra, thành phẩm còn phải được kiểm tra:
- Màng đã co đều chưa.
- Có nhăn hoặc cháy màng không.
- Đường hàn có bị hở không.
- Sản phẩm có bị biến dạng không.
- Có thể chuyển sang khâu đóng thùng hay phải xử lý lại.
Nếu không bố trí người nhận hàng hoặc băng tải đầu ra phù hợp, người đứng máy có thể phải liên tục rời vị trí hàn cắt để lấy sản phẩm. Đây là một nguyên nhân làm giảm năng suất thực tế nhưng thường không xuất hiện trong thông số catalogue.
Các công việc phát sinh trong ca
Ngoài chu kỳ đóng gói chính, người vận hành còn phải:
- Thay cuộn màng.
- Chỉnh khổ màng khi đổi sản phẩm.
- Kiểm tra và vệ sinh vụn màng.
- Ghi nhận thành phẩm lỗi.
- Điều chỉnh thông số theo từng mã hàng.
- Bổ sung sản phẩm lên bàn cấp.
- Thu gom phế liệu và giữ khu vực làm việc gọn gàng.
Nếu các công việc này đều do một người thực hiện, không thể lấy tốc độ đóng gói trong vài phút chạy liên tục để tính năng suất cho cả ca. Một người đứng máy không chỉ thực hiện thao tác hàn cắt. Họ còn phải bảo đảm sản phẩm được đưa vào đúng vị trí và thành phẩm được chuyển ra khỏi máy đúng nhịp.
Ba vị trí thường bị bỏ sót khi tính nhân công vận hành máy co màng

Khi hỏi máy cần bao nhiêu người, nhiều doanh nghiệp chỉ tính người trực tiếp chạm vào máy mà bỏ qua các công đoạn xung quanh.
Người chuẩn bị và cấp sản phẩm
Nếu sản phẩm chưa được xếp sẵn tại bàn hàn, người vận hành phải đi lấy hàng, mở thùng hoặc chia sản phẩm theo từng lô. Một chu kỳ hàn cắt có thể chỉ mất vài chục giây, nhưng nếu người đứng máy phải di chuyển để lấy từng sản phẩm thì năng suất chung không còn phản ánh tốc độ của máy.
Doanh nghiệp nên kiểm tra khoảng cách từ vị trí chứa hàng đến bàn cấp sản phẩm và lượng hàng có thể chuẩn bị sẵn cho mỗi đợt vận hành.
Người nhận thành phẩm và đóng thùng
Sau khi qua buồng co, sản phẩm có thể cần kiểm tra ngoại quan, dán tem, quét mã hoặc xếp thùng. Nếu công đoạn này chậm hơn công đoạn hàn cắt, thành phẩm có thể ùn tại đầu ra.
Trường hợp không có người nhận hàng, người đứng máy phải tạm dừng thao tác để giải phóng khu vực đầu ra. Lúc này, nguyên nhân giảm năng suất không nằm ở khả năng hàn cắt hay gia nhiệt.
Người hỗ trợ thay ca và cấp vật tư
Một ca sản xuất không thể tính toàn bộ thời gian theo nhịp thao tác liên tục.
Cần có phương án khi người đứng máy:
- Nghỉ giữa ca.
- Thay cuộn màng.
- Chuyển mã sản phẩm.
- Xử lý thành phẩm lỗi.
- Cần hỗ trợ di chuyển kiện hàng nặng.
Người hỗ trợ có thể là lao động dùng chung giữa nhiều công đoạn, không nhất thiết là một vị trí toàn thời gian. Tuy nhiên, phần thời gian hỗ trợ đó vẫn phải được tính khi lập kế hoạch nhân sự.
Cách tự tính số người cần cho sản lượng đóng gói mục tiêu
Cách xác định định biên chính xác hơn là đo thời gian của một chu kỳ đóng gói hoàn chỉnh rồi quy đổi thành sản lượng đạt trong ca. Không nên dựa vào cảm giác người vận hành đang bận hay rảnh.
Bước 1: Đo nhịp thao tác thực tế của một người
Sử dụng sản phẩm, màng và model máy dự kiến vận hành. Bấm giờ từ lúc người đứng máy lấy sản phẩm đến khi sản phẩm đã được hàn cắt và chuyển sang công đoạn tiếp theo. Không chỉ đo thời gian đóng – mở dao hàn, nên đo nhiều chu kỳ liên tiếp để nhận ra các thao tác mất thời gian, chẳng hạn căn sản phẩm, kéo màng, kiểm tra đường hàn hoặc xử lý phần màng thừa. Nếu xưởng có nhiều mã hàng, cần đo riêng những nhóm sản phẩm khác nhau về kích thước và cách thao tác.
Bước 2: Xác định thời gian sản xuất hữu ích trong ca
Không sử dụng toàn bộ thời lượng ca làm việc để tính năng suất lý thuyết. Cần trừ những khoảng thời gian không trực tiếp tạo ra sản phẩm như:
- Nghỉ giữa ca.
- Thay cuộn màng.
- Đổi mã hàng.
- Vệ sinh theo quy trình.
- Dừng máy xử lý lỗi.
- Chờ nguyên liệu hoặc sản phẩm đầu vào.
Ví dụ, một ca 8 giờ không có nghĩa người vận hành thực hiện chu kỳ hàn cắt liên tục trong toàn bộ 480 phút. Thời gian hữu ích phải được xác định từ số liệu thực tế của xưởng.
Bước 3: Tính sản lượng một người có thể thực hiện
Có thể sử dụng công thức: Sản lượng lý thuyết = Thời gian sản xuất hữu ích / Thời gian một chu kỳ
Trong đó, hai giá trị thời gian phải được quy đổi về cùng đơn vị. Sau đó, nếu chưa tính thời gian làm lại vào chu kỳ đo, tiếp tục điều chỉnh theo tỷ lệ thành phẩm đạt: Sản lượng đạt = Sản lượng lý thuyết × Tỷ lệ thành phẩm đạt
Ví dụ minh họa, giả sử xưởng ghi nhận:
| Chỉ tiêu | Số liệu giả định |
|---|---|
| Thời lượng ca | 480 phút |
| Thời gian sản xuất hữu ích | 420 phút |
| Thời gian một chu kỳ | 40 giây |
| Tỷ lệ thành phẩm đạt | 97% |
Sản lượng lý thuyết: 420 × 60 / 40 = 630 sản phẩm/ca.
Sản lượng đạt dự kiến: 630 × 97% ≈ 611 sản phẩm/ca.
Đây chỉ là ví dụ hướng dẫn tính toán, không phải năng suất công bố của một model máy. Nếu thời gian đo chu kỳ đã bao gồm toàn bộ việc làm lại sản phẩm lỗi thì không nên tiếp tục trừ cùng phần hao hụt lần thứ hai.
Bước 4: Đối chiếu với sản lượng mục tiêu
Giả sử doanh nghiệp cần hoàn thành 900 sản phẩm đạt trong một ca. Trong khi đó, một người với điều kiện vận hành đang đo chỉ tạo ra khoảng 611 sản phẩm đạt. Điều này cho thấy năng lực hiện tại chưa đáp ứng mục tiêu.
Tuy nhiên, không nên lập tức kết luận chỉ cần thêm người thứ hai vào cùng một máy là sản lượng sẽ tăng gấp đôi. Cần xem thời gian đang bị giới hạn bởi thao tác của con người hay chu kỳ của thiết bị.Nếu người thứ hai có thể tiếp nhận việc cấp hàng, lấy thành phẩm và chuẩn bị màng, nhịp của người đứng máy có thể cải thiện. Ngược lại, nếu dao hàn đã hoạt động liên tục và máy không thể thực hiện thêm chu kỳ song song, bổ sung nhân sự sẽ không làm tăng tương ứng số sản phẩm đi qua máy.
Bước 5: Kiểm tra khả năng đáp ứng của buồng co
Công suất của toàn bộ bộ máy phải được đánh giá theo công đoạn có năng lực thấp nhất.Nếu cụm hàn cắt có khả năng tạo ra nhiều sản phẩm hơn nhưng buồng co không xử lý kịp, sản phẩm sẽ bị ùn giữa hai công đoạn.
Khi đó, thêm người cấp hàng không giải quyết được điểm nghẽn. Đây là lý do nên đo riêng năng lực cấp hàng, hàn cắt, buồng co và nhận thành phẩm trước khi chốt định biên.
Cách đo năng lực từng công đoạn để tìm điểm nghẽn được hướng dẫn chi tiết trong bài tối ưu năng suất máy co màng.
Những yếu tố khiến máy bán tự động cần nhiều nhân công hơn
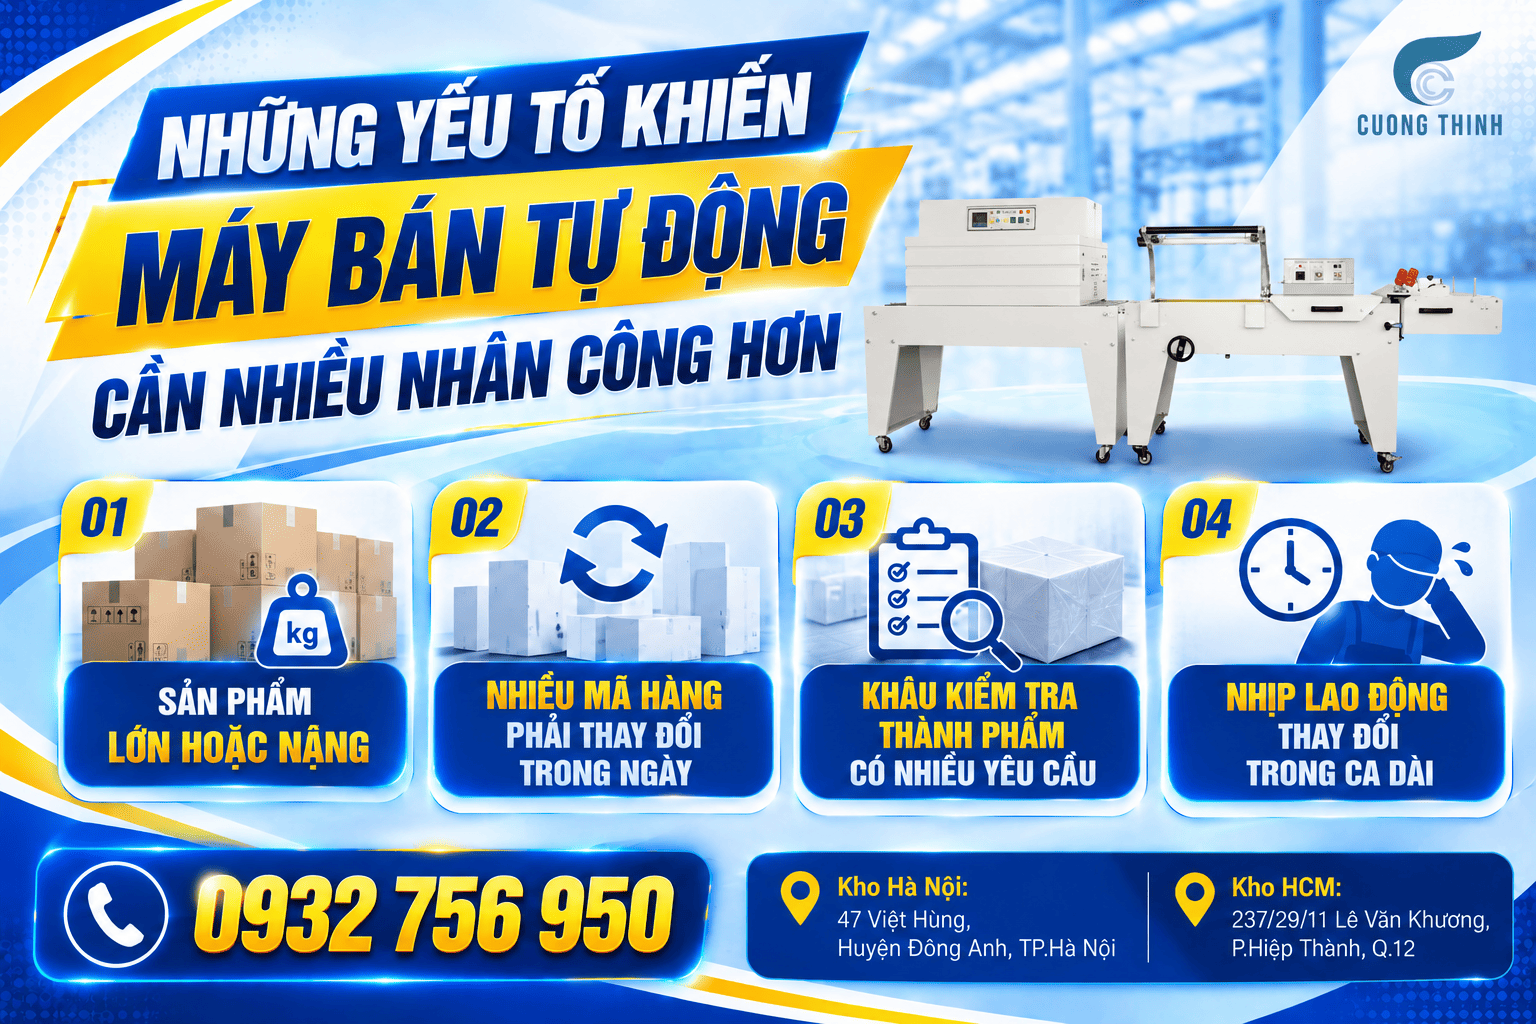
Không phải cứ sử dụng cùng model thì số người vận hành sẽ giống nhau. Một số đặc điểm sản phẩm và tổ chức sản xuất có thể làm nhu cầu nhân sự tăng đáng kể.
Sản phẩm lớn hoặc nặng
Một hộp mỹ phẩm nhỏ có thể được một người lấy và đưa vào màng thuận tiện. Nhưng với kiện hàng lớn, thùng carton nặng hoặc sản phẩm khó cầm nắm, thao tác nâng đặt có thể cần thêm người hoặc thiết bị hỗ trợ.
Cần kiểm tra:
- Trọng lượng sản phẩm.
- Kích thước và điểm cầm nắm.
- Độ cao bàn máy.
- Quãng đường phải di chuyển.
- Khả năng giữ sản phẩm ổn định khi đưa vào vùng hàn.
Nếu sản phẩm nặng, nên xem xét bàn nâng, bàn con lăn hoặc giải pháp chuyển hàng phù hợp trước khi mặc định tăng số lao động nâng đặt thủ công.
Nhiều mã hàng phải thay đổi trong ngày
Nếu xưởng bọc cùng một quy cách trong nhiều giờ, người vận hành dễ duy trì nhịp ổn định. Ngược lại, khi liên tục chuyển giữa hộp nhỏ, hộp lớn và combo sản phẩm, máy cần thời gian chỉnh khổ màng, vị trí dao và thông số co nhiệt.
Số lần đổi mã càng nhiều, thời gian sản xuất hữu ích càng có thể giảm. Không nên lấy năng suất của một mã hàng ổn định làm năng suất chung cho toàn bộ danh mục sản phẩm.
Khâu kiểm tra thành phẩm có nhiều yêu cầu
Một số doanh nghiệp chỉ cần kiểm tra ngoại quan nhanh. Nhưng với hàng bán lẻ, mỹ phẩm, dược phẩm hoặc sản phẩm có yêu cầu trưng bày cao, công đoạn sau co có thể cần kiểm tra đường hàn, độ trong, vị trí tem và mã vạch. Nếu kiểm tra kỹ từng sản phẩm ngay tại đầu ra, cần tính phần thời gian này vào định biên.
Nhịp lao động thay đổi trong ca dài
Người vận hành có thể đạt nhịp rất tốt trong một buổi demo ngắn. Tuy nhiên, thời gian thao tác trong ca thực tế còn chịu ảnh hưởng của mệt mỏi, nghỉ giữa ca, thay màng và các lần dừng sản xuất. Không nên sử dụng nhịp nhanh nhất ghi nhận trong vài phút đầu để lập chỉ tiêu cho toàn bộ ca.
Giảm nhân công vận hành bằng cách nào khi chưa cần đổi máy?
Trước khi tuyển thêm người hoặc đầu tư thiết bị mới, doanh nghiệp nên kiểm tra xem thời gian của người đứng máy đang được sử dụng vào công việc nào. Có những trường hợp chỉ cần bố trí lại mặt bằng và thao tác đã giúp tăng thời gian sản xuất hữu ích.
Bố trí bàn cấp và bàn nhận hợp lý
Bàn cấp hàng nên nằm trong vùng thao tác thuận tiện để người vận hành hạn chế phải quay người hoặc đi lại. Đầu ra cũng cần đủ khoảng trống để thành phẩm không ùn lại.
Với sản phẩm nhỏ, việc đặt sẵn một lượng hàng phù hợp ngay cạnh vùng hàn có thể giúp giảm thời gian chờ giữa hai chu kỳ. Tuy nhiên, không nên chất hàng quá nhiều đến mức che khuất tầm nhìn, cản lối đi hoặc tạo nguy cơ mất an toàn quanh dao hàn và buồng nhiệt.
Gom các mã hàng có cùng quy cách
Nếu có nhiều mã sản phẩm, có thể nhóm các sản phẩm dùng cùng khổ màng hoặc bộ thông số gần nhau để chạy liên tiếp. Cách này giúp giảm:
- Số lần thay cuộn màng.
- Thời gian chỉnh dao.
- Số lần chạy lại mẫu.
- Hao hụt màng khi chuyển mã.
Đặc biệt với các xưởng gia công nhiều sản phẩm, việc sắp xếp thứ tự đơn hàng có thể ảnh hưởng trực tiếp đến năng suất ca.
Chuẩn bị vật tư trước khi bắt đầu sản xuất
Cuộn màng, tem nhãn, thùng carton và sản phẩm đầu vào nên được chuẩn bị theo kế hoạch ca. Nếu người đứng máy phải liên tục dừng để tìm vật tư, việc tăng tốc độ hàn cắt cũng khó cải thiện sản lượng chung.
Lưu bộ thông số cho từng mã sản phẩm
Với những sản phẩm được đóng gói lặp lại, nên lưu:
- Loại màng.
- Khổ màng.
- Vị trí đặt sản phẩm.
- Thông số dao hàn.
- Nhiệt độ buồng co.
- Tốc độ băng tải.
- Hình ảnh thành phẩm đạt.
Người mới hoặc người thay ca có cơ sở để thiết lập máy mà không phải chỉnh lại hoàn toàn từ đầu.
Tách khâu dán tem, đóng thùng khi cần
Nếu người đứng máy phải dừng hàn cắt để dán tem hoặc xếp thùng, nên đo riêng phần thời gian đó. Khi số liệu cho thấy những công việc này đang chiếm phần đáng kể của chu kỳ, doanh nghiệp có thể cân nhắc bố trí người dùng chung cho đầu ra.
Điều này có thể hiệu quả hơn việc bổ sung thêm một người cùng đứng tại dao hàn nhưng không có vị trí thao tác độc lập. Trước khi tăng nhân sự, hãy đo xem mỗi sản phẩm đang khiến người vận hành phải đi lại, chờ hàng hoặc rời vị trí máy bao nhiêu lần.
Khi nào thêm người không còn giúp tăng năng suất?
Thêm người chỉ tạo ra hiệu quả khi họ giải quyết được một công việc đang giới hạn tốc độ của dây chuyền. Nếu máy đã chạy gần hết năng lực thực tế, bổ sung nhân sự có thể chỉ làm tăng thời gian chờ. Có thể nhận biết qua những tình huống sau:
| Hiện tượng | Khả năng cần kiểm tra |
|---|---|
| Thêm người cấp hàng nhưng sản lượng gần như không đổi | Cụm hàn cắt có thể đã trở thành điểm nghẽn |
| Hàn cắt nhanh nhưng hàng ùn trước buồng co | Cần kiểm tra năng lực buồng co và tốc độ chuyển tiếp |
| Người đứng máy thường xuyên chờ lấy hàng | Khâu cấp hàng chưa theo kịp |
| Thành phẩm chất đống ở đầu ra | Khâu nhận hàng hoặc đóng thùng đang chậm |
| Tăng tốc độ khiến đường hàn lỗi nhiều hơn | Nhịp thao tác đã vượt mức duy trì chất lượng |
| Đổi mã hàng liên tục khiến máy phải dừng | Cần xem lại kế hoạch sản xuất và mức linh hoạt của cấu hình |
Đặc biệt, cần phân biệt thiếu người với thiếu năng lực thiết bị. Nếu chu kỳ dao hàn đã là giới hạn chính, không thể đạt gấp đôi sản lượng chỉ bằng cách bố trí hai người đứng cạnh cùng một máy. Đây là thời điểm nên tính đến việc cải thiện cấu hình hoặc đánh giá mức tự động hóa cao hơn.
Khi cân nhắc nâng cấu hình, có thể tham khảo các tiêu chí trong bài cách chọn máy bọc màng co phù hợp.
So chi phí: Thêm nhân công hay chuyển sang máy bọc màng co tự động?

Quyết định đầu tư không nên chỉ so giá mua máy tự động với lương cơ bản của một nhân viên. Doanh nghiệp cần tính tổng chi phí vận hành theo sản lượng thành phẩm đạt.
Chi phí khi tiếp tục sử dụng máy bán tự động
Ngoài lương, cần xem xét:
- Chi phí nhân công trực tiếp.
- Chi phí nhân sự hỗ trợ.
- Đào tạo người mới.
- Thời gian thay ca.
- Thời gian đổi mã hàng.
- Hao hụt màng.
- Sản phẩm phải làm lại.
- Bảo trì và dừng máy.
Một máy có giá đầu tư thấp nhưng cần nhiều thao tác thủ công có thể phát sinh chi phí vận hành đáng kể nếu sản lượng liên tục tăng.
Chi phí khi đầu tư cấu hình tự động
Với máy tự động, chi phí cần tính gồm:
- Đầu tư ban đầu.
- Lắp đặt và kết nối dây chuyền.
- Nhân sự giám sát, cấp hàng và nhận hàng còn cần thiết.
- Điện và vật tư.
- Bảo trì.
- Chi phí chuyển đổi mã hàng.
- Khấu hao hoặc phân bổ vốn đầu tư trong thời gian sử dụng dự kiến.
Không nên hiểu máy tự động đồng nghĩa không cần người. Nếu sản phẩm vẫn phải được lấy thủ công từ thùng hoặc đầu ra vẫn phải đóng gói bằng tay, các công đoạn đó tiếp tục cần nhân sự.
Phạm vi tự động hóa của từng cấu hình được giới thiệu trong bài giải pháp đóng gói bằng máy bọc màng co tự động.
Khi nào máy tự động phát huy hiệu quả rõ hơn?
Máy tự động thường phù hợp khi sản lượng đủ ổn định, sản phẩm có kích thước tương đối đồng đều và khâu cấp hàng có thể duy trì nhịp liên tục. Cường Thịnh cũng phân biệt máy bán tự động và tự động theo đặc điểm sản lượng, tần suất đổi mã, khả năng cấp sản phẩm và nhu cầu kết nối dây chuyền trong danh mục máy bọc màng co POF.
Nếu sản phẩm liên tục thay đổi kích thước, mỗi đơn hàng có số lượng nhỏ và thời gian chuyển mã chiếm phần lớn ca, bán tự động vẫn có thể là phương án hợp lý. Điểm quyết định không phải máy nào có tốc độ cao hơn trên giấy mà là chi phí cho mỗi sản phẩm đạt trong điều kiện sản xuất thực tế.
Chạy thử thế nào để chốt định biên nhân sự trước khi mua máy?
Chạy thử không chỉ nhằm kiểm tra màng có co đẹp hay không. Đây còn là thời điểm xác định nhịp vận hành và số người cần bố trí.
Sử dụng đúng sản phẩm dự kiến sản xuất
Nên chuẩn bị các mã đại diện:
- Sản phẩm nhỏ nhất.
- Sản phẩm lớn nhất.
- Sản phẩm chạy nhiều nhất.
- Sản phẩm có hình dạng khó thao tác nhất.
Nếu chỉ chạy mẫu nhỏ, nhẹ và dễ bọc, số liệu có thể cao hơn đáng kể so với ca sản xuất thực tế.
Đo bằng đúng nhân sự dự kiến đứng máy
Người demo thiết bị hoặc kỹ thuật viên quen máy có thể thao tác rất thành thạo. Tuy nhiên, không nên sử dụng nhịp của họ để mặc định công nhân mới sẽ duy trì được cùng năng suất. Nên để người dự kiến vận hành thực tế tham gia chạy thử sau khi đã được hướng dẫn đầy đủ.
Nội dung hướng dẫn cho người mới có thể dựa trên bài hướng dẫn vận hành máy bọc màng co cắt chữ L.
Đo đủ cả công đoạn trước và sau máy
Không chỉ bấm giờ một chu kỳ hàn. Cần ghi nhận:
- Thời gian cấp sản phẩm.
- Thời gian căn chỉnh và hàn cắt.
- Khả năng chuyển tiếp sang buồng co.
- Thời gian nhận và kiểm tra thành phẩm.
- Thời gian thay màng.
- Thời gian đổi mã.
- Tỷ lệ sản phẩm phải làm lại.
Nếu ca sản xuất dự kiến kéo dài, nên kiểm tra ở thời lượng đủ để quan sát khả năng duy trì nhịp thay vì chỉ đo một vài phút chạy đẹp.
Chốt định biên bằng dữ liệu, không bằng buổi demo
Sau khi chạy thử, doanh nghiệp có thể lập bảng:
| Công đoạn | Người đảm nhiệm | Thời gian/nhịp đo được | Có gây chờ máy không? |
|---|---|---|---|
| Chuẩn bị sản phẩm | … | … | … |
| Hàn cắt | … | … | … |
| Chuyển sang buồng co | … | … | … |
| Nhận thành phẩm | … | … | … |
| Kiểm tra, dán tem | … | … | … |
| Đóng thùng | … | … | … |
| Thay màng/đổi mã | … | … | … |
Bảng này cho phép xác định công việc nào cần người riêng, công việc nào có thể kiêm nhiệm và công đoạn nào đã đạt giới hạn của máy.
Máy bọc màng co POF bán tự động phù hợp với cách bố trí nhân sự nào?
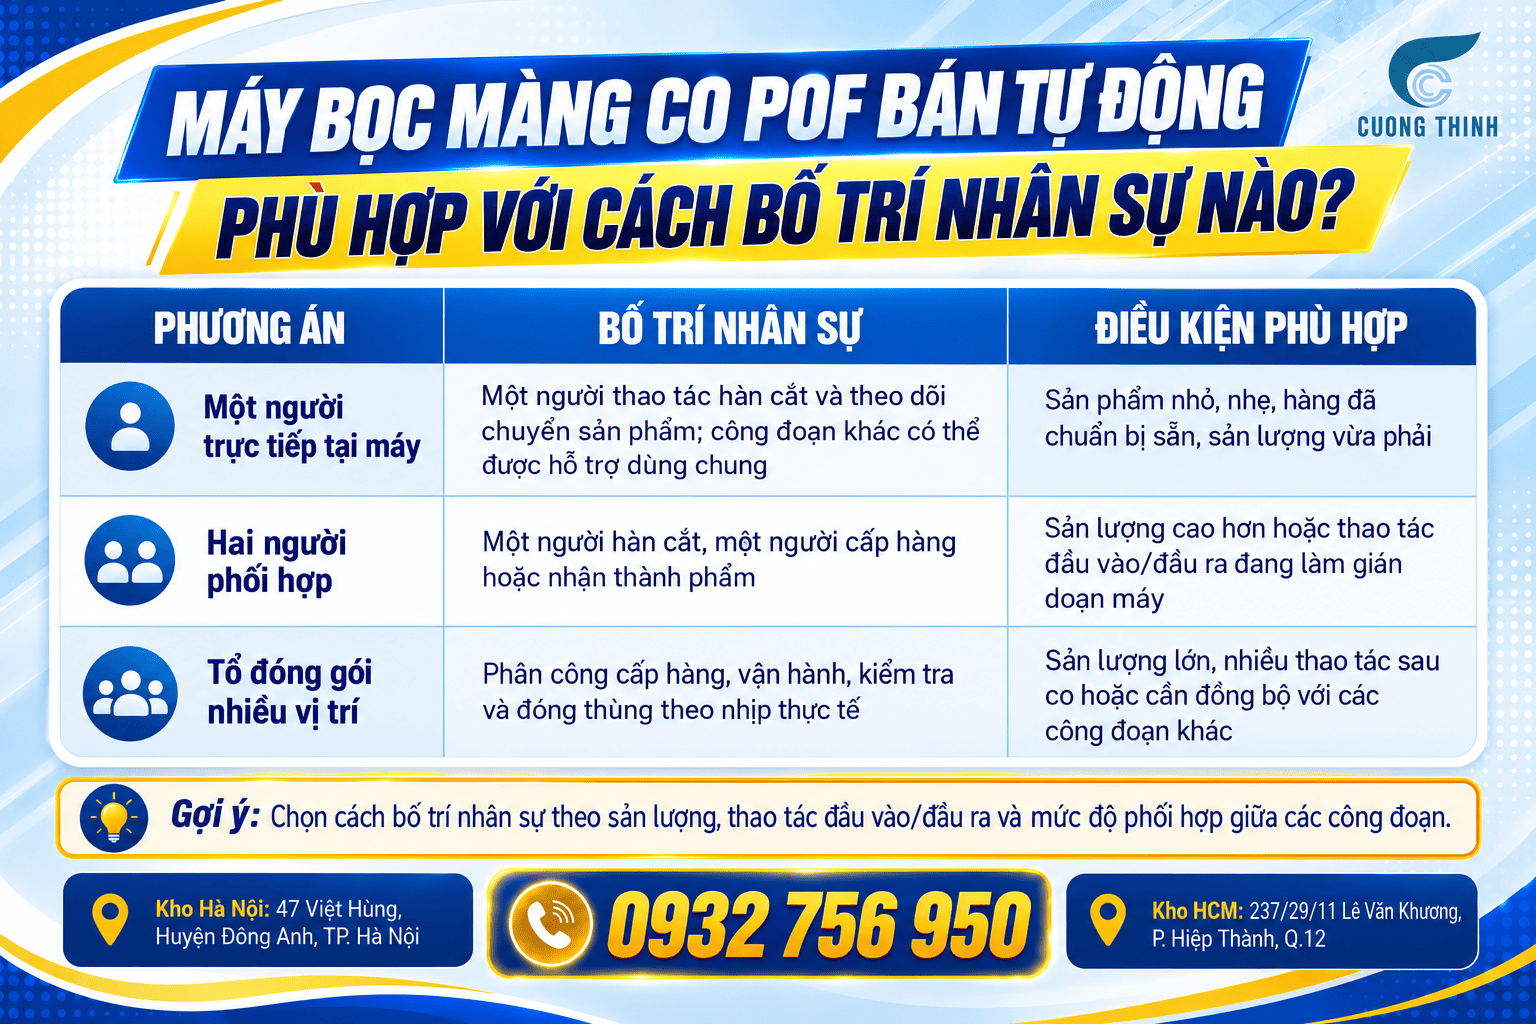
Nếu xưởng sử dụng cấu hình máy cắt chữ L kết hợp buồng co POF, có thể tham khảo ba phương án tổ chức dưới đây.
| Phương án | Bố trí nhân sự | Điều kiện phù hợp |
|---|---|---|
| Một người trực tiếp tại máy | Một người thao tác hàn cắt và theo dõi chuyển sản phẩm; công đoạn khác có thể được hỗ trợ dùng chung | Sản phẩm nhỏ, nhẹ, hàng đã chuẩn bị sẵn, sản lượng vừa phải |
| Hai người phối hợp | Một người hàn cắt, một người cấp hàng hoặc nhận thành phẩm | Sản lượng cao hơn hoặc thao tác đầu vào/đầu ra đang làm gián đoạn máy |
| Tổ đóng gói nhiều vị trí | Phân công cấp hàng, vận hành, kiểm tra và đóng thùng theo nhịp thực tế | Sản lượng lớn, nhiều thao tác sau co hoặc cần đồng bộ với các công đoạn khác |
Đây là các phương án bố trí để chạy thử, không phải số người bắt buộc của mọi model. Khi lập định biên, cần cộng đúng phần thời gian của nhân sự dùng chung và tránh tính hai lần cùng một lao động.
Doanh nghiệp có thể tham khảo thêm cấu hình máy bọc màng co POF bán tự động DFQA450 + BS-A450 để đối chiếu thao tác hàn cắt, buồng co và khả năng tổ chức đầu vào – đầu ra theo sản phẩm thực tế.
Kết luận
Máy bọc màng co bán tự động cần bao nhiêu người vận hành không thể xác định chính xác chỉ từ tên máy hoặc công suất công bố. Với sản phẩm nhỏ và thao tác đơn giản, một người có thể đảm nhiệm vị trí trực tiếp tại máy. Khi sản lượng tăng, hàng nặng hoặc khâu cấp – nhận cần nhiều thao tác, doanh nghiệp có thể cần thêm nhân sự hỗ trợ.
Trước khi quyết định định biên, nên ưu tiên ba việc:
- Thứ nhất, đo nhịp thực tế rồi đối chiếu với sản lượng mục tiêu. Không lấy tốc độ thao tác trong một buổi demo ngắn để tính năng suất cả ca.
- Thứ hai, tính đủ công đoạn trước và sau máy. Người cấp hàng, nhận thành phẩm, dán tem và đóng thùng đều ảnh hưởng đến năng lực dây chuyền, dù không trực tiếp thao tác tại dao hàn.
- Thứ ba, xác định đúng điểm nghẽn trước khi tuyển thêm người. Nếu bổ sung nhân sự nhưng sản lượng gần như không tăng, cần kiểm tra giới hạn của cụm hàn cắt, buồng co hoặc cách bố trí dây chuyền.
Nếu doanh nghiệp đang cân nhắc đầu tư máy bán tự động hoặc chuyển lên cấu hình tự động, có thể gửi kích thước sản phẩm, trọng lượng, loại màng, sản lượng mục tiêu mỗi ca, số mã hàng và nhân sự hiện tại cho Cường Thịnh Tech. Những thông tin này giúp đối chiếu cấu hình máy theo năng suất thực tế, thay vì chọn máy chỉ dựa trên số sản phẩm/phút trong catalogue.
FAQ về máy bọc màng co bán tự động
Máy bọc màng co bán tự động cần mấy người đứng máy?
Thông thường có thể bố trí một đến hai người trực tiếp theo cấu hình và thao tác của từng máy. Tuy nhiên, định biên toàn bộ dây chuyền phải tính thêm phần việc cấp hàng, nhận thành phẩm, kiểm tra và đóng thùng, kể cả khi những công việc đó do nhân sự dùng chung đảm nhiệm.
Một người có chạy được máy bán tự động cả ca không?
Có thể nếu sản phẩm nhỏ, nhẹ, dễ thao tác và được cấp hàng thuận tiện. Tuy nhiên, cần kiểm tra khả năng duy trì nhịp sau khi tính thời gian nghỉ, thay cuộn màng, đổi mã và xử lý sản phẩm lỗi.
Năng suất máy bán tự động khoảng bao nhiêu sản phẩm mỗi giờ?
Năng suất thay đổi theo model và cấu hình. Để tham khảo, một nhà cung cấp tại Việt Nam công bố máy VT-CM21 đạt 500 sản phẩm/giờ; Severn Packaging công bố hệ thống L-sealer bán tự động của họ có mức tối đa khoảng 10–15 gói/phút tùy sản phẩm và người vận hành, tương đương 600–900 gói/giờ. Đây là các số liệu công bố cho thiết bị cụ thể, không phải năng suất bảo đảm của mọi máy bán tự động hoặc model Cường Thịnh.
Khi nào nên chuyển từ máy bán tự động sang máy tự động?
Nên đánh giá nâng cấp khi sản lượng đã ổn định, thao tác hàn cắt trở thành điểm nghẽn và việc tăng người không còn giúp sản lượng ca tăng tương ứng. Cần xác nhận đầu vào có cấp đều và đầu ra có tiếp nhận kịp trước khi đầu tư.
Sản phẩm nặng có làm tăng số người vận hành không?
Có thể. Hàng lớn hoặc nặng khiến thời gian nâng đặt và căn chỉnh tăng, đôi khi cần thêm người hỗ trợ. Tuy nhiên, nên đánh giá khả năng dùng bàn con lăn, bàn nâng hoặc cơ cấu chuyển hàng phù hợp trước khi tăng lao động nâng thủ công.
Đào tạo người mới đứng máy bán tự động mất bao lâu?
Không có một thời gian chung cho mọi xưởng. Cần phân biệt giữa việc nắm được thao tác cơ bản và khả năng duy trì nhịp ổn định với đường hàn đạt yêu cầu. Bộ thông số chuẩn, sản phẩm mẫu và quy trình thao tác rõ ràng giúp người mới tiếp cận công việc có hệ thống hơn.

